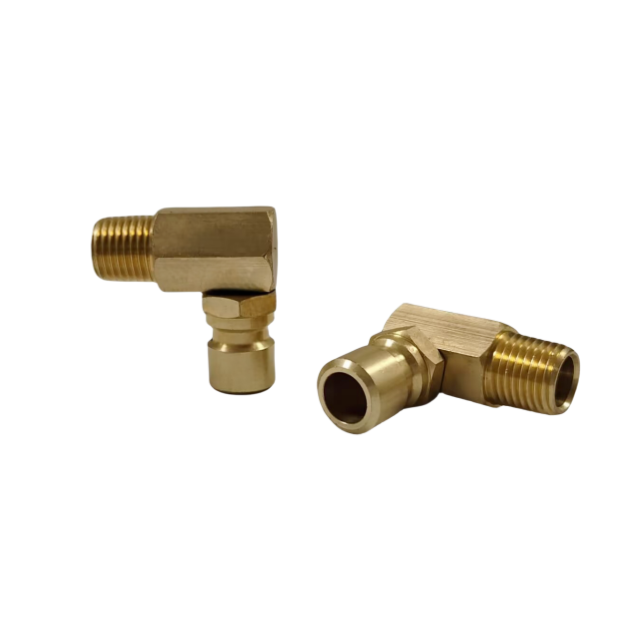
I tempi di inattività non pianificati nello stampaggio a iniezione spesso hanno origine nel sistema di raffreddamento. Perdite di fluidi, limitazioni del flusso o improvvisi cali di pressione rovinano rapidamente l’efficienza della produzione. Una gestione termica compromessa prolunga i tempi di ciclo e riduce la qualità della parte finale. Il profilo DME rappresenta attualmente il punto di riferimento definitivo del settore per l'interoperabilità del raffreddamento degli stampi. È necessario comprendere appieno come questi giunti specifici si azionano meccanicamente sotto pressione. È inoltre necessario riconoscere i loro esatti limiti materiali. Questa conoscenza rimane assolutamente fondamentale per standardizzare gli strumenti della vostra struttura. La standardizzazione elimina attivamente le pericolose connessioni trasversali e riduce i costi di manutenzione giornalieri. Di seguito, analizziamo il meccanismo di bloccaggio interno di questi componenti essenziali. Forniamo una rigorosa valutazione dei materiali confrontando le comuni opzioni industriali. Esaminiamo anche le configurazioni di routing spaziale essenziali. È possibile utilizzare questo quadro tecnico per prendere decisioni di approvvigionamento altamente informate e affidabili.
Punti chiave
Gli attacchi rapidi in ottone standard DME utilizzano un meccanismo con manicotto di bloccaggio retratto fissato da cuscinetti a sfera interni per creare una connessione ad alto flusso e senza perdite.
L'ottone fornisce l'equilibrio ottimale tra resistenza alla corrosione, conduttività termica e costo per le applicazioni standard di raffreddamento degli stampi con acqua e glicole rispetto all'acciaio o alla plastica.
La scelta della geometria corretta, ad esempio optando per un connettore a gomito a 90 gradi in spazi ristretti dello stampo, previene l'attorcigliamento del tubo e lo stress laterale sulla guarnizione del giunto.
La standardizzazione a livello di struttura richiede la verifica della reale compatibilità del profilo DME per evitare connessioni incrociate pericolose e scoppi di pressione.
Il meccanismo principale di un attacco rapido in ottone standard DME
Il meccanismo di bloccaggio
Un giunto standard si basa su un manicotto esterno caricato a molla altamente collaudato. I cuscinetti a sfera di ritenzione interni assicurano l'intera connessione. Spingi indietro manualmente la manica esterna. Questa semplice azione consente alle sfere metalliche interne di ritrarsi verso l'esterno. La presa accetta quindi facilmente il profilo della spina lavorato. Quando si rilascia la manica, la molla interna spinge le sfere verso il basso. Si bloccano saldamente in un'apposita scanalatura ricavata sul tappo. Questo crea un legame meccanico rigido. Resiste efficacemente agli ambienti ad alte vibrazioni. Ottieni una connessione sicura senza bisogno di chiavi filettate.
Architettura di sigillatura
L'O-ring interno determina l'assoluta affidabilità della tenuta stagna. I tappi si comprimono direttamente contro questo componente elastomerico. La maggior parte degli impianti industriali utilizza guarnizioni in Viton (FKM) o EPDM a seconda della chimica del refrigerante. All'aumentare della pressione del fluido all'interno della linea, il fluido spinge più forte il tappo contro l'O-ring. Questa compressione attiva previene le perdite durante il funzionamento attivo. Il sistema utilizza efficacemente la propria pressione interna per rafforzare la tenuta. È obbligatorio sedersi adeguatamente. Una spina disallineata pizzicherà l'O-ring e causerà un guasto immediato.
Dinamiche con valvole e senza valvole
È necessario scegliere tra efficienza del flusso termico e comodità operativa. Queste due dinamiche determinano i tempi di ciclo e la velocità di manutenzione.
Senza valvola (diretto): questi design presentano un diametro interno completamente aperto. Massimizzano il flusso turbolento del fluido. L'elevata turbolenza garantisce un trasferimento di calore ottimale all'interno dello stampo. Tuttavia, è necessario svuotare l'intero sistema prima di scollegarlo per evitare fuoriuscite massicce di liquidi.
Con valvola (spegnimento): questi modelli sono dotati di una valvola a otturatore caricata a molla interna. La valvola interrompe istantaneamente il flusso del refrigerante nel momento in cui si scollega il raccordo. Sono ideali per cambi stampi rapidi. Tuttavia, il meccanismo della valvola interna introduce una minore caduta di pressione. Ciò riduce leggermente la portata volumetrica totale.
Interoperabilità
Lo standard DME si basa su una geometria dimensionale estremamente precisa. Un vero e proprio L'attacco rapido in ottone standard DME garantisce un impegno positivo su tutti gli utensili compatibili. Gli ingegneri hanno progettato questo profilo per respingere le spine senza eguali. Questa funzione di sicurezza impedisce il disaccoppiamento accidentale in fabbrica. La vera interoperabilità significa che è possibile spostare uno stampo da una macchina all'altra senza problemi. I connettori si incastreranno perfettamente ogni volta.
Valutazione dell'ottone rispetto a materiali alternativi
Il caso dell'ottone
L'ottone offre una resistenza alla corrosione naturale superiore. Lo stampaggio a iniezione fa molto affidamento sull'acqua standard dell'impianto e sulle miscele acqua-glicole. Questi fluidi specifici degradano rapidamente i metalli inferiori attraverso l'ossidazione continua. L'ottone resiste naturalmente a questo degrado. Inoltre, l’ottone possiede eccellenti proprietà di conducibilità termica. Mantiene inoltre una durezza Rockwell inferiore rispetto all'acciaio per stampi temprato. Questa morbidezza del materiale protegge attivamente i tappi lato stampo. I collegamenti giornalieri ripetuti non irritano né danneggiano la costosa interfaccia dello stampo. Il manicotto in ottone si consuma prima del tappo in acciaio per utensili.
Ottone contro acciaio
Alcuni operatori delle strutture preferiscono componenti in acciaio. L'acciaio offre senza dubbio valori di pressione di scoppio più elevati. Sopravvive a forti impatti fisici di caduta molto meglio dei metalli più morbidi. Tuttavia, l’acciaio si rompe frequentemente nelle applicazioni standard di raffreddamento ad acqua. Con il tempo si arrugginisce internamente. Questa ruggine alla fine si sfalda nel fluido circolante. La conseguente contaminazione da particolato ostruisce i delicati canali di raffreddamento interni dello stampo. Una volta che questi canali si intasano, l’efficienza del raffreddamento diminuisce drasticamente. L'acciaio funziona bene per l'olio idraulico, ma causa gravi problemi nei circuiti idrici standard.
Ottone contro plastica/compositi
I raccordi in plastica garantiscono una notevole riduzione del peso. Eliminano completamente i problemi di ruggine. Sfortunatamente, i polimeri sintetici si degradano rapidamente se sottoposti a cicli termici continui. Soffrono di infragilimento strutturale. Gli ambienti di stampaggio industriale provocano abitualmente gravi fessurazioni da stress ambientale nella plastica. L'esposizione alla luce UV ambientale e ai vapori chimici accelera questa degradazione. Una norma, quindi l'accoppiamento rapido in ottone rimane la linea di base più affidabile. Bilancia perfettamente stabilità termica, resistenza agli urti e durata a lungo termine.
Grafico di valutazione dei materiali
Tipo materiale
Resistenza alla corrosione (acqua)
Forza d'impatto
Stabilità termica
Ottone
Eccellente
Moderare
Eccellente (fino a 400°F a seconda della guarnizione)
Acciaio
Scarso (incline alla ruggine interna)
Alto
Eccellente
Plastica
Assoluto
Basso (incline a fessurazioni)
Scarso (si indebolisce nel tempo)
Instradamento e vincoli spaziali: configurazioni diritte e a gomito
Gestione dello stress sui tubi
Le connessioni diritte rimangono l'impostazione predefinita del settore per i collettori aperti. Tuttavia, i pesanti tubi in gomma industriali esercitano un’enorme trazione laterale. Questa sollecitazione del carico laterale si trasferisce direttamente all'interfaccia del raccordo. Deforma fisicamente gli O-ring elastomerici interni. Piccole deformazioni causano rapidamente microperdite. Si perde prezioso liquido refrigerante trattato. Inoltre comprometti la sicurezza del pavimento creando rischi di scivolamento. La corretta gestione di questo stress prolunga la durata di ogni connessione della stampante.
Distribuzione di un connettore a gomito a 90 gradi
Le distanze ridotte dello stampo richiedono migliori strategie di instradamento spaziale. Dovresti prendere seriamente in considerazione l'implementazione di a Connettore a gomito a 90 gradi in spazi ristretti. Questo hardware instrada il tubo pesante parallelamente alla piastra dello stampo. Il percorso parallelo elimina completamente gli attorcigliamenti taglienti del tubo. Riduce drasticamente l'ingombro fisico della configurazione degli utensili. Ancora più importante, mitiga la leva laterale sulla guarnizione del raccordo. Il peso del tubo pende naturalmente invece di tirare lateralmente. Questo semplice cambiamento di geometria blocca la maggior parte dei fastidiosi gocciolamenti.
Meccanica del gomito a sgancio rapido
La tensione del tubo oscilla notevolmente durante il funzionamento della pressa. Una qualità elevata il gomito a sgancio rapido incorpora una capacità di rotazione cruciale. La rotazione consente ai tubi spessi di trovare naturalmente il loro angolo di riposo mentre lo stampo si apre e si chiude. Si sistemano dolcemente senza forzare il meccanismo di bloccaggio primario. Se il raccordo non può ruotare, il tubo rigido prima o poi torcerà la spina e disallineerà. I giunti girevoli assicurano che il flusso del fluido rimanga completamente illimitato assorbendo i movimenti meccanici.
Criteri di valutazione dell'approvvigionamento per un giunto del refrigerante per stampi
Linee di base di pressione e temperatura
È necessario confermare i limiti operativi della propria struttura prima di acquistare l'hardware. Lo stampaggio a iniezione richiede generalmente sistemi di raffreddamento a pressione medio-bassa. Una valutazione massima standard di 200 PSI copre comodamente la maggior parte delle applicazioni ambientali. Assicurati di essere selezionato L'accoppiamento del refrigerante dello stampo soddisfa questi specifici requisiti di pressione in modo sicuro. Inoltre, verificare rigorosamente la temperatura nominale. Il materiale dell'O-ring interno limita la massima tolleranza al calore, non il corpo esterno in ottone. L'EPDM standard gestisce il raffreddamento generale, mentre l'FKM gestisce gli oli sintetici ad alto calore.
Portata volumetrica (Cv)
L'efficienza complessiva del raffreddamento dipende in larga misura dall'ottimizzazione del diametro interno (ID). È necessario valutare attentamente i vincoli del percorso del flusso interno. Un clone regionale mal lavorato potrebbe sembrare identico a un vero Attacco rapido DME esterno. Tuttavia, i cloni inferiori spesso presentano percorsi di flusso interni restrittivi. Lasciano bave di lavorazione grossolana all'interno del corpo valvola. Queste restrizioni inducono forti cadute di pressione. Una portata ridotta compromette gravemente i tempi di raffreddamento dello stampo e prolunga la durata totale del ciclo.
Verifica della 'compatibilità DME'
I profili contraffatti introducono rischi operativi estremi. Molti fornitori commercializzano i raccordi come 'compatibili' senza attenersi rigorosamente allo standard dimensionale. Ogni giorno affronti perdite croniche e fastidiose. Peggio ancora, i cloni leggermente fuori specifica rischiano un disaccoppiamento catastrofico sotto pressione operativa. Quando una linea di refrigerante caldo si stacca a metà ciclo, si rischiano gravi lesioni all'operatore e danni all'attrezzatura. Richiedi sempre una rigorosa verifica dimensionale al tuo fornitore.
Fasi di valutazione per l'approvvigionamento
Misura la pressione media della linea di raffreddamento sul collettore.
Identificare la composizione chimica specifica del refrigerante (ad esempio, acqua di città, miscela di glicole, olio sintetico).
Determinare la portata volumetrica richiesta per mantenere gli obiettivi termici.
Specificare il materiale dell'O-ring corretto in base alle temperature operative di picco.
Verificare le dimensioni esatte di spina e presa rispetto agli schemi tecnici standard.
Rischi di implementazione e realtà di manutenzione
Modalità di guasto comuni
L'abuso fisico spesso distrugge i raccordi in ottone. La caduta di un blocco collettore pesante deforma i manicotti di bloccaggio in ottone. Una manica ammaccata non può ritrarsi agevolmente per rilasciare le sfere interne. La degradazione chimica rappresenta un'altra importante modalità di guasto. L'utilizzo di refrigeranti sintetici incompatibili distrugge rapidamente gli O-ring elastomerici standard. Inoltre, i team di manutenzione spesso lavano le linee di raffreddamento con acidi disincrostanti aggressivi. Questi acidi aggressivi dissolvono nel tempo sia le guarnizioni in gomma che i componenti interni in ottone. È necessario lavare l'impianto con acqua neutralizzante immediatamente dopo qualsiasi procedura di decalcificazione.
Lancio della standardizzazione della struttura
Gli ambienti dal profilo misto creano enormi rischi operativi. Non è possibile mischiare in modo sicuro i profili DME, Staubli e Hasco sullo stesso piano di produzione. Gli operatori inesperti finiranno per forzare insieme connessioni incompatibili. Ciò provoca scoppi di pressione istantanei o microperdite nascoste. È necessario eseguire una strategia di taglio rigido. Sostituire simultaneamente tutti i raccordi non corrispondenti durante un arresto programmato dell'impianto. La standardizzazione su un unico profilo elimina le congetture. Riduce drasticamente il sovraccarico dell'inventario dei pezzi di ricambio.
Manutenzione preventiva
Non eseguire gli accessori operativi fino a quando non si guastano completamente. Stabilisci criteri rigorosi di ispezione visiva per il tuo team di manutenzione. Controllare i cuscinetti a sfera interni per individuare eventuali punti piatti o grave usura abrasiva. Testare manualmente la tensione della molla del manicotto esterno. Una manica lenta indica una grave incrostazione interna o affaticamento della molla. Ritirare preventivamente i giunti obsoleti prima che causino una perdita a metà ciclo.
Migliori pratiche per la manutenzione preventiva
Ispezionare settimanalmente il manicotto di bloccaggio per individuare ammaccature, graffi o retrazione lenta.
Lubrificare periodicamente i cuscinetti a sfera interni con uno spray al silicone approvato e non reattivo.
Sostituire gli O-ring ogni anno o immediatamente dopo qualsiasi grave evento di surriscaldamento.
Controllare visivamente il percorso dei tubi per garantire che le linee pesanti non siano connettori diritti a caricamento laterale.
Conclusione
La meccanica fondamentale di questi raccordi in ottone rimane meravigliosamente semplice e altamente efficace. Se specificati e installati correttamente, garantiscono anni di servizio senza perdite. La vera interoperabilità si basa interamente sul rigoroso rispetto dimensionale. Dovresti basare tutte le decisioni di approvvigionamento sull'esatta compatibilità del profilo. Definisci chiaramente le temperature operative di picco per dettare il materiale di tenuta corretto. Valuta sempre attentamente le tue esigenze di routing spaziale. Utilizzare i gomiti laddove i connettori diritti introducono inutili sollecitazioni laterali. Infine, verifica immediatamente le attuali configurazioni dello stampo. Cerca attentamente eventuali segni di forte stress del tubo o perdite nascoste. Identifica eventuali profili incompatibili nascosti nella tua struttura. Standardizza le tue esigenze di acquisto in futuro per proteggere la tua efficienza produttiva.
Domande frequenti
D: Qual è la temperatura operativa massima per un giunto DME standard in ottone?
R: Il limite massimo di temperatura dipende quasi interamente dal materiale della guarnizione interna, non dal corpo in ottone stesso. Gli O-ring standard in EPDM resistono generalmente fino a 150 °C (300 °F). Le guarnizioni in Viton (FKM) possono resistere in sicurezza a temperature fino a 200°C (400°F). Abbinare sempre la composizione chimica della guarnizione al refrigerante specifico e ai parametri termici operativi.
D: I profili standard DME e non DME sono intercambiabili?
R: No. Non devi mai mischiare profili di connessione diversi. Forzare una spina DME in una presa Staubli o Hasco crea gravi rischi per la sicurezza. Danneggia immediatamente l'O-ring interno. Ciò garantisce praticamente perdite di fluido ad alta pressione o disaccoppiamento esplosivo durante il funzionamento della pressa.
D: Quando dovrei scegliere un raccordo per il refrigerante dello stampo con valvola rispetto a uno senza valvola?
R: Scegli un accoppiamento con valvola quando i cambi stampo rapidi e puliti sono la tua massima priorità. La valvola interna impedisce fuoriuscite di liquidi disordinate sul pavimento della fabbrica. Scegli un raccordo senza valvola quando hai bisogno del massimo flusso volumetrico. I modelli senza valvola forniscono un flusso turbolento, che ottimizza il trasferimento di calore e l'efficienza del raffreddamento.
D: Con quale frequenza è necessario sostituire gli O-ring negli innesti rapidi in ottone?
R: La durata dell'O-ring dipende fortemente dalla frequenza del ciclo termico e dalla chimica del refrigerante. Per sistemi che funzionano costantemente ad alte temperature, sostituire gli O-ring ogni sei mesi. Per il raffreddamento ad acqua ambiente standard, un programma di sostituzione annuale previene l'indurimento della gomma, microperdite e improvvisi guasti alle guarnizioni.