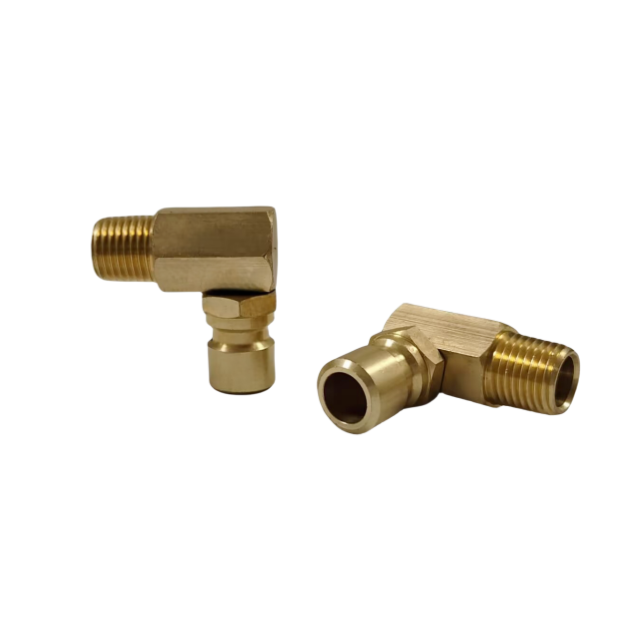
Незапланований простой під час лиття під тиском часто виникає через систему охолодження. Витоки рідини, обмеження потоку або раптові перепади тиску швидко руйнують ефективність виробництва. Порушене управління температурою подовжує тривалість циклу та погіршує якість кінцевої частини. Профіль DME на даний момент є остаточним галузевим еталоном сумісності охолодження форм. Ви повинні повністю розуміти, як ці специфічні муфти механічно спрацьовують під тиском. Ви також повинні визнати їхні точні матеріальні обмеження. Ці знання залишаються надзвичайно важливими для стандартизації інструментів вашого підприємства. Стандартизація активно усуває небезпечні перехресні з’єднання та зменшує витрати на щоденне обслуговування. Нижче ми розбираємо внутрішній механізм блокування цих основних компонентів. Ми надаємо сувору оцінку матеріалів, порівнюючи звичайні промислові варіанти. Ми також перевіряємо важливі конфігурації просторової маршрутизації. Ви можете використовувати цю технічну структуру для прийняття обґрунтованих і надійних рішень щодо закупівель.
Ключові висновки
Стандартні латунні швидкороз’ємні муфти DME використовують механізм втягнутої запірної втулки, закріплений внутрішніми кульковими підшипниками для створення герметичного з’єднання з високим потоком.
Латунь забезпечує оптимальний баланс стійкості до корозії, теплопровідності та вартості для стандартного охолодження форми водою та гліколем порівняно зі сталлю чи пластиком.
Вибір правильної геометрії, наприклад 90-градусний колінний з’єднувач у вузьких зазорах у прес-формі, запобігає перегину шланга та бічній напрузі на ущільнення муфти.
Стандартизація для всього об’єкта вимагає перевірки дійсної сумісності профілю DME, щоб уникнути небезпечних перехресних з’єднань і викидів тиску.
Основний механізм латунного швидкороз’ємного з’єднання стандарту DME
Механізм блокування
Стандартна муфта базується на добре перевіреній підпружиненій зовнішній втулці. Внутрішні стопорні шарикопідшипники закріплюють усе з’єднання. Ви штовхаєте зовнішню втулку назад вручну. Ця проста дія дозволяє внутрішнім металевим кулькам втягуватися назовні. Потім розетка легко приймає оброблений профіль вилки. Коли ви відпускаєте гільзу, внутрішня пружина штовхає кульки вниз. Вони надійно фіксуються в спеціальному пазу, виточеному на пробці. Це створює жорсткий механічний зв'язок. Він ефективно протистоїть середовищам з високою вібрацією. Ви отримуєте надійне з’єднання без різьбових ключів.
Архітектура ущільнення
Внутрішнє ущільнювальне кільце забезпечує абсолютну надійність вашого водонепроникного ущільнення. Заглушки стискаються безпосередньо до цього еластомерного компонента. Більшість промислових об’єктів використовують ущільнення Viton (FKM) або EPDM залежно від хімічного складу теплоносія. Коли тиск рідини всередині лінії збільшується, рідина сильніше притискає пробку до ущільнювального кільця. Це активне стиснення запобігає витокам під час активної роботи. Система ефективно використовує власний внутрішній тиск для посилення ущільнення. Правильне сидіння є обов’язковим. Невідповідна пробка затисне ущільнювальне кільце та спричинить негайну поломку.
Динаміка з клапанами та без клапанів
Ви повинні вибрати між ефективністю теплового потоку та зручністю експлуатації. Ці дві динаміки визначають тривалість циклу та швидкість обслуговування.
Неклапанний (прямий): Ці конструкції мають повністю відкритий внутрішній діаметр. Вони максимізують турбулентний потік рідини. Висока турбулентність забезпечує оптимальну теплопередачу всередині прес-форми. Однак ви повинні злити воду з усієї системи перед від’єднанням, щоб запобігти масовому витоку рідини.
Клапан (запірний): ці моделі мають внутрішній пружинний тарілковий клапан. Клапан миттєво припиняє подачу охолоджуючої рідини в момент, коли ви від'єднуєте фітинг. Вони ідеально підходять для швидкої зміни форми. Тим не менш, внутрішній клапанний механізм створює незначне падіння тиску. Це трохи зменшує загальну об’ємну швидкість потоку.
сумісність
Стандарт DME спирається на надзвичайно точну геометрію розмірів. Справжній Латунне швидкоз’єднувальне з’єднання стандарту DME гарантує надійне з’єднання всіх сумісних інструментів. Інженери розробили цей профіль, щоб відмовитися від незрівнянних заглушок. Ця функція безпеки запобігає випадковому від'єднанню на заводі. Справжня функціональна сумісність означає, що ви можете безперешкодно переміщати форму з однієї машини на іншу. З’єднувачі завжди ідеально замикаються.
Оцінка латуні порівняно з альтернативними матеріалами
Футляр для латуні
Латунь забезпечує чудову природну стійкість до корозії. Лиття під тиском значною мірою залежить від стандартної води та водно-гліколевих сумішей. Ці специфічні рідини швидко розкладають нижчі метали шляхом постійного окислення. Латунь природним чином протистоїть цій деградації. Крім того, латунь має чудову теплопровідність. Він також зберігає нижчу твердість за Роквеллом порівняно із загартованою формованою сталлю. Ця м’якість матеріалу активно захищає пробки з боку форми. Повторні щоденні підключення не призведуть до пошкодження дорогого інтерфейсу форми. Латунна втулка зношується раніше, ніж пробка з інструментальної сталі.
Латунь проти сталі
Деякі оператори установ віддають перевагу сталевим компонентам. Сталь, безсумнівно, забезпечує вищі показники тиску розриву. Він витримує сильні фізичні удари при падінні набагато краще, ніж м’які метали. Однак сталь часто виходить з ладу в стандартних системах водяного охолодження. З часом він іржавіє всередині. Ця іржа згодом відшаровується в циркулюючу рідину. Забруднення частинками, що утворюється, закупорює делікатні внутрішні канали охолодження всередині форми. Коли ці канали забиваються, ефективність охолодження різко падає. Сталь добре підходить для гідравлічного масла, але вона викликає серйозні проблеми в стандартних водяних контурах.
Латунь проти пластику/композитів
Пластикова фурнітура забезпечує помітне зниження ваги. Вони повністю усувають проблеми з іржею. На жаль, синтетичні полімери швидко руйнуються під час постійного термічного циклу. Вони страждають від структурної крихкості. Середовище промислового формування зазвичай викликає розтріскування пластмас під впливом зовнішнього середовища. Вплив навколишнього ультрафіолетового світла та хімічних парів прискорює цей розпад. Тому стандарт латунна швидка муфта залишається вашою найнадійнішою основою. Він бездоганно поєднує в собі термостабільність, ударостійкість і тривалу довговічність.
Таблиця оцінки матеріалу
Тип матеріалу
Стійкість до корозії (вода)
Ударна міцність
Термічна стабільність
Латунь
Чудово
Помірний
Відмінно (до 400°F залежно від ущільнення)
сталь
Погано (схильний до внутрішньої іржі)
Високий
Чудово
пластик
Абсолютний
Низький (схильний до розтріскування)
Погано (крихкість з часом)
Маршрутизація та просторові обмеження: пряма та ліктьова конфігурації
Управління стресом шланга
Прямі з’єднання залишаються галузевим стандартом для відкритих колекторів. Однак важкі промислові гумові шланги мають величезну поперечну тягу. Ця напруга від бічного навантаження передається безпосередньо на межу фітинга. Він фізично деформує внутрішні еластомерні ущільнювальні кільця. Незначні деформації швидко викликають мікропротікання. Ви втрачаєте цінну оброблену охолоджуючу рідину. Ви також ставите під загрозу безпеку підлоги, створюючи небезпеку ковзання. Правильне керування цим стресом подовжує термін служби кожного з’єднання на пресі.
Розгортання 90-градусного колінного з’єднувача
Невеликі зазори під форму вимагають кращих стратегій просторової маршрутизації. Вам слід серйозно розглянути впровадження a 90-градусний колінний з'єднувач у обмежених просторах. Це обладнання направляє важкий шланг паралельно валику форми. Паралельна прокладка повністю виключає різкий перегин шланга. Це суттєво зменшує фізичну площу інструменту. Найважливіше те, що це зменшує бічний вплив на ущільнення фітинга. Вага шланга звисає природним чином, а не тягне вбік. Ця проста зміна геометрії зупиняє більшість неприємних крапель.
Швидкоз’ємна механіка ліктя
Під час роботи преса напруга шланга різко коливається. Високоякісний швидкознімний коліно має важливу можливість повороту. Поворот дозволяє товстим шлангам природним чином знаходити свій кут спокою під час відкриття та закриття форми. Вони плавно встановлюються без закручування основного запірного механізму. Якщо фітинг не може повертатися, жорсткий шланг зрештою викривляє заглушку. Поворотні з'єднання забезпечують необмежений потік рідини, поглинаючи механічні рухи.
Критерії оцінки джерел для муфти охолоджуючої рідини прес-форми
Базові лінії тиску та температури
Перш ніж купувати апаратне забезпечення, ви повинні підтвердити робочі обмеження вашого закладу. Для лиття під тиском зазвичай потрібні системи охолодження від низького до середнього тиску. Стандартний максимальний показник тиску 200 фунтів на квадратний дюйм комфортно охоплює більшість умов навколишнього середовища. Переконайтеся, що ви вибрали муфта охолоджувача прес-форми безпечно відповідає цим вимогам щодо тиску. Крім того, ретельно перевіряйте номінал температури. Внутрішнє ущільнювальне кільце обмежує максимальну термостійкість, а не зовнішній латунний корпус. Стандартний EPDM забезпечує загальне охолодження, тоді як FKM керує високотемпературними синтетичними маслами.
Об'ємна швидкість потоку (Cv)
Загальна ефективність охолодження значною мірою залежить від оптимізації внутрішнього діаметра (ID). Ви повинні ретельно оцінити обмеження внутрішнього шляху потоку. Погано оброблений регіональний клон може виглядати ідентично справжньому швидка муфта DME . Зовнішня Однак нижчі клони часто мають обмежені внутрішні шляхи потоку. Вони залишають грубі задирки всередині корпусу клапана. Ці обмеження викликають різкі перепади тиску. Знижена швидкість потоку значно скорочує час охолодження форми та збільшує загальну тривалість циклу.
Перевірка 'DME Compatible'
Підроблені профілі становлять надзвичайний операційний ризик. Багато постачальників продають арматуру як «сумісну» без суворого дотримання стандарту розмірів. Ви щодня стикаєтеся з хронічними неприємними витоками. Гірше того, клони, які трохи відрізняються від специфікацій, ризикують катастрофічно роз’єднати під тиском експлуатації. Коли гаряча лінія охолоджуючої рідини здувається в середині циклу, ви ризикуєте отримати серйозну травму оператора та пошкодити обладнання. Завжди вимагайте від свого постачальника суворої перевірки розмірів.
Етапи оцінки джерел
Виміряйте середній тиск у лінії охолодження в колекторі.
Визначте специфічний хімічний склад теплоносія (наприклад, міська вода, суміш гліколю, синтетичне масло).
Визначте необхідну об'ємну швидкість потоку для підтримки теплових цілей.
Укажіть правильний матеріал ущільнювального кільця на основі максимальних робочих температур.
Перевірте точні розміри вилки та розетки відповідно до стандартних інженерних схем.
Ризики впровадження та реалії технічного обслуговування
Загальні режими відмови
Фізичне насильство часто руйнує латунні фітинги. Падіння важкого колекторного блоку деформує латунні запірні втулки. Пом’ята гільза не може плавно втягнутися, щоб звільнити внутрішні кульки. Хімічна деградація являє собою ще один основний вид відмови. Використання несумісних синтетичних охолоджувачів швидко руйнує стандартні еластомерні ущільнювальні кільця. Крім того, бригади технічного обслуговування часто промивають лінії охолодження агресивними кислотами для видалення накипу. Ці агресивні кислоти з часом розчиняють як гумові ущільнювачі, так і внутрішні латунні компоненти. Ви повинні промити систему нейтралізуючою водою одразу після будь-якої процедури видалення накипу.
Розгортання стандартизації обладнання
Середовища зі змішаним профілем створюють значні робочі ризики. Ви не можете безпечно змішувати профілі DME, Staubli та Hasco на одному виробництві. Недосвідчені оператори врешті-решт змусять несумісні з’єднання разом. Це спричиняє миттєві прориви тиску або приховані мікровитоки. Ви повинні виконати стратегію жорсткого перемикання. Замініть усі невідповідні фітинги одночасно під час запланованої зупинки заводу. Стандартизація одного профілю усуває здогадки. Це значно скорочує накладні витрати на запаси запасних частин.
Профілактичне обслуговування
Не запускайте робочу арматуру, доки вона повністю не вийде з ладу. Встановіть суворі критерії візуального огляду для вашої групи технічного обслуговування. Перевірте внутрішні кулькові підшипники на наявність плоских плям або сильного абразивного зносу. Перевірте натяг пружини зовнішньої втулки вручну. Млява гільза свідчить про сильне внутрішнє забруднення або пружинну втому. Завчасно вилучіть старі муфти, перш ніж вони спричинять витік у середині циклу.
Найкращі методи профілактичного обслуговування
Щотижня перевіряйте фіксуючу втулку на наявність вм’ятин, виїмок або повільного втягування.
Періодично змащуйте внутрішні кулькові підшипники схваленим нереактивним силіконовим спреєм.
Замінюйте ущільнювальні кільця щорічно або відразу після будь-якого сильного перегріву.
Візуально перевірте прокладання шлангів, щоб переконатися, що важкі лінії не завантажують прямі з’єднувачі збоку.
Висновок
Основна механіка цих латунних фітингів залишається простою та дуже ефективною. Якщо ви вкажете та встановите їх правильно, вони забезпечать роки служби без протікання. Справжня сумісність повністю залежить від суворого дотримання розмірів. Усі рішення про закупівлю слід приймати на основі точної сумісності профілів. Чітко визначте свої пікові робочі температури, щоб визначити правильний матеріал ущільнення. Завжди ретельно оцінюйте свої вимоги до просторової маршрутизації. Використовуйте коліна там, де прямі з’єднувачі створюють непотрібну бічну напругу. Нарешті, негайно перевірте свої поточні налаштування форми. Уважно подивіться на наявність ознак сильного навантаження на шланг або прихованих витоків. Визначте будь-які несумісні профілі, приховані у вашому закладі. Стандартизуйте свої вимоги до закупівель, щоб захистити ефективність виробництва.
FAQ
З: Яка максимальна робоча температура для стандартної латунної муфти DME?
A: Максимальна межа температури майже повністю залежить від внутрішнього матеріалу ущільнення, а не від самого латунного корпусу. Стандартні ущільнювальні кільця EPDM зазвичай витримують температуру до 300°F (150°C). Ущільнення Viton (FKM) можуть безпечно витримувати температуру до 400°F (200°C). Завжди підбирайте хімічний склад ущільнювача відповідно до конкретної охолоджувальної рідини та робочих теплових параметрів.
Q: Чи є стандартні профілі DME і не-DME взаємозамінними?
A: Ні. Ви ніколи не повинні змішувати різні профілі підключення. Примусове підключення штекера DME до розетки Staubli або Hasco створює серйозні ризики для безпеки. Це негайно пошкоджує внутрішнє ущільнювальне кільце. Це практично гарантує витік рідини під високим тиском або вибухове роз'єднання під час роботи преса.
З: Коли я повинен вибрати муфту охолоджувача форми з клапаном, а не безклапанну?
A: Вибирайте муфту з клапаном, якщо чиста та швидка зміна прес-форм є вашим головним пріоритетом. Внутрішній клапан запобігає розливанню брудної рідини на виробництві. Виберіть муфту без клапана, коли вам потрібен максимальний об’ємний потік. Моделі без клапана забезпечують турбулентний потік, що оптимізує теплообмін і ефективність охолодження.
Питання: Як часто слід замінювати ущільнювальні кільця в латунних швидкоз’єднувальних муфтах?
A: Термін служби ущільнювального кільця значною мірою залежить від частоти термічних циклів і хімічного складу охолоджуючої рідини. Для систем, які постійно працюють при високих температурах, замінюйте ущільнювальні кільця кожні шість місяців. Для стандартного водяного охолодження навколишнього середовища щорічний графік заміни запобігає затвердінню гуми, мікропротіканням і раптовим поломкам ущільнень.