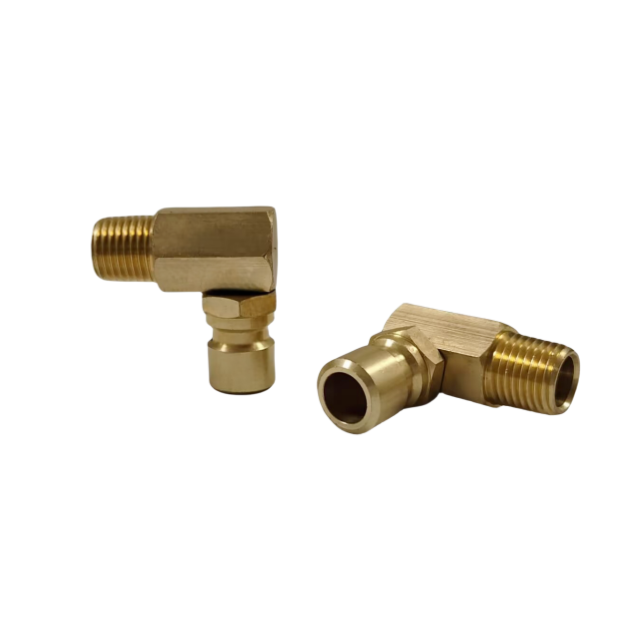
توقف برنامه ریزی نشده در قالب گیری تزریقی اغلب از سیستم خنک کننده سرچشمه می گیرد. نشت مایعات، محدودیت های جریان یا افت فشار ناگهانی به سرعت کارایی تولید را از بین می برد. مدیریت حرارتی به خطر افتاده زمان چرخه را افزایش می دهد و کیفیت قطعه نهایی را کاهش می دهد. مشخصات DME در حال حاضر به عنوان معیار قطعی صنعت برای قابلیت همکاری خنککننده قالب میباشد. شما باید به طور کامل درک کنید که این کوپلینگ های خاص چگونه به طور مکانیکی تحت فشار عمل می کنند. شما همچنین باید محدودیت های مادی دقیق آنها را بشناسید. این دانش برای استانداردسازی ابزارهای تسهیلات شما کاملاً حیاتی است. استانداردسازی به طور فعال اتصالات متقابل خطرناک را حذف می کند و هزینه تعمیرات روزانه شما را کاهش می دهد. در زیر، مکانیسم قفل داخلی این اجزای ضروری را تجزیه می کنیم. ما یک ارزیابی دقیق مواد را با مقایسه گزینه های صنعتی رایج ارائه می دهیم. ما همچنین تنظیمات مسیریابی فضایی ضروری را بررسی می کنیم. شما می توانید از این چارچوب فنی برای اتخاذ تصمیمات تدارکاتی کاملا آگاهانه و قابل اعتماد استفاده کنید.
خوراکی های کلیدی
کوپلینگهای سریع برنجی استاندارد DME از یک مکانیزم آستین قفل جمع شده استفاده میکنند که توسط بلبرینگهای داخلی محکم شده است تا اتصالی بدون نشتی و جریان بالا ایجاد کنند.
برنج تعادل بهینه مقاومت در برابر خوردگی، هدایت حرارتی و هزینه را برای برنامه های خنک کننده استاندارد آب و قالب گلیکول در مقایسه با فولاد یا پلاستیک فراهم می کند.
انتخاب هندسه مناسب - مانند انتخاب یک اتصال دهنده زانویی 90 درجه در فضای باز قالب - از انحراف شیلنگ و فشار جانبی روی مهر و موم کوپلینگ جلوگیری می کند.
برای جلوگیری از اتصالات متقابل خطرناک و فوران فشار، استانداردسازی در سطح تسهیلات مستلزم تأیید سازگاری واقعی پروفیل DME است.
مکانیسم اصلی یک کوپلینگ سریع برنجی استاندارد DME
مکانیسم قفل
یک کوپلینگ استاندارد به یک آستین بیرونی فنری بسیار اثبات شده متکی است. بلبرینگ های نگهدارنده داخلی کل اتصال را محکم می کنند. آستین بیرونی را به صورت دستی به عقب فشار می دهید. این عمل ساده به توپ های فلزی داخلی اجازه می دهد تا به سمت بیرون جمع شوند. سپس سوکت به راحتی مشخصات دوشاخه ماشینکاری شده را می پذیرد. هنگامی که آستین را آزاد می کنید، فنر داخلی توپ ها را به سمت پایین فشار می دهد. آنها به طور ایمن در یک شیار خاص که روی دوشاخه ماشین کاری شده قفل می شوند. این یک پیوند مکانیکی سفت و سخت ایجاد می کند. در محیط های با لرزش بالا به طور موثر مقاومت می کند. بدون نیاز به آچار رشته ای، اتصال ایمن را دریافت می کنید.
معماری مهر و موم
O-ring داخلی اطمینان مطلق مهر و موم ضد آب شما را دیکته می کند. دوشاخه ها مستقیماً روی این جزء الاستومری فشرده می شوند. اکثر تاسیسات صنعتی بسته به ترکیب شیمیایی مایع خنک کننده، از مهر و موم های Viton (FKM) یا EPDM استفاده می کنند. با افزایش فشار سیال در داخل خط، سیال دوشاخه را با شدت بیشتری به حلقه O فشار می دهد. این فشرده سازی فعال از نشتی در حین کارکرد فعال جلوگیری می کند. این سیستم به طور موثر از فشار داخلی خود برای تقویت مهر و موم استفاده می کند. نشستن مناسب الزامی است. دوشاخه نامرتب حلقه O را گیر کرده و باعث خرابی فوری می شود.
Valved در مقابل Unvalved Dynamics
شما باید بین راندمان جریان حرارتی و راحتی عملیاتی یکی را انتخاب کنید. این دو دینامیک زمان چرخه و سرعت نگهداری شما را دیکته می کنند.
بدون سوپاپ (مستقیم): این طرح ها دارای قطر داخلی کاملا باز هستند. آنها جریان سیال متلاطم را به حداکثر میرسانند. تلاطم بالا انتقال حرارت بهینه را در داخل بلوک قالب تضمین می کند. با این حال، برای جلوگیری از نشت مایعات عظیم، باید کل سیستم را قبل از قطع اتصال تخلیه کنید.
سوپاپ دار (خاموش): این مدل ها دارای یک دریچه پاپت داخلی فنری هستند. دریچه در لحظه ای که اتصالات را جدا می کنید، جریان مایع خنک کننده را فورا متوقف می کند. آنها برای تغییرات سریع قالب ایده آل هستند. با این حال، مکانیسم شیر داخلی یک افت فشار جزئی ایجاد می کند. این مقدار جریان حجمی کل شما را اندکی کاهش می دهد.
قابلیت همکاری
استاندارد DME بر هندسه ابعادی بسیار دقیق تکیه دارد. یک اصیل اتصال سریع برنجی استاندارد DME درگیری مثبت را در تمام ابزارهای سازگار تضمین می کند. مهندسان این نمایه را برای رد دوشاخه های بی همتا طراحی کردند. این ویژگی ایمنی از جدا شدن تصادفی در کف کارخانه جلوگیری می کند. قابلیت همکاری واقعی به این معنی است که می توانید یک قالب را از یک ماشین به ماشین دیگر به طور یکپارچه منتقل کنید. کانکتورها هر بار کاملاً درگیر می شوند.
ارزیابی برنج در برابر مواد جایگزین
مورد برای برنج
برنج مقاومت در برابر خوردگی طبیعی بالاتری دارد. قالب گیری تزریقی به شدت به آب تاسیسات استاندارد و مخلوط آب-گلیکول متکی است. این سیالات خاص از طریق اکسیداسیون مداوم، فلزات تحتانی را به سرعت تجزیه می کنند. برنج به طور طبیعی در برابر این تخریب مقاومت می کند. علاوه بر این، برنج دارای خواص هدایت حرارتی عالی است. همچنین سختی راکول کمتری را در مقایسه با فولاد قالب سخت شده حفظ می کند. این نرمی مواد به طور فعال از شاخه های سمت قالب شما محافظت می کند. اتصالات روزانه مکرر به رابط قالب گران قیمت آسیب نمی رساند یا آسیب نمی رساند. آستین برنجی قبل از اینکه پلاگین فولادی ابزار فرسوده شود.
برنج در مقابل فولاد
برخی از اپراتورهای تاسیسات قطعات فولادی را ترجیح می دهند. فولاد بدون شک درجه بندی فشار ترکیدگی بالاتری را ارائه می دهد. از ضربه های فیزیکی شدید بسیار بهتر از فلزات نرمتر جان سالم به در می برد. با این حال، فولاد اغلب در برنامه های خنک کننده آب استاندارد شکست می خورد. به مرور زمان در داخل زنگ می زند. این زنگ در نهایت به داخل مایع در گردش می ریزد. آلودگی ذرات حاصل، کانال های خنک کننده داخلی ظریف داخل قالب را مسدود می کند. هنگامی که آن کانال ها مسدود می شوند، راندمان خنک کننده شما به طور چشمگیری کاهش می یابد. فولاد برای روغن هیدرولیک به خوبی کار می کند، اما باعث ایجاد مشکلات شدید در حلقه های آب استاندارد می شود.
برنج در مقابل پلاستیک/کامپوزیت
اتصالات پلاستیکی باعث کاهش وزن قابل توجهی می شود. آنها نگرانی های زنگ زدگی را به طور کامل از بین می برند. متأسفانه، پلیمرهای مصنوعی تحت چرخه حرارتی مداوم به سرعت تخریب می شوند. آنها از شکنندگی ساختاری رنج می برند. محیط های قالب گیری صنعتی به طور معمول باعث ایجاد ترک خوردگی شدید محیطی در پلاستیک می شوند. قرار گرفتن در معرض نور فرابنفش محیط و بخارات شیمیایی این تجزیه را تسریع می کند. بنابراین، یک استاندارد کوپلینگ سریع برنجی قابل اعتمادترین خط پایه شما باقی می ماند. پایداری حرارتی، مقاومت در برابر ضربه و دوام طولانی مدت بی عیب و نقص را متعادل می کند.
نمودار ارزیابی مواد
نوع مواد
مقاومت در برابر خوردگی (آب)
قدرت ضربه
پایداری حرارتی
برنج
عالی
متوسط
عالی (تا 400 درجه فارنهایت بسته به مهر و موم)
فولاد
ضعیف (مستعد زنگ زدگی داخلی)
بالا
عالی
پلاستیک
مطلق
کم (مستعد ترک خوردن)
ضعیف (در طول زمان شکننده می شود)
مسیریابی و محدودیتهای فضایی: پیکربندیهای مستقیم در مقابل آرنج
مدیریت استرس شلنگ
اتصالات مستقیم پیش فرض صنعت برای منیفولدهای باز باقی می ماند. با این حال، شیلنگ های لاستیکی صنعتی سنگین کشش جانبی زیادی را اعمال می کنند. این تنش بار جانبی مستقیماً به رابط اتصالات منتقل می شود. از نظر فیزیکی حلقه های O الاستومری داخلی را تغییر شکل می دهد. تغییر شکل های جزئی به سرعت باعث ریزنشت می شوند. خنک کننده با ارزش تصفیه شده را از دست می دهید. همچنین با ایجاد خطرات لغزش، ایمنی کف را به خطر می اندازید. مدیریت صحیح این استرس باعث افزایش طول عمر هر اتصال بر روی پرس شما می شود.
نصب یک اتصال دهنده زانویی 90 درجه
جاهای خالی قالب مستلزم استراتژی های مسیریابی فضایی بهتری است. شما باید قویاً اجرای a کانکتور زانویی 90 درجه در فضاهای محدود. این سخت افزار شیلنگ سنگین را به موازات صفحه قالب هدایت می کند. مسیریابی موازی انحراف شدید شیلنگ را کاملاً از بین می برد. ردپای فیزیکی تنظیمات ابزار را به شدت کاهش می دهد. مهمتر از همه، اهرم جانبی روی مهر و موم اتصالات را کاهش می دهد. وزن شلنگ به جای اینکه به پهلو کشیده شود به طور طبیعی آویزان می شود. این تغییر هندسه ساده اکثر چکه های مزاحم را متوقف می کند.
مکانیک زانو آزاد سریع
کشش شیلنگ در طول عملیات پرس به شدت نوسان می کند. یک با کیفیت بالا آرنج رهاسازی سریع دارای قابلیت چرخش حیاتی است. چرخاندن به شیلنگ های ضخیم اجازه می دهد تا به طور طبیعی با باز و بسته شدن قالب، زاویه استراحت خود را پیدا کنند. آنها به آرامی بدون ایجاد گشتاور در مکانیسم قفل اولیه ته نشین می شوند. اگر اتصالات نتواند بچرخد، شیلنگ سفت در نهایت دوشاخه را از تراز خارج می کند. مفاصل چرخشی تضمین می کنند که جریان سیال کاملاً نامحدود باقی می ماند و حرکت مکانیکی را جذب می کند.
معیارهای ارزیابی منبع برای کوپلینگ خنک کننده قالب
خطوط پایه فشار و دما
قبل از خرید سخت افزار باید محدودیت های عملیاتی تسهیلات خود را تأیید کنید. قالب گیری تزریقی به طور کلی به سیستم های خنک کننده با فشار کم تا متوسط نیاز دارد. حداکثر امتیاز استاندارد 200 PSI به راحتی اکثر برنامه های کاربردی محیط را پوشش می دهد. از انتخاب خود اطمینان حاصل کنید کوپلینگ خنک کننده قالب این الزامات فشار خاص را با خیال راحت برآورده می کند. همچنین، درجه حرارت را به شدت بررسی کنید. مواد O-ring داخلی حداکثر تحمل گرما را محدود می کند، نه بدنه برنجی خارجی. استاندارد EPDM خنک کننده عمومی را کنترل می کند، در حالی که FKM روغن های مصنوعی با حرارت بالا را مدیریت می کند.
نرخ جریان حجمی (Cv)
راندمان کلی خنک کننده به شدت به بهینه سازی قطر داخلی (ID) وابسته است. شما باید محدودیت های مسیر جریان داخلی را به دقت ارزیابی کنید. یک کلون منطقهای که ماشینکاری ضعیفی دارد ممکن است شبیه یک کلون واقعی باشد جفت سریع DME خارجی. با این حال، کلونهای پایینتر اغلب دارای مسیرهای جریان داخلی محدودکننده هستند. آنها سوراخ های ماشینکاری خشن را در داخل بدنه شیر باقی می گذارند. این محدودیت ها باعث افت شدید فشار می شود. نرخ جریان کاهش یافته به شدت زمان خنک شدن قالب شما را به خطر می اندازد و طول دوره کل شما را افزایش می دهد.
تأیید 'DME Compatible'
پروفایل های تقلبی خطرات عملیاتی شدیدی را ایجاد می کند. بسیاری از تامین کنندگان اتصالات را به عنوان 'سازگار' بدون رعایت دقیق استاندارد ابعادی به بازار عرضه می کنند. شما روزانه با نشت مزاحمت های مزمن مواجه می شوید. بدتر از آن، کلون های کمی خارج از مشخصات، تحت فشار عملیاتی، خطر جدا شدن فاجعه آمیز را دارند. هنگامی که یک خط خنک کننده داغ در اواسط چرخه منفجر می شود، در خطر آسیب شدید اپراتور و آسیب دیدن تجهیزات هستید. همیشه از تامین کننده خود درخواست تأیید ابعادی دقیق داشته باشید.
مراحل ارزیابی برای منبع یابی
فشار متوسط خط خنک کننده خود را در منیفولد اندازه گیری کنید.
ترکیب شیمیایی مایع خنک کننده خاص (به عنوان مثال، آب شهری، مخلوط گلیکول، روغن مصنوعی) را شناسایی کنید.
نرخ جریان حجمی مورد نیاز برای حفظ اهداف حرارتی را تعیین کنید.
مواد حلقه O-Ring را بر اساس حداکثر دمای عملیاتی مشخص کنید.
ابعاد دقیق دوشاخه و پریز را بر اساس شماتیک های مهندسی استاندارد بررسی کنید.
ریسکهای پیادهسازی و واقعیتهای نگهداری
حالت های رایج شکست
سوء استفاده فیزیکی اغلب اتصالات برنجی را از بین می برد. انداختن یک بلوک منیفولد سنگین باعث تغییر شکل آستین های قفل برنجی می شود. یک آستین فرورفته نمی تواند به آرامی جمع شود تا توپ های داخلی آزاد شود. تخریب شیمیایی یکی دیگر از حالت های شکست عمده را نشان می دهد. استفاده از خنک کننده های مصنوعی ناسازگار، O-ring های الاستومری استاندارد را به سرعت از بین می برد. علاوه بر این، تیم های تعمیر و نگهداری اغلب خطوط خنک کننده را با اسیدهای رسوب زدایی خشن شستشو می دهند. این اسیدهای تهاجمی هر دو مهر و موم لاستیکی و اجزای داخلی برنجی را در طول زمان حل می کنند. شما باید بلافاصله پس از هر روش رسوب زدایی، سیستم را با آب خنثی کننده شستشو دهید.
عرضه استانداردسازی تسهیلات
محیط های با مشخصات مختلط خطرات عملیاتی عظیمی را ایجاد می کنند. شما نمی توانید پروفیل های DME، Staubli و Hasco را در یک طبقه تولید با خیال راحت مخلوط کنید. اپراتورهای بی تجربه در نهایت اتصالات ناسازگار را با هم تحمیل می کنند. این باعث فوران فشار فوری یا ریزنشت های پنهان می شود. شما باید یک استراتژی برش سخت را اجرا کنید. همه اتصالات ناهماهنگ را به طور همزمان در طول تعطیلی برنامه ریزی شده کارخانه تعویض کنید. استانداردسازی روی یک نمایه، حدس و گمان را از بین می برد. سربار موجودی قطعات یدکی شما را به شدت کاهش می دهد.
نگهداری پیشگیرانه
اتصالات عملیاتی را تا زمانی که به طور کامل خراب نشوند، اجرا نکنید. معیارهای دقیق بازرسی بصری را برای تیم تعمیر و نگهداری خود تعیین کنید. بلبرینگ های داخلی را از نظر لکه های صاف یا سایش شدید ساینده بررسی کنید. کشش فنر آستین بیرونی را به صورت دستی تست کنید. آستین تنبل نشان دهنده رسوب شدید داخلی یا خستگی فنری است. کوپلینگ های قدیمی را پیش از اینکه باعث نشت در اواسط چرخه شوند، به طور فعال بازنشسته کنید.
بهترین روش ها برای نگهداری پیشگیرانه
هر هفته آستین قفل را از نظر فرورفتگی، فرورفتگی یا عقبنشینی کند بررسی کنید.
بلبرینگ های داخلی را به صورت دوره ای با اسپری سیلیکونی تایید شده و غیر واکنشی روغن کاری کنید.
اورینگ رینگ ها را سالیانه یا بلافاصله پس از هر رویداد شدید دمای بیش از حد تعویض کنید.
مسیریابی شیلنگ ممیزی به صورت بصری برای اطمینان از اینکه خطوط سنگین اتصالات مستقیم بارگذاری جانبی ندارند را بررسی کنید.
نتیجه گیری
مکانیک اساسی این اتصالات برنجی به زیبایی ساده و بسیار مؤثر باقی می ماند. وقتی آنها را به درستی مشخص و نصب کنید، سال ها خدمات بدون نشت ارائه می دهند. قابلیت همکاری واقعی کاملاً بر پایبندی دقیق ابعادی متکی است. شما باید تمام تصمیمات تدارکاتی را بر اساس سازگاری دقیق پروفایل قرار دهید. حداکثر دمای عملیاتی خود را به وضوح تعریف کنید تا مواد آب بندی صحیح را دیکته کنید. همیشه الزامات مسیریابی فضایی خود را به طور کامل ارزیابی کنید. از زانویی که اتصال دهنده های مستقیم فشار جانبی غیرضروری وارد می کنند استفاده کنید. در نهایت، تنظیمات قالب فعلی خود را بلافاصله بررسی کنید. علائم استرس شدید شلنگ یا نشتی پنهان را به دقت بررسی کنید. هر گونه نمایه ناسازگاری را که در سراسر تاسیسات خود پنهان شده است شناسایی کنید. الزامات خرید خود را استاندارد کنید تا از راندمان تولید خود محافظت کنید.
سوالات متداول
س: حداکثر دمای کار برای یک کوپلینگ استاندارد DME برنجی چقدر است؟
A: حداکثر دمای حداکثر تقریباً به طور کامل به مواد مهر و موم داخلی بستگی دارد، نه خود بدنه برنجی. O-ringهای استاندارد EPDM معمولاً تا 300 درجه فارنهایت (150 درجه سانتیگراد) را تحمل می کنند. مهر و موم Viton (FKM) می تواند با خیال راحت در برابر درجه حرارت تا 400 درجه فارنهایت (200 درجه سانتیگراد) مقاومت کند. همیشه شیمی آب بندی را با پارامترهای خنک کننده خاص و حرارت عملیاتی خود مطابقت دهید.
س: آیا پروفایل های استاندارد DME و غیر DME قابل تعویض هستند؟
پاسخ: خیر. هرگز نباید پروفایل های مختلف اتصال را با هم ترکیب کنید. فشار دادن دوشاخه DME به سوکت Staubli یا Hasco خطرات ایمنی شدیدی را ایجاد می کند. بلافاصله به O-ring داخلی آسیب می رساند. این عملا نشت مایع با فشار بالا یا جدا شدن مواد منفجره را در حین کار پرس تضمین می کند.
س: چه زمانی باید یک کوپلینگ خنک کننده دریچه دار را به جای کوپلینگ خنک کننده قالب بدون سوپاپ انتخاب کنم؟
پاسخ: هنگامی که تعویض قالب تمیز و سریع اولویت اصلی شماست، یک کوپلینگ سوپاپ دار انتخاب کنید. دریچه داخلی از ریختن مایع نامرتب در کف کارخانه جلوگیری می کند. هنگامی که به حداکثر جریان حجمی نیاز دارید، یک کوپلینگ بدون سوپاپ انتخاب کنید. مدل های بدون سوپاپ جریان آشفته ای را ارائه می دهند که انتقال حرارت و راندمان خنک کننده را بهینه می کند.
س: حلقه های O در کوپلینگ های سریع برنجی هر چند وقت یکبار باید تعویض شوند؟
پاسخ: طول عمر اورینگ به شدت به فرکانس چرخه حرارتی و شیمی مایع خنک کننده بستگی دارد. برای سیستم هایی که به طور مداوم در دمای بالا کار می کنند، حلقه های O-رینگ را هر شش ماه یکبار تعویض کنید. برای خنکسازی استاندارد آب محیط، یک برنامه تعویض سالانه از سخت شدن لاستیک، ریزنشتها و خرابیهای ناگهانی آببند جلوگیری میکند.