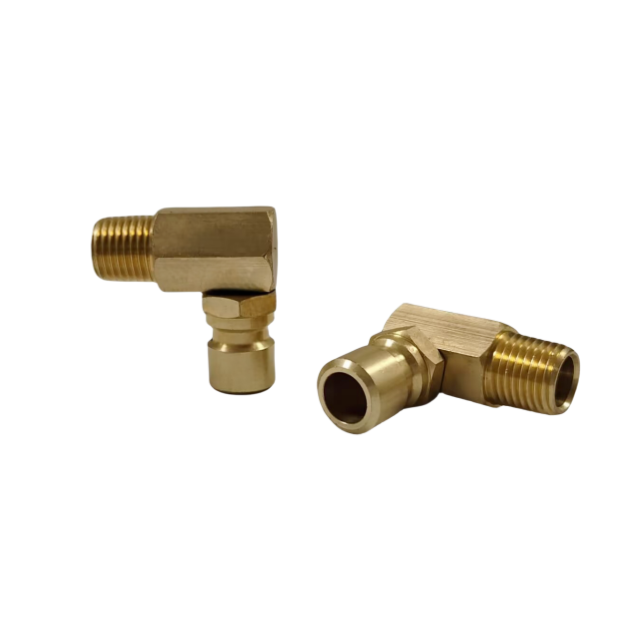
Waktu henti yang tidak direncanakan pada cetakan injeksi sering kali berasal dari sistem pendingin. Kebocoran cairan, pembatasan aliran, atau penurunan tekanan mendadak dengan cepat merusak efisiensi produksi. Manajemen termal yang dikompromikan memperpanjang waktu siklus dan menurunkan kualitas komponen akhir. Profil DME saat ini menjadi tolok ukur industri definitif untuk interoperabilitas pendinginan cetakan. Anda harus memahami sepenuhnya bagaimana kopling khusus ini bekerja secara mekanis di bawah tekanan. Anda juga perlu menyadari keterbatasan materi mereka. Pengetahuan ini tetap sangat penting untuk menstandardisasi peralatan fasilitas Anda. Standardisasi secara aktif menghilangkan koneksi silang yang berbahaya dan mengurangi overhead pemeliharaan harian Anda. Di bawah ini, kami menguraikan mekanisme penguncian internal dari komponen-komponen penting ini. Kami memberikan evaluasi material yang ketat yang membandingkan opsi industri umum. Kami juga memeriksa konfigurasi perutean spasial yang penting. Anda dapat menggunakan kerangka teknis ini untuk membuat keputusan pengadaan yang tepat dan dapat diandalkan.
Poin Penting
Kopling cepat kuningan standar DME menggunakan mekanisme selongsong pengunci yang ditarik kembali dan diamankan dengan bantalan bola internal untuk menciptakan sambungan aliran tinggi yang bebas bocor.
Kuningan memberikan keseimbangan optimal antara ketahanan korosi, konduktivitas termal, dan biaya untuk aplikasi pendinginan cetakan air dan glikol standar dibandingkan dengan baja atau plastik.
Memilih geometri yang tepat—seperti memilih konektor siku 90 derajat dalam jarak bebas cetakan yang sempit—mencegah selang tertekuk dan tekanan lateral pada segel kopling.
Standarisasi seluruh fasilitas memerlukan verifikasi kompatibilitas profil DME yang sebenarnya untuk menghindari sambungan silang yang berbahaya dan ledakan tekanan.
Mekanisme Inti Kopling Cepat Kuningan Standar DME
Mekanisme Penguncian
Kopling standar mengandalkan selongsong luar bermuatan pegas yang sudah terbukti. Bantalan bola penahan internal mengamankan seluruh sambungan. Anda mendorong selongsong luar ke belakang secara manual. Tindakan sederhana ini memungkinkan bola logam bagian dalam ditarik keluar. Soket kemudian dengan mudah menerima profil steker mesin. Saat Anda melepaskan selongsong, pegas internal akan memaksa bola ke bawah. Mereka mengunci dengan aman ke dalam alur tertentu yang dimasukkan ke dalam steker. Hal ini menciptakan ikatan mekanis yang kaku. Ini menolak lingkungan getaran tinggi secara efektif. Anda mendapatkan koneksi yang aman tanpa memerlukan kunci pas berulir.
Arsitektur Penyegelan
Cincin-O internal menentukan keandalan mutlak segel kedap air Anda. Sumbat menekan secara langsung terhadap komponen elastomer ini. Sebagian besar fasilitas industri menggunakan segel Viton (FKM) atau EPDM tergantung pada bahan kimia pendinginnya. Ketika tekanan fluida di dalam saluran meningkat, fluida mendorong sumbat lebih keras ke cincin-O. Kompresi aktif ini mencegah kebocoran selama pengoperasian aktif. Sistem ini secara efektif menggunakan tekanan internalnya sendiri untuk memperkuat segel. Tempat duduk yang tepat adalah wajib. Steker yang tidak sejajar akan menjepit O-ring dan langsung menyebabkan kerusakan.
Dinamika Valved vs. Unvalved
Anda harus memilih antara efisiensi aliran termal dan kenyamanan operasional. Kedua dinamika ini menentukan waktu siklus dan kecepatan perawatan Anda.
Unvalved (Straight-Through): Desain ini menampilkan diameter internal yang benar-benar terbuka. Mereka memaksimalkan aliran fluida turbulen. Turbulensi tinggi memastikan perpindahan panas optimal di dalam blok cetakan. Namun, Anda harus menguras seluruh sistem sebelum memutuskan sambungan untuk mencegah tumpahan cairan dalam jumlah besar.
Valved (Shut-Off): Model ini dilengkapi dengan katup popet pegas internal. Katup menghentikan aliran cairan pendingin seketika saat Anda melepas sambungan. Mereka ideal untuk perubahan cetakan yang cepat. Namun, mekanisme katup internal menyebabkan sedikit penurunan tekanan. Ini sedikit mengurangi laju aliran volumetrik total Anda.
Interoperabilitas
Standar DME mengandalkan geometri dimensi yang sangat presisi. Asli Kopling cepat kuningan standar DME menjamin keterlibatan positif di semua perkakas yang kompatibel. Insinyur merancang profil ini untuk menolak colokan yang tidak cocok. Fitur keselamatan ini mencegah pelepasan sambungan yang tidak disengaja di lantai pabrik. Interoperabilitas sejati berarti Anda dapat memindahkan cetakan dari satu mesin ke mesin lainnya dengan lancar. Konektor akan terhubung dengan sempurna setiap saat.
Mengevaluasi Kuningan Terhadap Bahan Alternatif
Kasus Kuningan
Kuningan memberikan ketahanan korosi alami yang unggul. Cetakan injeksi sangat bergantung pada fasilitas standar air dan campuran air-glikol. Cairan spesifik ini mendegradasi logam inferior dengan cepat melalui oksidasi terus menerus. Kuningan secara alami menolak degradasi ini. Selain itu, kuningan memiliki sifat konduktivitas termal yang sangat baik. Ini juga mempertahankan kekerasan Rockwell yang lebih rendah dibandingkan dengan baja cetakan yang dikeraskan. Kelembutan bahan ini secara aktif melindungi sumbat sisi cetakan Anda. Sambungan harian yang berulang tidak akan merusak atau merusak antarmuka cetakan yang mahal. Selongsong kuningan aus sebelum sumbat baja perkakas rusak.
Kuningan vs Baja
Beberapa operator fasilitas lebih memilih komponen baja. Baja tidak diragukan lagi menawarkan tingkat tekanan ledakan yang lebih tinggi. Logam ini lebih tahan terhadap benturan fisik yang parah dibandingkan logam yang lebih lunak. Namun, baja sering gagal dalam aplikasi pendingin air standar. Itu berkarat secara internal seiring waktu. Karat ini akhirnya mengelupas ke dalam cairan yang bersirkulasi. Kontaminasi partikulat yang dihasilkan menyumbat saluran pendingin internal yang halus di dalam cetakan. Setelah saluran tersebut tersumbat, efisiensi pendinginan Anda turun drastis. Baja berfungsi baik untuk oli hidrolik, namun menyebabkan masalah parah pada putaran air standar.
Kuningan vs. Plastik/Komposit
Perlengkapan plastik memberikan pengurangan berat yang nyata. Mereka sepenuhnya menghilangkan masalah karat. Sayangnya, polimer sintetik terdegradasi dengan cepat pada siklus termal yang terus menerus. Mereka menderita penggetasan struktural. Lingkungan pencetakan industri secara rutin menyebabkan retaknya tekanan lingkungan yang parah pada plastik. Paparan sinar UV sekitar dan uap kimia mempercepat kerusakan ini. Oleh karena itu, sebuah standar kopling cepat kuningan tetap menjadi dasar Anda yang paling andal. Ini menyeimbangkan stabilitas termal, ketahanan benturan, dan daya tahan jangka panjang dengan sempurna.
Bagan Penilaian Materi
Jenis Bahan
Ketahanan Korosi (Air)
Kekuatan Dampak
Stabilitas Termal
Kuningan
Bagus sekali
Sedang
Luar biasa (hingga 400°F tergantung segelnya)
Baja
Buruk (Rawan terhadap karat internal)
Tinggi
Bagus sekali
Plastik
Mutlak
Rendah (Rawan retak)
Buruk (Rapuh seiring berjalannya waktu)
Kendala Perutean dan Spasial: Konfigurasi Lurus vs. Siku
Mengelola Stres Selang
Sambungan lurus tetap menjadi standar industri untuk manifold terbuka. Namun, selang karet industri berat memberikan tarikan lateral yang sangat besar. Tegangan beban samping ini ditransfer langsung ke antarmuka fitting. Ini secara fisik merusak cincin-O elastomer internal. Deformasi kecil dengan cepat menyebabkan kebocoran mikro. Anda kehilangan cairan pendingin yang berharga. Anda juga membahayakan keamanan lantai dengan menimbulkan bahaya tergelincir. Mengelola stres ini dengan benar akan memperpanjang umur setiap koneksi pada mesin cetak Anda.
Memasang Konektor Siku 90 Derajat
Jarak bebas cetakan yang ketat menuntut strategi perutean spasial yang lebih baik. Anda harus benar-benar mempertimbangkan untuk menerapkan a Konektor siku 90 derajat di ruang terbatas. Perangkat keras ini mengarahkan selang berat sejajar dengan pelat cetakan. Perutean paralel sepenuhnya menghilangkan kekusutan selang yang tajam. Ini secara drastis mengurangi jejak fisik dari pengaturan perkakas. Yang paling penting, ini mengurangi pengaruh lateral pada segel pas. Bobot selang menggantung secara alami dan bukannya menarik ke samping. Perubahan geometri sederhana ini menghentikan sebagian besar tetesan gangguan.
Mekanik Siku Rilis Cepat
Ketegangan selang berfluktuasi secara liar selama pengoperasian pengepresan. Berkualitas tinggi siku pelepas cepat menggabungkan kemampuan putar yang penting. Memutar memungkinkan selang tebal menemukan sudut istirahatnya secara alami saat cetakan membuka dan menutup. Mereka menetap dengan lancar tanpa memutar mekanisme penguncian utama. Jika fitting tidak dapat diputar, selang yang kaku pada akhirnya akan memutar steker hingga tidak sejajar. Sambungan putar memastikan aliran fluida tetap tidak dibatasi sekaligus menyerap gerakan mekanis.
Kriteria Evaluasi Sumber untuk Kopling Pendingin Cetakan
Garis Dasar Tekanan dan Suhu
Anda harus mengonfirmasi batas operasional fasilitas Anda sebelum membeli perangkat keras. Cetakan injeksi umumnya membutuhkan sistem pendingin bertekanan rendah hingga sedang. Peringkat maksimum standar 200 PSI mencakup sebagian besar aplikasi ambien dengan nyaman. Pastikan Anda memilih kopling pendingin cetakan memenuhi persyaratan tekanan spesifik ini dengan aman. Selain itu, verifikasi peringkat suhu dengan cermat. Bahan cincin-O internal membatasi toleransi panas maksimum, bukan bodi kuningan eksternal. EPDM standar menangani pendinginan umum, sedangkan FKM menangani oli sintetis dengan suhu tinggi.
Laju Aliran Volumetrik (Cv)
Efisiensi pendinginan secara keseluruhan sangat bergantung pada optimalisasi diameter internal (ID). Anda harus menilai kendala jalur aliran internal dengan hati-hati. Klon regional dengan mesin yang buruk mungkin terlihat sama dengan aslinya Kopling cepat DME secara eksternal. Namun, klon yang lebih rendah sering kali memiliki jalur aliran internal yang terbatas. Mereka meninggalkan gerinda kasar di dalam badan katup. Pembatasan ini menyebabkan penurunan tekanan yang parah. Laju aliran yang berkurang sangat mengurangi waktu pendinginan cetakan dan memperpanjang total durasi siklus Anda.
Verifikasi 'Kompatibel dengan DME'
Profil palsu menimbulkan risiko operasional yang ekstrim. Banyak pemasok memasarkan perlengkapan sebagai “kompatibel” tanpa secara ketat mengikuti standar dimensi. Anda menghadapi kebocoran gangguan kronis setiap hari. Lebih buruk lagi, klon yang sedikit di luar spesifikasi berisiko mengalami pemisahan yang sangat besar di bawah tekanan operasional. Jika saluran cairan pendingin panas putus di tengah siklus, Anda berisiko mengalami cedera parah pada operator dan merusak peralatan. Selalu minta verifikasi dimensi yang ketat dari pemasok Anda.
Langkah-Langkah Evaluasi untuk Pengadaan
Ukur tekanan saluran pendingin rata-rata di manifold.
Identifikasi bahan kimia pendingin yang spesifik (misalnya, air kota, campuran glikol, oli sintetis).
Tentukan laju aliran volumetrik yang diperlukan untuk mempertahankan target termal.
Tentukan material cincin-O yang benar berdasarkan suhu pengoperasian puncak.
Verifikasi dimensi steker dan soket yang tepat terhadap skema teknik standar.
Risiko Implementasi dan Realitas Pemeliharaan
Mode Kegagalan Umum
Kekerasan fisik sering kali merusak perlengkapan kuningan. Menjatuhkan blok manifold yang berat akan merusak bentuk selongsong pengunci kuningan. Selongsong yang penyok tidak dapat ditarik dengan mulus untuk melepaskan bola bagian dalam. Degradasi kimia merupakan modus kegagalan besar lainnya. Penggunaan cairan pendingin sintetis yang tidak kompatibel akan merusak cincin-O elastomer standar dengan cepat. Selain itu, tim pemeliharaan sering kali menyiram saluran pendingin dengan asam pembersih kerak yang keras. Asam agresif ini akan melarutkan segel karet dan komponen kuningan bagian dalam seiring waktu. Anda harus membilas sistem dengan air penetral segera setelah prosedur pembersihan kerak.
Peluncuran Standardisasi Fasilitas
Lingkungan dengan profil campuran menciptakan bahaya operasional yang sangat besar. Anda tidak dapat menggabungkan profil DME, Staubli, dan Hasco di lantai produksi yang sama dengan aman. Operator yang tidak berpengalaman pada akhirnya akan memaksakan koneksi yang tidak kompatibel secara bersamaan. Hal ini menyebabkan ledakan tekanan seketika atau kebocoran mikro yang tersembunyi. Anda harus menjalankan strategi peralihan yang sulit. Ganti semua perlengkapan yang tidak cocok secara bersamaan selama penghentian pabrik terjadwal. Standarisasi pada satu profil menghilangkan dugaan. Ini secara drastis mengurangi overhead inventaris suku cadang Anda.
Pemeliharaan Pencegahan
Jangan menjalankan peralatan operasional sampai rusak total. Tetapkan kriteria inspeksi visual yang ketat untuk tim pemeliharaan Anda. Periksa bantalan bola internal apakah ada titik datar atau keausan abrasif yang parah. Uji tegangan pegas selongsong luar secara manual. Selongsong yang lamban menunjukkan pengotoran internal yang parah atau kelelahan pegas. Hentikan kopling yang sudah tua secara proaktif sebelum menyebabkan kebocoran di tengah siklus.
Praktik Terbaik untuk Pemeliharaan Pencegahan
Periksa selongsong pengunci dari penyok, lecet, atau retraksi yang lamban setiap minggu.
Lumasi bantalan bola bagian dalam secara berkala dengan semprotan silikon non-reaktif yang disetujui.
Ganti cincin-O setiap tahun atau segera setelah kejadian suhu berlebih yang parah.
Audit perutean selang secara visual untuk memastikan garis berat tidak memuat konektor lurus ke samping.
Kesimpulan
Mekanisme dasar perlengkapan kuningan ini tetap sederhana dan sangat efektif. Jika Anda menentukan dan memasangnya dengan benar, mereka memberikan layanan bebas kebocoran selama bertahun-tahun. Interoperabilitas sejati bergantung sepenuhnya pada kepatuhan dimensi yang ketat. Anda harus mendasarkan semua keputusan pengadaan pada kompatibilitas profil yang tepat. Tentukan suhu pengoperasian puncak Anda dengan jelas untuk menentukan bahan segel yang tepat. Selalu evaluasi persyaratan perutean spasial Anda secara menyeluruh. Gunakan siku di mana konektor lurus menimbulkan tekanan lateral yang tidak perlu. Terakhir, segera audit pengaturan cetakan Anda saat ini. Perhatikan baik-baik tanda-tanda tekanan selang yang parah atau kebocoran yang tersembunyi. Identifikasi profil tidak kompatibel yang tersembunyi di seluruh fasilitas Anda. Standarisasi kebutuhan pembelian Anda ke depan untuk melindungi efisiensi produksi Anda.
Pertanyaan Umum
T: Berapa suhu pengoperasian maksimum untuk kopling DME kuningan standar?
J: Batas suhu maksimum hampir seluruhnya bergantung pada bahan segel internal, bukan badan kuningan itu sendiri. O-ring EPDM standar biasanya dapat menangani hingga 300°F (150°C). Segel Viton (FKM) dapat dengan aman menahan suhu hingga 400°F (200°C). Selalu cocokkan bahan kimia segel dengan cairan pendingin spesifik dan parameter panas operasional Anda.
T: Apakah profil standar DME dan non-DME dapat dipertukarkan?
J: Tidak. Anda tidak boleh mencampur profil koneksi yang berbeda. Memaksa colokan DME ke soket Staubli atau Hasco menimbulkan risiko keselamatan yang parah. Ini segera merusak O-ring internal. Hal ini secara praktis menjamin kebocoran cairan bertekanan tinggi atau pelepasan bahan peledak selama pengoperasian pengepresan.
T: Kapan saya harus memilih kopling cairan pendingin cetakan yang memiliki katup dibandingkan dengan kopling cetakan yang tidak memiliki katup?
J: Pilih kopling berkatup ketika pergantian cetakan yang bersih dan cepat adalah prioritas utama Anda. Katup internal mencegah tumpahan cairan yang berantakan di lantai pabrik. Pilih kopling tanpa katup bila Anda memerlukan aliran volumetrik maksimum. Model tanpa katup menghasilkan aliran turbulen, yang mengoptimalkan perpindahan panas dan efisiensi pendinginan.
T: Seberapa sering cincin-O pada quick kopling kuningan harus diganti?
J: Masa pakai cincin-O sangat bergantung pada frekuensi siklus termal dan bahan kimia pendingin Anda. Untuk sistem yang beroperasi terus-menerus pada suhu tinggi, ganti cincin-O setiap enam bulan. Untuk pendinginan air ambien standar, jadwal penggantian tahunan mencegah pengerasan karet, kebocoran mikro, dan kegagalan segel secara tiba-tiba.