Perioadele de oprire neplanificate în turnarea prin injecție provin adesea din sistemul de răcire. Scurgerile de lichid, restricțiile de debit sau căderile bruște de presiune distrug rapid eficiența producției. Managementul termic compromis prelungește durata ciclului și degradează calitatea pieselor finale. Profilul DME reprezintă în prezent punctul de referință definitiv în industrie pentru interoperabilitatea răcirii matrițelor. Trebuie să înțelegeți pe deplin modul în care aceste cuplaje specifice acţionează mecanic sub presiune. De asemenea, trebuie să recunoașteți limitările materiale exacte ale acestora. Aceste cunoștințe rămân absolut esențiale pentru standardizarea instrumentelor instalației dumneavoastră. Standardizarea elimină în mod activ conexiunile încrucișate periculoase și reduce cheltuielile de întreținere zilnice. Mai jos, defalcăm mecanismul intern de blocare a acestor componente esențiale. Oferim o evaluare riguroasă a materialelor, comparând opțiunile industriale comune. De asemenea, examinăm configurațiile esențiale de rutare spațială. Puteți utiliza acest cadru tehnic pentru a lua decizii de achiziție foarte informate și fiabile.
Recomandări cheie
Cuplajele rapide din alamă standard DME utilizează un mecanism retractat cu manșon de blocare asigurat de rulmenți interni cu bile pentru a crea o conexiune fără scurgeri, cu debit mare.
Alama oferă echilibrul optim de rezistență la coroziune, conductivitate termică și cost pentru aplicațiile standard de răcire cu apă și glicol, comparativ cu oțelul sau materialele plastice.
Selectarea geometriei potrivite - cum ar fi optarea pentru un conector cot de 90 de grade în spațiul de formare strâns - previne îndoirea furtunului și solicitarea laterală asupra etanșării cuplajului.
Standardizarea la nivelul întregii unități necesită verificarea compatibilității reale cu profilul DME pentru a evita conexiunile încrucișate periculoase și exploziile de presiune.
Mecanismul de bază al unui cuplaj rapid din alamă standard DME
Mecanismul de blocare
Un cuplaj standard se bazează pe un manșon exterior cu arc foarte dovedit. Rulmenții interni cu bile de reținere asigură întreaga conexiune. Împingeți manual manșonul exterior înapoi. Această acțiune simplă permite bilelor metalice interne să se retragă spre exterior. Apoi, priza acceptă cu ușurință profilul de fișă prelucrat. Când eliberați manșonul, arcul intern forțează bilele în jos. Ele se blochează în siguranță într-o canelură specifică prelucrată pe dop. Aceasta creează o legătură mecanică rigidă. Rezista eficient în medii cu vibrații ridicate. Obțineți o conexiune sigură fără a avea nevoie de chei filetate.
Arhitectura de etanșare
Inelul O intern dictează fiabilitatea absolută a etanșării dumneavoastră. dopurile se comprimă direct pe această componentă elastomerică. Majoritatea instalațiilor industriale utilizează etanșări Viton (FKM) sau EPDM, în funcție de chimia lichidului de răcire. Pe măsură ce presiunea fluidului în interiorul conductei crește, fluidul împinge dopul mai tare împotriva inelului O. Această compresie activă previne scurgerile în timpul funcționării active. Sistemul folosește în mod eficient propria presiune internă pentru a întări etanșarea. Locul adecvat este obligatoriu. Un dop nealiniat va ciupi inelul O și va cauza o defecțiune imediată.
Dinamica cu supapă vs. fără supapă
Trebuie să alegeți între eficiența fluxului termic și confortul operațional. Aceste două dinamici vă dictează timpii ciclului și viteza de întreținere.
Unvalved (Straight-Through): Aceste modele au un diametru interior complet deschis. Ele maximizează fluxul de fluid turbulent. Turbulența ridicată asigură un transfer optim de căldură în interiorul blocului de matriță. Cu toate acestea, trebuie să goliți întregul sistem înainte de deconectare pentru a preveni scurgerile masive de lichid.
Supapă (închidere): Aceste modele dispun de o supapă internă cu clapetă cu arc. Supapa oprește curgerea lichidului de răcire instantaneu în momentul în care deconectați fitingul. Sunt ideale pentru schimbări rapide de mucegai. Cu toate acestea, mecanismul intern al supapei introduce o cădere minoră de presiune. Acest lucru reduce ușor debitul volumetric total.
Interoperabilitate
Standardul DME se bazează pe o geometrie dimensională extrem de precisă. Un autentic Cuplarea rapidă din alamă standard DME garantează angajarea pozitivă pe toate sculele compatibile. Inginerii au proiectat acest profil pentru a respinge prize de neegalat. Această caracteristică de siguranță previne decuplarea accidentală la nivelul fabricii. Adevărata interoperabilitate înseamnă că puteți muta fără probleme o matriță de la o mașină la alta. Conectorii se vor cupla perfect de fiecare dată.
Evaluarea alamei față de materiale alternative
Carcasa pentru alama
Alama oferă o rezistență naturală superioară la coroziune. Turnarea prin injecție se bazează în mare măsură pe apă standard și amestecuri apă-glicol. Aceste fluide specifice degradează metalele inferioare rapid prin oxidare continuă. Alama rezistă în mod natural la această degradare. În plus, alama are proprietăți excelente de conductivitate termică. De asemenea, menține o duritate Rockwell mai mică în comparație cu oțelul de matriță întărit. Această moliciunea materialului vă protejează în mod activ dopurile din partea mucegaiului. Conexiunile zilnice repetate nu vor deteriora sau deteriora interfața scumpă de matriță. Manșonul din alamă se uzează înainte ca dopul din oțel pentru scule.
Alama vs. Otel
Unii operatori de instalații preferă componentele din oțel. Oțelul oferă, fără îndoială, valori mai mari ale presiunii de spargere. Supraviețuiește mult mai bine impacturilor fizice severe de cădere decât metalele mai moi. Cu toate acestea, oțelul cedează frecvent în aplicațiile standard de răcire cu apă. Ruginește în interior în timp. Această rugină se desprinde în cele din urmă în fluidul circulant. Contaminarea cu particule care rezultă înfundă canalele de răcire interne delicate din interiorul matriței. Odată ce aceste canale se înfundă, eficiența de răcire scade dramatic. Oțelul funcționează bine pentru uleiul hidraulic, dar provoacă probleme grave în buclele de apă standard.
Alama vs. plastic/compozite
Fitingurile din plastic asigură o reducere vizibilă a greutății. Ele elimină complet problemele legate de rugina. Din păcate, polimerii sintetici se degradează rapid sub ciclul termic continuu. Ele suferă de fragilizare structurală. Mediile de turnare industrială induc în mod obișnuit fisurare severă prin stres de mediu în materiale plastice. Expunerea la lumina UV ambientală și la vapori chimici accelerează această defalcare. Prin urmare, un standard cuplarea rapidă din alamă rămâne cea mai fiabilă linie de bază. Echilibrează perfect stabilitatea termică, rezistența la impact și durabilitatea pe termen lung.
Tabel de evaluare a materialelor
Tip material
Rezistență la coroziune (apă)
Rezistența la impact
Stabilitate termică
Alamă
Excelent
Moderat
Excelent (până la 400°F în funcție de etanșare)
Oţel
Slab (Supus la rugină internă)
Ridicat
Excelent
Plastic
Absolut
Scăzut (Supus la crăpare)
Slab (se fragilizează în timp)
Constrângeri de rutare și spațiu: Configurații drepte vs. cot
Gestionarea stresului la furtun
Conexiunile drepte rămân standardul implicit în industrie pentru colectoarele deschise. Cu toate acestea, furtunurile industriale grele din cauciuc exercită o tracțiune laterală imensă. Această solicitare de încărcare laterală se transferă direct la interfața fitingului. Deformează fizic inelele O elastomerice interne. Deformările minore provoacă rapid micro-scurgeri. Pierzi lichid de răcire tratat valoros. De asemenea, compromiteți siguranța podelei creând pericole de alunecare. Gestionarea corectă a acestui stres prelungește durata de viață a fiecărei conexiuni de pe presa dvs.
Instalarea unui conector cot de 90 de grade
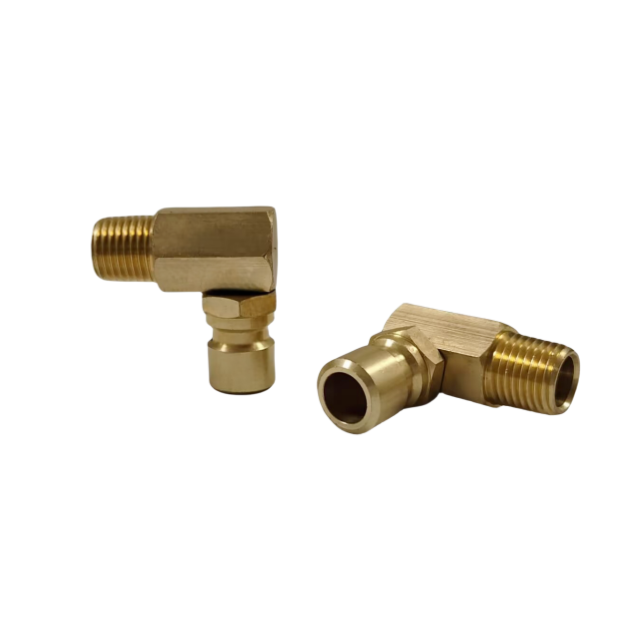
Degajările strânse ale mucegaiului necesită strategii mai bune de rutare spațială. Ar trebui să luați în considerare cu tărie implementarea a Conector cot de 90 de grade în spații restrictive. Acest hardware direcționează furtunul greu paralel cu placa matriță. Dirijarea paralelă elimină complet îndoirea ascuțită a furtunului. Reduce drastic amprenta fizică a setării sculelor. Cel mai important, atenuează efectul de pârghie lateral asupra garniturii. Greutatea furtunului atârnă în jos în mod natural în loc să tragă lateral. Această schimbare simplă a geometriei oprește majoritatea picăturilor neplăcute.
Mecanica cotului cu eliberare rapida
Tensiunea furtunului fluctuează puternic în timpul funcționării presei. Un de înaltă calitate cotul de eliberare rapidă încorporează o capacitate crucială de pivotare. Rotirea permite furtunurilor groase să-și găsească în mod natural unghiul de repaus pe măsură ce matrița se deschide și se închide. Se instalează fără probleme, fără a strânge mecanismul de blocare primar. Dacă fitingul nu se poate pivota, furtunul rigid în cele din urmă răsucește dopul din aliniere. Articulațiile pivotante asigură că fluxul de fluid rămâne complet nerestricționat în timp ce absorb mișcarea mecanică.
Criterii de evaluare a aprovizionării pentru un cuplaj de lichid de răcire a matriței
Linii de bază de presiune și temperatură
Trebuie să confirmați limitele operaționale ale instalației înainte de a cumpăra hardware. Turnarea prin injecție necesită, în general, sisteme de răcire cu presiune joasă până la medie. O valoare maximă standard de 200 PSI acoperă confortabil majoritatea aplicațiilor ambientale. Asigurați-vă că ați selectat Cuplajul pentru lichid de răcire a matriței îndeplinește aceste cerințe specifice de presiune în siguranță. De asemenea, verificați cu rigurozitate ratingul de temperatură. Materialul inelului O intern limitează toleranța maximă la căldură, nu corpul extern din alamă. EPDM standard se ocupă de răcirea generală, în timp ce FKM gestionează uleiurile sintetice cu căldură ridicată.
Debitul volumetric (Cv)
Eficiența generală a răcirii se bazează în mare măsură pe optimizarea diametrului intern (ID). Trebuie să evaluați cu atenție constrângerile interne ale căii de curgere. O clonă regională prost prelucrată ar putea părea identică cu o clonă adevărată Cuplare rapidă DME la exterior. Cu toate acestea, clonele inferioare prezintă adesea căi de flux interne restrictive. Acestea lasă bavuri de prelucrare brută în interiorul corpului supapei. Aceste restricții induc scăderi severe de presiune. Un debit redus compromite grav timpii de răcire a matriței și prelungește durata totală a ciclului.
Verificarea „compatibilității DME”
Profilurile contrafăcute introduc riscuri operaționale extreme. Mulți furnizori comercializează fitingurile ca fiind „compatibile” fără a respecta strict standardul dimensional. Te confrunți zilnic cu scurgeri neplăcute cronice. Mai rău, clonele ușor în afara specificațiilor riscă o decuplare catastrofală sub presiunea operațională. Când o conductă de lichid de răcire fierbinte explodă la jumătatea ciclului, riscați să vă răniți grav operatorul și deteriorarea echipamentului. Solicitați întotdeauna verificarea dimensională strictă de la furnizorul dvs.
Etapele de evaluare pentru aprovizionare
Măsurați presiunea medie a conductei de răcire la colector.
Identificați chimia specifică a lichidului de răcire (de exemplu, apă de oraș, amestec de glicol, ulei sintetic).
Determinați debitul volumetric necesar pentru a menține obiectivele termice.
Specificați materialul corect al inelului O pe baza temperaturilor maxime de funcționare.
Verificați dimensiunile exacte ale ștecherului și prizei în raport cu schemele de inginerie standard.
Riscuri de implementare și realități de întreținere
Moduri de eșec comune
Abuzul fizic distruge frecvent armăturile din alamă. Caderea unui bloc de colector greu deformează manșoanele de blocare din alamă. Un manșon crestat nu se poate retrage ușor pentru a elibera bilele interne. Degradarea chimică reprezintă un alt mod de eșec major. Utilizarea lichidelor de răcire sintetice incompatibile distruge rapid inelele O elastomerice standard. În plus, echipele de întreținere spăla adesea liniile de răcire cu acizi detartranți duri. Acești acizi agresivi dizolvă în timp atât garniturile de cauciuc, cât și componentele interne din alamă. Trebuie să spălați sistemul cu apă neutralizantă imediat după orice procedură de detartrare.
Lansarea standardizării unității
Mediile cu profil mixt creează pericole operaționale masive. Nu puteți amesteca în siguranță profilele DME, Staubli și Hasco pe același nivel de producție. Operatorii neexperimentați vor forța în cele din urmă conexiuni incompatibile împreună. Acest lucru cauzează explozii instantanee de presiune sau micro-scurgeri ascunse. Trebuie să executați o strategie hard cuover. Înlocuiți toate fitingurile nepotrivite simultan în timpul unei opriri programate a instalației. Standardizarea pe un singur profil elimină presupunerile. Reduce drastic stocul de piese de schimb.
Întreținere preventivă
Nu executați fitingurile operaționale până când nu se defectează complet. Stabiliți criterii stricte de inspecție vizuală pentru echipa dvs. de întreținere. Verificați rulmenții interni cu bile pentru puncte plate sau uzură abrazivă severă. Testați manual tensiunea arcului manșonului exterior. Un manșon lent indică murdăria internă gravă sau oboseala arcului. Retrageți cuplajele învechite în mod proactiv înainte ca acestea să provoace o scurgere la mijlocul ciclului.
Cele mai bune practici pentru întreținere preventivă
Inspectați săptămânal manșonul de blocare pentru a detecta urme, crestături sau retragere lentă.
Lubrifiați rulmenții interni cu bile periodic cu un spray de silicon aprobat, nereactiv.
Înlocuiți inelele O anual sau imediat după orice eveniment sever de supratemperatura.
Verificați vizual traseul furtunului pentru a vă asigura că liniile grele nu sunt conectori drepti de încărcare laterală.
Concluzie
Mecanica fundamentală a acestor fitinguri din alamă rămâne minunat de simplă și foarte eficientă. Când le specificați și instalați corect, acestea oferă ani de service fără scurgeri. Adevărata interoperabilitate se bazează în totalitate pe aderarea dimensională strictă. Ar trebui să vă bazați toate deciziile de achiziție pe compatibilitatea exactă a profilului. Definiți-vă în mod clar temperaturile maxime de funcționare pentru a dicta materialul de etanșare corect. Evaluați întotdeauna cu atenție cerințele de rutare spațială. Utilizați coatele acolo unde conectorii drepti introduc stres lateral inutil. În cele din urmă, auditați imediat configurațiile actuale ale matriței. Căutați cu atenție semne de stres sever la furtun sau scurgeri ascunse. Identificați orice profil incompatibil ascuns în unitatea dvs. Standardizați-vă cerințele de achiziție pentru a vă proteja eficiența producției.
FAQ
Î: Care este temperatura maximă de funcționare pentru un cuplaj DME din alamă standard?
R: Limita maximă de temperatură depinde aproape în întregime de materialul de etanșare intern, nu de corpul de alamă în sine. Inelele O EPDM standard suportă de obicei până la 300°F (150°C). Garniturile Viton (FKM) pot rezista în siguranță la temperaturi de până la 400°F (200°C). Potriviți întotdeauna chimia de etanșare cu lichidul dumneavoastră de răcire specific și parametrii de căldură operaționale.
Î: Sunt profilele standard DME și non-DME interschimbabile?
R: Nu. Nu trebuie să amestecați niciodată profiluri de conexiune diferite. Forțarea unui ștecher DME într-o priză Staubli sau Hasco creează riscuri severe de siguranță. Deteriorează imediat inelul O intern. Acest lucru garantează practic scurgeri de lichid de înaltă presiune sau decuplare explozivă în timpul funcționării presei.
Î: Când ar trebui să aleg un cuplaj cu supapă în locul unui cuplaj pentru lichid de răcire a matriței fără supape?
R: Alegeți un cuplaj cu supape atunci când schimbarea curată și rapidă a matriței este prioritatea dumneavoastră principală. Supapa internă previne scurgerile de lichid dezordonat pe podeaua fabricii. Alegeți un cuplaj fără supapă atunci când aveți nevoie de debit volumetric maxim. Modelele fără supapă asigură un flux turbulent, care optimizează transferul de căldură și eficiența răcirii.
Î: Cât de des ar trebui înlocuite inelele O din cuplajele rapide din alamă?
R: Durata de viață a inelului O depinde în mare măsură de frecvența ciclului termic și de chimia lichidului de răcire. Pentru sistemele care funcționează constant la temperaturi ridicate, înlocuiți inelele O la fiecare șase luni. Pentru răcirea standard cu apă ambientală, un program anual de înlocuire previne întărirea cauciucului, micro-scurgerile și defecțiunile bruște ale etanșării.