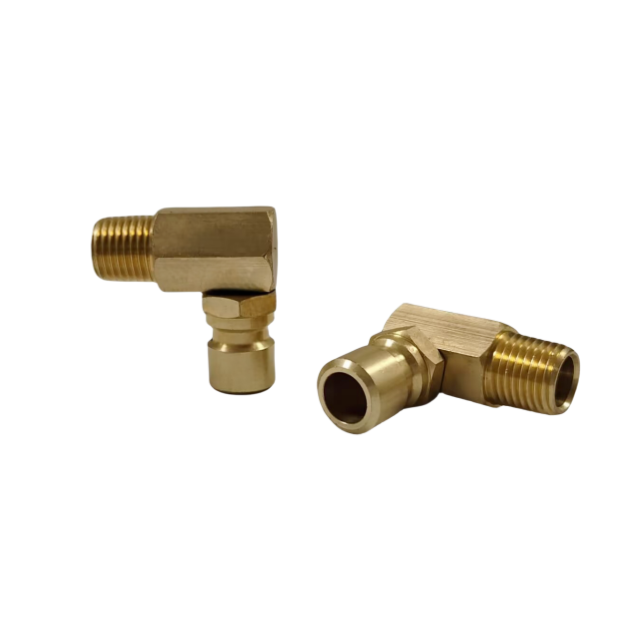
Uplanlagt nedetid i sprøytestøping oppstår ofte i kjølesystemet. Væskelekkasjer, strømningsbegrensninger eller plutselige trykkfall ødelegger raskt produksjonseffektiviteten. Kompromittert termisk styring forlenger syklustidene og forringer den endelige delens kvalitet. DME-profilen står for tiden som den definitive industristandarden for interoperabilitet for formkjøling. Du må forstå hvordan disse spesifikke koblingene virker mekanisk under trykk. Du må også gjenkjenne deres eksakte materielle begrensninger. Denne kunnskapen er fortsatt helt avgjørende for å standardisere anleggsverktøyet ditt. Standardisering eliminerer aktivt farlige tverrforbindelser og reduserer daglige vedlikeholdskostnader. Nedenfor bryter vi ned den interne låsemekanismen til disse essensielle komponentene. Vi gir en streng materialevaluering som sammenligner vanlige industrielle alternativer. Vi undersøker også essensielle romlige rutingkonfigurasjoner. Du kan bruke dette tekniske rammeverket til å ta godt informerte, pålitelige anskaffelsesbeslutninger.
Viktige takeaways
DME standard hurtigkoblinger i messing bruker en tilbaketrukket låsehylsemekanisme sikret med interne kulelagre for å skape en lekkasjefri, høyflytende forbindelse.
Messing gir den optimale balansen mellom korrosjonsmotstand, termisk ledningsevne og kostnad for standard vann- og glykolformkjølingsapplikasjoner sammenlignet med stål eller plast.
Ved å velge riktig geometri – for eksempel å velge en 90-graders albuekopling i trange åpninger i formen – forhindrer slangen knekking og sideveis belastning på koblingstetningen.
Standardisering for hele anlegget krever verifisering av ekte DME-profilkompatibilitet for å unngå farlige kryssforbindelser og trykkutblåsninger.
Kjernemekanismen til en DME standard messing hurtigkobling
Låsemekanismen
En standardkobling er avhengig av en svært velprøvd fjærbelastet ytre hylse. Innvendige kulelager sikrer hele forbindelsen. Du skyver den ytre hylsen tilbake manuelt. Denne enkle handlingen lar de interne metallkulene trekke seg utover. Stikkontakten godtar da enkelt den bearbeidede pluggprofilen. Når du slipper hylsen, tvinger den indre fjæren kulene nedover. De låses sikkert i et spesifikt spor maskinert på pluggen. Dette skaper en stiv mekanisk binding. Den motstår effektivt miljøer med høy vibrasjon. Du får en sikker tilkobling uten at du trenger gjengede nøkler.
Forseglingsarkitektur
Den interne O-ringen dikterer den absolutte påliteligheten til din vanntette forsegling. Plugger komprimeres direkte mot denne elastomere komponenten. De fleste industrianlegg bruker Viton (FKM) eller EPDM tetninger avhengig av kjølevæskekjemien. Når væsketrykket inne i ledningen øker, presser væsken pluggen hardere mot O-ringen. Denne aktive kompresjonen forhindrer lekkasjer under aktiv drift. Systemet bruker effektivt sitt eget indre trykk for å styrke tetningen. Riktig sitteplasser er obligatorisk. En feiljustert plugg vil klemme O-ringen og forårsake en umiddelbar feil.
Valved vs. Unvalved Dynamics
Du må velge mellom termisk strømningseffektivitet og driftskomfort. Disse to dynamikkene dikterer syklustidene og vedlikeholdshastigheten.
Uventilert (rett gjennom): Disse designene har en helt åpen innvendig diameter. De maksimerer turbulent væskestrøm. Høy turbulens sikrer optimal varmeoverføring inne i formblokken. Du må imidlertid tømme hele systemet før frakobling for å forhindre massive væskesøl.
Ventil (avstengning): Disse modellene har en intern fjærbelastet tallerkenventil. Ventilen stopper kjølevæskestrømmen umiddelbart i det øyeblikket du kobler fra koblingen. De er ideelle for raske muggforandringer. Likevel introduserer den interne ventilmekanismen et mindre trykkfall. Dette reduserer din totale volumetriske strømningshastighet litt.
Interoperabilitet
DME-standarden er avhengig av ekstremt presis dimensjonsgeometri. En ekte DME standard hurtigkobling i messing garanterer positivt engasjement på tvers av alle kompatible verktøy. Ingeniører designet denne profilen for å avvise uovertrufne plugger. Denne sikkerhetsfunksjonen forhindrer utilsiktet frakobling på fabrikkgulvet. Ekte interoperabilitet betyr at du kan flytte en form fra en maskin til en annen sømløst. Koblingene vil kobles perfekt inn hver gang.
Evaluering av messing mot alternative materialer
Etuiet til messing
Messing gir overlegen naturlig korrosjonsmotstand. Sprøytestøping er sterkt avhengig av standard vann- og vann-glykolblandinger. Disse spesifikke væskene bryter ned dårligere metaller raskt gjennom kontinuerlig oksidasjon. Messing motstår naturlig denne nedbrytningen. Videre har messing utmerkede varmeledningsegenskaper. Den opprettholder også en lavere Rockwell-hardhet sammenlignet med herdet formstål. Denne materialets mykhet beskytter aktivt pluggene på formsiden. Gjentatte daglige tilkoblinger vil ikke skjemme eller skade det dyre mugggrensesnittet. Messinghylsen slites ut før verktøystålpluggen gjør det.
Messing vs. stål
Noen anleggsoperatører foretrekker stålkomponenter. Stål gir utvilsomt høyere sprengtrykk. Den overlever alvorlige fysiske fallpåvirkninger mye bedre enn mykere metaller. Imidlertid svikter stål ofte i standard vannkjølingsapplikasjoner. Den ruster innvendig over tid. Denne rusten flasser til slutt av i sirkulasjonsvæsken. Den resulterende partikkelforurensning tetter sarte interne kjølekanaler inne i formen. Når disse kanalene tetter seg, synker kjøleeffektiviteten din dramatisk. Stål fungerer bra for hydraulikkolje, men det forårsaker alvorlige problemer i standard vannsløyfer.
Messing vs. plast/kompositter
Plastbeslag gir en merkbar vektreduksjon. De eliminerer rustproblemer fullstendig. Dessverre brytes syntetiske polymerer raskt ned under kontinuerlig termisk syklus. De lider av strukturell sprøhet. Industrielle støpemiljøer induserer rutinemessig alvorlige miljøpåkjenninger i plast. Eksponering for omgivende UV-lys og kjemiske damper akselererer denne nedbrytningen. Derfor en standard hurtigkobling av messing forblir din mest pålitelige grunnlinje. Den balanserer termisk stabilitet, slagfasthet og langsiktig holdbarhet feilfritt.
Materialvurderingsdiagram
Materialtype
Korrosjonsbestandighet (vann)
Slagstyrke
Termisk stabilitet
Messing
Glimrende
Moderat
Utmerket (opptil 400 ° F avhengig av forsegling)
Stål
Dårlig (utsatt for indre rust)
Høy
Glimrende
Plast
Absolutt
Lav (utsatt for å sprekke)
Dårlig (skjøres over tid)
Ruting og romlige begrensninger: konfigurasjoner for rett vs. albue
Håndtere slangestress
Rette koblinger forblir industristandarden for åpne manifolder. Imidlertid utøver tunge industrielle gummislanger et enormt sidetrekk. Denne sidebelastningen overføres direkte til tilpasningsgrensesnittet. Den deformerer fysisk de indre elastomere O-ringene. Mindre deformasjoner forårsaker raskt mikrolekkasjer. Du mister verdifull behandlet kjølevæske. Du går også på akkord med gulvsikkerheten ved å skape sklifare. Riktig håndtering av dette stresset forlenger levetiden til hver tilkobling på pressen din.
Utplassering av en 90-graders albuekobling
Trange muggklaringer krever bedre romlige rutingstrategier. Du bør sterkt vurdere å implementere en 90 graders albuekobling i begrensede rom. Denne maskinvaren fører den tunge slangen parallelt med formplaten. Parallell føring eliminerer fullstendig knekk på slangen. Det reduserer det fysiske fotavtrykket til verktøyoppsettet drastisk. Viktigst av alt, reduserer den sideveis innflytelse på monteringsforseglingen. Slangevekten henger naturlig ned i stedet for å trekke sidelengs. Denne enkle geometriendringen stopper de fleste irriterende drypp.
Hurtigutløsende albuemekanikk
Slangespenningen svinger voldsomt under pressdrift. En høy kvalitet hurtigutløsende albue har avgjørende dreieevne. Svingbar lar tykke slanger naturlig finne hvilevinkelen når formen åpnes og lukkes. De legger seg jevnt uten å trekke til den primære låsemekanismen. Hvis koblingen ikke kan svinge, vrir den stive slangen til slutt pluggen ut av justering. Svingledd sikrer at væskestrømmen forblir helt ubegrenset mens de absorberer mekanisk bevegelse.
Evalueringskriterier for kilden for en kjølevæskekobling
Grunnlinjer for trykk og temperatur
Du må bekrefte anleggets driftsgrenser før du kjøper maskinvare. Sprøytestøping krever generelt lavt til middels trykkkjølesystemer. En standard 200 PSI maksimal vurdering dekker komfortabelt de fleste omgivelsesapplikasjoner. Sørg for at du har valgt kjølevæskekoblingen oppfyller disse spesifikke trykkkravene på en sikker måte. Kontroller også temperaturvurderingen nøye. Det interne O-ringsmaterialet begrenser maksimal varmetoleranse, ikke den utvendige messingkroppen. Standard EPDM håndterer generell kjøling, mens FKM håndterer høyvarme syntetiske oljer.
Volumetrisk strømningshastighet (Cv)
Generell kjøleeffektivitet er sterkt avhengig av optimalisering av indre diameter (ID). Du må vurdere de interne strømningsbanebegrensningene nøye. En dårlig maskinert regional klon kan se identisk ut med en sann DME hurtigkobling eksternt. Imidlertid har mindreverdige kloner ofte restriktive interne strømningsveier. De etterlater grove bearbeidingsgrader inne i ventilhuset. Disse restriksjonene induserer alvorlige trykkfall. En redusert strømningshastighet kompromitterer kjøletidene dine for formen og forlenger den totale syklusvarigheten.
Bekreftelse av 'DME-kompatibel'
Forfalskede profiler introduserer ekstreme operasjonelle risikoer. Mange leverandører markedsfører beslag som «kompatible» uten å strengt overholde dimensjonsstandarden. Du møter kroniske lekkasjer daglig. Enda verre, kloner som ikke er spesifisert, risikerer katastrofal frakobling under operasjonelt press. Når en varm kjølevæskeledning blåser av midt i syklusen, risikerer du alvorlig operatørskade og skadet utstyr. Krev alltid streng dimensjonsbekreftelse fra leverandøren din.
Evalueringstrinn for innkjøp
Mål ditt gjennomsnittlige trykk i kjøleledningen ved manifolden.
Identifiser den spesifikke kjølevæskekjemien (f.eks. byvann, glykolblanding, syntetisk olje).
Bestem den nødvendige volumetriske strømningshastigheten for å opprettholde termiske mål.
Spesifiser riktig O-ringmateriale basert på maksimale driftstemperaturer.
Verifiser nøyaktige dimensjoner for støpsel og stikkontakt mot standard tekniske skjemaer.
Implementeringsrisiko og vedlikeholdsrealiteter
Vanlige feilmoduser
Fysisk mishandling ødelegger ofte messingbeslag. Å slippe en tung manifoldblokk deformerer messinglåsehylsene. En bulket hylse kan ikke trekkes jevnt tilbake for å frigjøre de indre kulene. Kjemisk nedbrytning representerer en annen stor feilmodus. Bruk av inkompatible syntetiske kjølevæsker ødelegger standard elastomere O-ringer raskt. Videre spyler vedlikeholdsteam ofte kjølelinjer med sterke avkalkingssyrer. Disse aggressive syrene løser opp både gummipakningene og de interne messingkomponentene over tid. Du må skylle systemet med nøytraliserende vann umiddelbart etter enhver avkalkingsprosedyre.
Utbygging av anleggsstandardisering
Miljøer med blandede profiler skaper enorme driftsfarer. Du kan ikke blande DME-, Staubli- og Hasco-profiler på samme produksjonsgulv trygt. Uerfarne operatører vil til slutt tvinge sammen inkompatible forbindelser. Dette forårsaker umiddelbare trykkutblåsninger eller skjulte mikrolekkasjer. Du må utføre en hard cutover-strategi. Skift ut alle feiltilpassede beslag samtidig under en planlagt anleggsstans. Standardisering på en enkelt profil eliminerer gjetting. Det reduserer beholdningen av reservedeler drastisk.
Forebyggende vedlikehold
Ikke kjør driftstilbehør før de svikter helt. Etabler strenge visuelle inspeksjonskriterier for vedlikeholdsteamet ditt. Sjekk de innvendige kulelagrene for flate flekker eller alvorlig slitasje. Test den ytre hylsens fjærspenning manuelt. En treg hylse indikerer alvorlig indre begroing eller fjærtretthet. Trekk ut aldrende koblinger proaktivt før de forårsaker en midtsykluslekkasje.
Beste praksis for forebyggende vedlikehold
Inspiser låsehylsen for bulker, huller eller treg tilbaketrekking ukentlig.
Smør innvendige kulelagre med jevne mellomrom med en godkjent, ikke-reaktiv silikonspray.
Skift ut O-ringene årlig eller umiddelbart etter en alvorlig overtemperaturhendelse.
Kontroller slangeføringen visuelt for å sikre at tunge linjer ikke er sidebelastende rette koblinger.
Konklusjon
Den grunnleggende mekanikken til disse messingbeslagene forblir vakkert enkel og svært effektiv. Når du spesifiserer og installerer dem riktig, gir de mange års lekkasjefri service. Ekte interoperabilitet er helt avhengig av streng dimensjonsoverholdelse. Du bør basere alle innkjøpsbeslutninger på nøyaktig profilkompatibilitet. Definer dine maksimale driftstemperaturer tydelig for å diktere riktig tetningsmateriale. Evaluer alltid kravene til romlig ruting grundig. Bruk albuer der rette koblinger introduserer unødvendig sidebelastning. Til slutt, kontroller dine nåværende formoppsett umiddelbart. Se nøye etter tegn på alvorlig slangebelastning eller skjulte lekkasjer. Identifiser eventuelle inkompatible profiler som er skjult på tvers av anlegget ditt. Standardiser innkjøpskravene dine fremover for å beskytte produksjonseffektiviteten.
FAQ
Spørsmål: Hva er maksimal driftstemperatur for en standard DME-kobling i messing?
A: Maksimal temperaturgrense avhenger nesten helt av det indre tetningsmaterialet, ikke selve messinghuset. Standard EPDM O-ringer håndterer vanligvis opptil 300°F (150°C). Viton (FKM) tetninger tåler trygt temperaturer opp til 400°F (200°C). Tilpass alltid tetningskjemien til dine spesifikke kjølevæske- og driftsvarmeparametere.
Spørsmål: Er DME- og ikke-DME-standardprofiler utskiftbare?
A: Nei. Du må aldri blande forskjellige tilkoblingsprofiler. Å tvinge en DME-plugg inn i en Staubli- eller Hasco-kontakt skaper alvorlige sikkerhetsrisikoer. Det skader umiddelbart den interne O-ringen. Dette garanterer praktisk talt høytrykksvæskelekkasjer eller eksplosiv frakobling under pressedrift.
Spørsmål: Når bør jeg velge en ventilert fremfor en uventilert kjølevæskekobling?
A: Velg en ventilkobling når rene, raske støpeformer er din høyeste prioritet. Den innvendige ventilen forhindrer rotete væskesøl på fabrikkgulvet. Velg en uventilert kobling når du trenger maksimal volumetrisk strøm. Uventilerte modeller gir turbulent strømning, som optimerer varmeoverføring og kjøleeffektivitet.
Spørsmål: Hvor ofte bør O-ringene i hurtigkoblinger i messing skiftes?
A: O-ringens levetid avhenger sterkt av din termiske syklusfrekvens og kjølevæskekjemi. For systemer som kjører konstant ved høye temperaturer, skift ut O-ringene hver sjette måned. For standard omgivende vannkjøling forhindrer en årlig utskiftingsplan gummiherding, mikrolekkasjer og plutselige forseglingsfeil.