Ved sprøjtestøbningsoperationer afhænger cyklustider og delkvalitet i høj grad af præcis termisk styring. Værktøjsingeniører står over for konstant pres for at optimere kølehastigheder for maksimal gennemstrømning. Du skal hurtigt og konsekvent overføre varme væk fra formhulerne. Konsekvente temperaturer sikrer dimensionsstabilitet og eliminerer delevridning. Forkert koblingsvalg fører dog ofte til begrænset flow, kølevæskelækager eller forlænget nedetid under rutinemæssige formskift. Disse vedligeholdelsesproblemer skader direkte dine SMED-initiativer (Single-Minute Exchange of Die) og stopper daglige produktionsplaner.
Uplanlagt nedetid forstyrrer den overordnede facilitets effektivitet og frustrerer driftsteams. Vi giver en teknisk evalueringsramme nedenfor for at løse dette igangværende problem. Du vil lære, hvordan du tilpasser koblingsdesign til specifikke termiske, tryk- og operationelle begrænsninger. Vores guide hjælper indkøbsteams og ingeniører med at evaluere flowkoefficienter, tætningsmaterialer og strukturelle profiler. I sidste ende hjælper denne viden dig med at opbygge et sikrere, hurtigere og mere pålideligt kølenetværk.
Nøgle takeaways
- Ventilkoblinger reducerer omskiftningsspild, men indfører strømningsbegrænsninger; uventilerede (lige-gennem) design maksimerer flowet til kritiske kølekanaler.
- Tætningsmateriale (EPDM, FKM/Viton) og koblingsmetallurgi skal tilpasses nøjagtigt til kølemediet (kølet vand, varmt vand eller termisk olie) for at forhindre nedbrydning.
- Standardisering på en specifik regional profil (f.eks. amerikanske, europæiske eller asiatiske standarder) forhindrer krydsforbindelseslækager og forenkler lagerbeholdningen for hele faciliteten.
- Brugerdefinerede multikoblingsplader er i stigende grad nødvendige til højkavitationsforme, der kræver samtidige, fejlfrie forbindelser.
Forretningseffekten af en formtemperaturkontrol vandhurtigkobling
En yderst effektiv formtemperaturkontrol vand hurtigkobling bestemmer den samlede produktivitet af din sprøjtestøbningscelle. Væskeoverførsel påvirker direkte delens kvalitet og produktionshastighed. At vælge den rigtige komponent forvandler din operationelle succes.
Succeskriterier begynder med nul-lækagedrift. Utætheder skaber umiddelbare sikkerhedsrisici på butiksgulvet. De forårsager også usynlige trykfald over kølekredsløbet. Du skal også have en verificeret flowkoefficient (Cv). Et højt CV sikrer maksimal turbulent flow. Turbulent flow fjerner varme betydeligt hurtigere end laminar flow. Muligheder for hurtig til- og frakobling under resterende tryk betyder enormt meget. Operatører skal hurtigt og sikkert bytte tunge forme.
Cyklustidsvariabler afhænger i høj grad af kølevæskestrømningshastigheden. Intern ventilgeometri skaber ofte alvorlige trykfald. Væske rammer ventilmekanismen og sænker straks farten. Dette begrænser turbulent flow inde i indviklede formkølekanaler. Når væsken aftager, forbliver varmen fanget inde i værktøjsstålet længere. Din cyklustid stiger tilsvarende. Selv en stigning på et sekund pr. cyklus ødelægger rentabiliteten over millioner af dele.
Changeover ROI fokuserer udelukkende på arbejdseffektivitet. Traditionel manuel trådning tager flere minutter pr. linje. Push-to-connect-systemer tager kun få sekunder. Sprøjtestøbningsmiljøer med høj blandingsblanding ser hyppige støbeformebytter dagligt. Du kan nemt beregne nedetidsomkostningerne. Multiplicer din timepris på maskinen med de timer, du har brugt på at skrue slanger. Arbejdsbesparelserne fra quick-connect-systemer retfærdiggør den indledende hardwareinvestering næsten øjeblikkeligt.
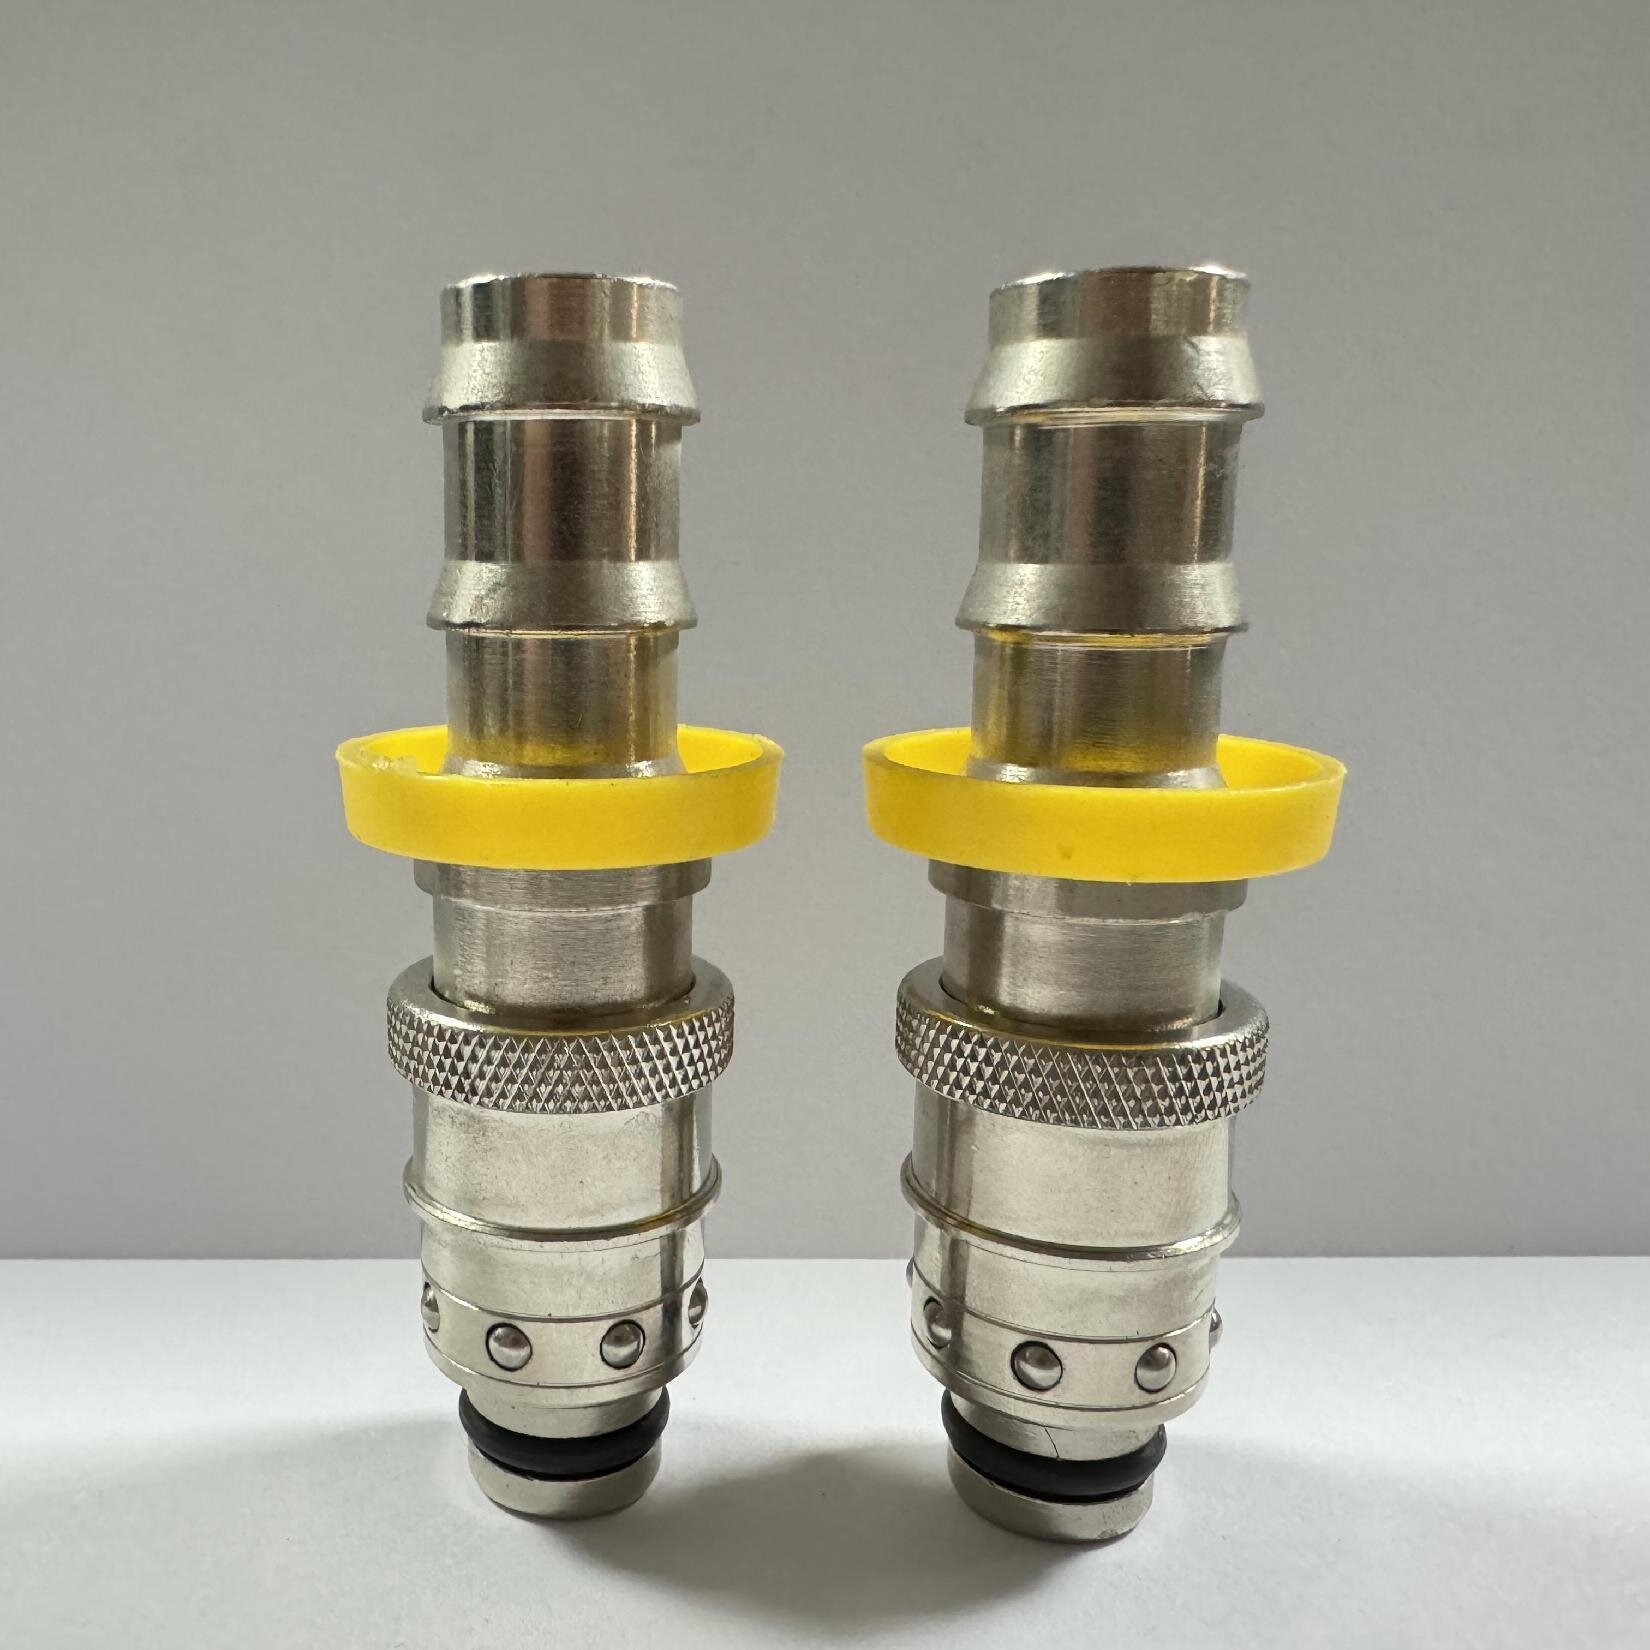
Valved vs. Straight-Through Designs: Evaluering af kompromiserne
At vælge en pålidelig vandhurtigkobling involverer iboende mekaniske afvejninger. Du skal omhyggeligt afbalancere væskeindeslutning mod optimale strømningshastigheder.
Ligegennemgående (uventilerede) koblinger
Uventilerede designs giver maksimal flowkapacitet. De giver det lavest mulige tryktab. Kølevæske bevæger sig uhindret gennem den åbne boring. De forbliver ideelle til store køleapplikationer. Varme overføres hurtigt over formgrænsen.
Disse åbne systemer kræver dog fuldstændig ledningsdræning før skimmelskift. Kølevæske spildes umiddelbart efter frakobling. Spild skaber høje sikkerhedsrisici på butiksgulvet. Skridt og fald er fortsat et stort ansvar. Luftrensningssystemer bliver nødvendige for at rydde linjer før frakobling.
Enkelt og dobbelt afspærrings (ventil) koblinger
Ventilkoblinger giver automatisk tætning ved frakobling. En indvendig fjeder skubber ventilen til med det samme. Du forhindrer farligt spild helt. Denne funktion er helt afgørende for renrumsmiljøer. Det er også obligatorisk ved pumpning af termiske olier med høj temperatur.
Ventiler indfører en iboende flowbegrænsning. Den indvendige ventil blokerer den direkte strømningsvej. Væske skal navigere rundt i de indre mekanismer. Du skal ofte dimensionere koblingen. En større kobling genopretter den nødvendige strømningshastighed, men kræver mere fysisk plads.
Beslutningsmatrix
| Anvendelsesscenarie |
Anbefalet design |
primær fordel |
| Højvolumen kølevandskøling |
Lige igennem |
Maksimal turbulent flow |
| Farlige termiske oliekredsløb |
Dobbelt sluk |
Sikkerhed uden spild |
| Renrum medicinsk støbning |
Enkelt/dobbelt sluk |
Forebyggelse af kontaminering |
| Hyppige daglige skimmelskift |
Ventil Push-to-Connect |
Reduktion af arbejdstid |
Essentielle vandhurtigkoblingsspecifikationer til termiske miljøer
Termiske miljøer tilgiver ingen tekniske fejl. Stoler på strenge vandhurtigkoblingsspecifikationer forhindrer for tidlig komponentfejl. Du skal vurdere metallurgi, tætninger og trykklassificeringer.
Metallurgi og mediekompatibilitet
Messing er fortsat standardvalget til grundlæggende formkøling. Det giver fremragende korrosionsbestandighed for standard anlægsvand. Messing er også meget omkostningseffektivt til store anlæg. Rustfrit stål tjener helt andre industrielle behov. Du bør specificere rustfrit stål til ætsende vandbehandlingskemikalier. Renrumsmiljøer kræver også rustfrit stål for at forhindre metalpartikeludskillelse.
Valg af segl
Tætninger repræsenterer det primære fejlpunkt i ethvert væskenetværk. At vælge den forkerte elastomer forårsager hurtig kemisk nedbrydning. Termisk nedbrud ødelægger O-ringe hurtigt.
- NBR (Nitril): Bedst til standardvandanvendelser. Den fungerer sikkert op til cirka 90°C. Det vil hærde og revne ud over denne tærskel.
- EPDM: Nødvendig til højtemperatur vand- eller dampledninger. Det modstår nedbrydning op til 150°C. Brug aldrig EPDM til olieledninger, da det vil svulme op.
- FKM (Viton): Obligatorisk for højtemperatur syntetiske olier. Den håndterer ekstreme forhold over 200°C. Viton modstår effektivt hårde kemiske angreb.
Trykvurderinger
Vurder altid dit driftstryk i forhold til potentielle systemoverspændinger. Industrielle pumper skaber massive spidstryk under ventilaktivering. Vandhammereffekter kan nemt blæse en svag forsegling ud. Sørg for, at dit arbejdstryk passer til disse pludselige spidser. En høj sikkerhedsfaktor forhindrer katastrofale udblæsninger i spidsbelastningstimerne.
Navigering af regionale profiler og facilitetsstandardisering
Globale forsyningskæder blander ofte forskellige værktøjsstandarder. Navigering af disse regionale profiler er afgørende for langsigtet standardisering af faciliteter. Inkompatible dele skaber massiv hovedpine.
Blanding af amerikanske (DME-stil), europæiske (Hasco-stil) og asiatiske (Nitto-stil) stikprofiler skaber alvorlige driftsrisici. Operatører tvinger ofte et stik i den forkerte stikkontakt. De kan synes at klikke sammen i starten. Den interne forbindelse forbliver dog strukturelt usikker. Låsekuglerne går ikke helt i indgreb.
Visuelt lignende profiler fra forskellige standarder forårsager skjulte problemer. En umærkelig størrelsesforskel forhindrer O-ringen i at sidde perfekt. Denne lille uoverensstemmelse forårsager gradvis grædende kølevæske. Under fuldt driftstryk kan forbindelsen lide katastrofalt svigt. Kølevæske sprøjter hen over maskinen og ødelægger følsomme elektriske komponenter.
Implementer en streng standardiseringsstrategi på tværs af hele dit anlæg.
- Revider dit anlægs nuværende værktøjsopgørelse fuldstændigt for at kortlægge eksisterende profiler.
- Identificer den mest brugte stikprofil på tværs af dine højest ydende maskiner.
- Standardiser på én enkelt profil for dramatisk at forenkle lagerbeholdningen på hele faciliteten.
- Udskift alle ikke-overensstemmende propper under rutinemæssig planlagt formvedligeholdelse.
- Kassér inkompatible stik med det samme for at forhindre utilsigtede krydsforbindelser.
Hvornår skal en brugerdefineret vandhurtigkobling specificeres
Standard hyldekomponenter kommer nogle gange til kort. Værktøjsingeniører specificerer ofte en tilpasset vandhurtigkobling til at løse unikke geometriske eller operationelle udfordringer. Komplekse forme kræver innovative forbindelsesstrategier.
Moderne forme har meget indviklede kølekanaler. Designere pakker flere hulrum i stadigt mindre fodaftryksstørrelser. Dette skaber ekstremt snævre formafstande. Operatører kan simpelthen ikke nå standard sekskantmøtrikker. De har ikke plads til at svinge en traditionel skruenøgle. Brugerdefinerede forlængede stikkontakter eller planmonterede stik løser nemt denne fysiske begrænsning. Du kan forsænke dem direkte i formbunden.
Højkavitationsforme kræver snesevis af individuelle slanger. At forbinde dem én efter én spilder kostbar opsætningstid. Multikoblingsplader centraliserer ti eller flere forbindelser i en enkelt håndtagsaktiveret blok. En operatør trækker i et håndtag for at forbinde alle linjer samtidigt. Knastlåsemekanismer sikrer blokken tæt mod formpladen. Dette system eliminerer fuldstændigt utilsigtet krydsledning af indgangs- og udgangskanaler.
Uerfarne operatører forbinder ofte linjer baglæns ved en fejl. Brugerdefinerede anodiserede ærmer giver enkel visuel fejlsikring. Du kan bruge rød til varme linjer og blå til kølede linjer. Mekanisk nøglering fører dette sikkerhedskoncept videre. Unikt formede låsekraver forhindrer fysisk en varm olieledning i at komme ind i et kølevandskredsløb. Stikkontakten nægter simpelthen at acceptere det forkerte stik.
Undersøg en vandhurtigkoblingsleverandør for langsigtet pålidelighed
Dit flydende netværk er helt afhængigt af kvalitetsfremstillingsprocesser. Du skal samarbejde med en velrenommeret vand hurtigkoblingsleverandør for at sikre uafbrudt pålidelighed. Hardwarekvaliteten varierer voldsomt på tværs af forskellige producenter.
Accepter aldrig uverificerede eller dårligt dokumenterede komponenter. Kræv bevis for streng lækagetest fra producenten. Kræv dokumenteret flow-koefficient (Cv) verifikation før afgivelse af bulkordrer. Testdata beviser, at komponenten fungerer under dit specifikke angivne tryk. ISO 9001-certificerede leverandører sporer normalt batchnumre for fuldstændig materialesporbarhed.
Reparationer af skimmelsvamp sker uventet under nattevagter. Vurdering af leverandørens lagerdybde er absolut kritisk. De skal opretholde dybe lagerniveauer for nødanmodninger. Lange leveringstider stopper dine produktionslinjer i dagevis. Hurtig forsendelse betyder lige så meget som en lav enhedspris.
Gode leverandører fungerer som en forlængelse af dit ingeniørteam. Bistår de proaktivt dit vedligeholdelsespersonale? De skal hjælpe med at beregne forventede trykfald på tværs af komplekse kredsløb. De skal nøjagtigt anbefale specifikke tætningsmaterialer til specialiserede varmeoverførselsvæsker. Et stærkt teknisk supportteam forhindrer dyre specifikationsfejl længe før den endelige installation begynder.
Konklusion
Optimering af formtemperaturstyring kræver, at hurtigkoblinger behandles som højtudviklede komponenter, ikke som grundlæggende råvarehardware. Hvert tilslutningspunkt påvirker din køleeffektivitet og produktionshastighed.
- Evaluer dine præcise termiske krav, før du vælger et internt tætningsmateriale.
- Beregn acceptable trykfald for at vælge mellem ventilforsynede og uventilerede koblingslegemer.
- Standardiser anlægsdækkende fatningsprofiler for at eliminere mikrolækager og operatørforvirring.
- Foretag en omfattende flow-audit på din mest problematiske skimmelsvamp i dag.
- Test en standardiseret komponentopgradering grundigt, før du udfører en udrulning af en facilitet i fuld skala.
FAQ
Spørgsmål: Hvad er den bedste formtemperaturkontrolvandhurtigkobling til højtemperaturolie?
A: Fokuser på design med dobbelt afspærring lavet af rustfrit stål eller specialiseret messing, udstyret med FKM (Viton) tætninger til at modstå temperaturer på over 200°C uden at blive forringet.
Q: Hvordan påvirker vandhurtigkoblingsspecifikationerne turbulent flow i forme?
A: Den indvendige diameter og ventildesignet dikterer Cv (flowkoefficient). En underdimensioneret kobling skaber en flaskehals, hvilket reducerer strømningshastigheden under den tærskel, der kræves for effektiv turbulent varmeoverførsel.
Q: Kan jeg blande stik og fatninger fra forskellige producenter?
A: Mens mange leverandører fremstiller efter udskiftelige internationale standarder (ISO), øger blanding af mærker risikoen for tolerancestabling, hvilket fører til for tidligt slid på O-ringene og lækager. Det er mere sikkert at standardisere.


