Під час операцій лиття під тиском тривалість циклу та якість деталей значною мірою залежать від точного керування температурою. Інженери-інструменталісти стикаються з постійним тиском, щоб оптимізувати швидкість охолодження для максимальної продуктивності. Ви повинні швидко і послідовно відводити тепло від порожнин форми. Постійні температури забезпечують стабільність розмірів і усувають викривлення деталей. Однак неправильний вибір муфти часто призводить до обмеження потоку, витоків охолоджуючої рідини або тривалого простою під час планової зміни форми. Ці проблеми з техобслуговуванням безпосередньо шкодять вашим ініціативам SMED (однохвилинна заміна штампів) і призупиняють щоденні графіки виробництва.
Незапланований простой порушує загальну ефективність об’єкта та розчаровує робочі групи. Нижче ми надаємо структуру технічної оцінки для вирішення цієї поточної проблеми. Ви дізнаєтесь, як узгодити конструкції з’єднань з конкретними температурними, тисковими та експлуатаційними обмеженнями. Наш посібник допомагає групам із закупівель та інженерам оцінювати коефіцієнти потоку, матеріали ущільнень і структурні профілі. Зрештою, ці знання допоможуть вам створити безпечнішу, швидшу та надійнішу мережу охолодження.
Ключові висновки
- Клапанні муфти зменшують перехідні розливи, але вводять обмеження потоку; безклапанні (прямі) конструкції максимізують потік для критичних каналів охолодження.
- Матеріал ущільнення (EPDM, FKM/Viton) і металургія муфти повинні точно відповідати охолоджувальному середовищу (охолоджена вода, гаряча вода або термальне масло), щоб запобігти деградації.
- Стандартизація за певним регіональним профілем (наприклад, стандарти США, Європи чи Азії) запобігає витоку між перехресними з’єднаннями та спрощує інвентаризацію в усьому закладі.
- Для форм із високою кавітацією, які вимагають одночасних безпомилкових з’єднань, дедалі частіше стають потрібні спеціальні мультимуфтові пластини.
Вплив швидкого з’єднання води з контролем температури прес-форми на бізнес
Високоефективний Швидке з’єднання з контролем температури прес-форми визначає загальну продуктивність камери для лиття під тиском. Передача рідини безпосередньо впливає на якість деталей і швидкість виробництва. Вибір правильного компонента змінює ваш операційний успіх.
Критерії успіху починаються з роботи без витоків. Витоки створюють безпосередню загрозу безпеці в цеху. Вони також викликають невидимі падіння тиску в контурі охолодження. Вам також потрібен перевірений коефіцієнт потоку (Cv). Високий Cv забезпечує максимальний турбулентний потік. Турбулентний потік відводить тепло значно швидше, ніж ламінарний. Можливості швидкого підключення та відключення під залишковим тиском мають величезне значення. Оператори повинні швидко і безпечно міняти важкі форми.
Змінні часу циклу значною мірою залежать від швидкості потоку теплоносія. Внутрішня геометрія клапана часто створює значні перепади тиску. Рідина потрапляє на клапанний механізм і відразу сповільнюється. Це обмежує турбулентний потік усередині складних каналів охолодження форми. Коли рідина сповільнюється, тепло довше залишається всередині інструментальної сталі. Тривалість вашого циклу відповідно збільшується. Навіть збільшення на одну секунду за цикл руйнує прибутковість мільйонів деталей.
Зміна рентабельності інвестицій зосереджена виключно на ефективності праці. Традиційне ручне заправлення нитки займає кілька хвилин на лінію. Системи Push-to-connect займають лічені секунди. У середовищах лиття під тиском із високим вмістом суміші щодня часто змінюються форми. Ви можете легко розрахувати вартість простою. Помножте погодинну оплату машини на кількість годин, витрачених на нарізування шлангів. Економія праці завдяки системам швидкого підключення виправдовує початкові інвестиції в апаратне забезпечення майже відразу.
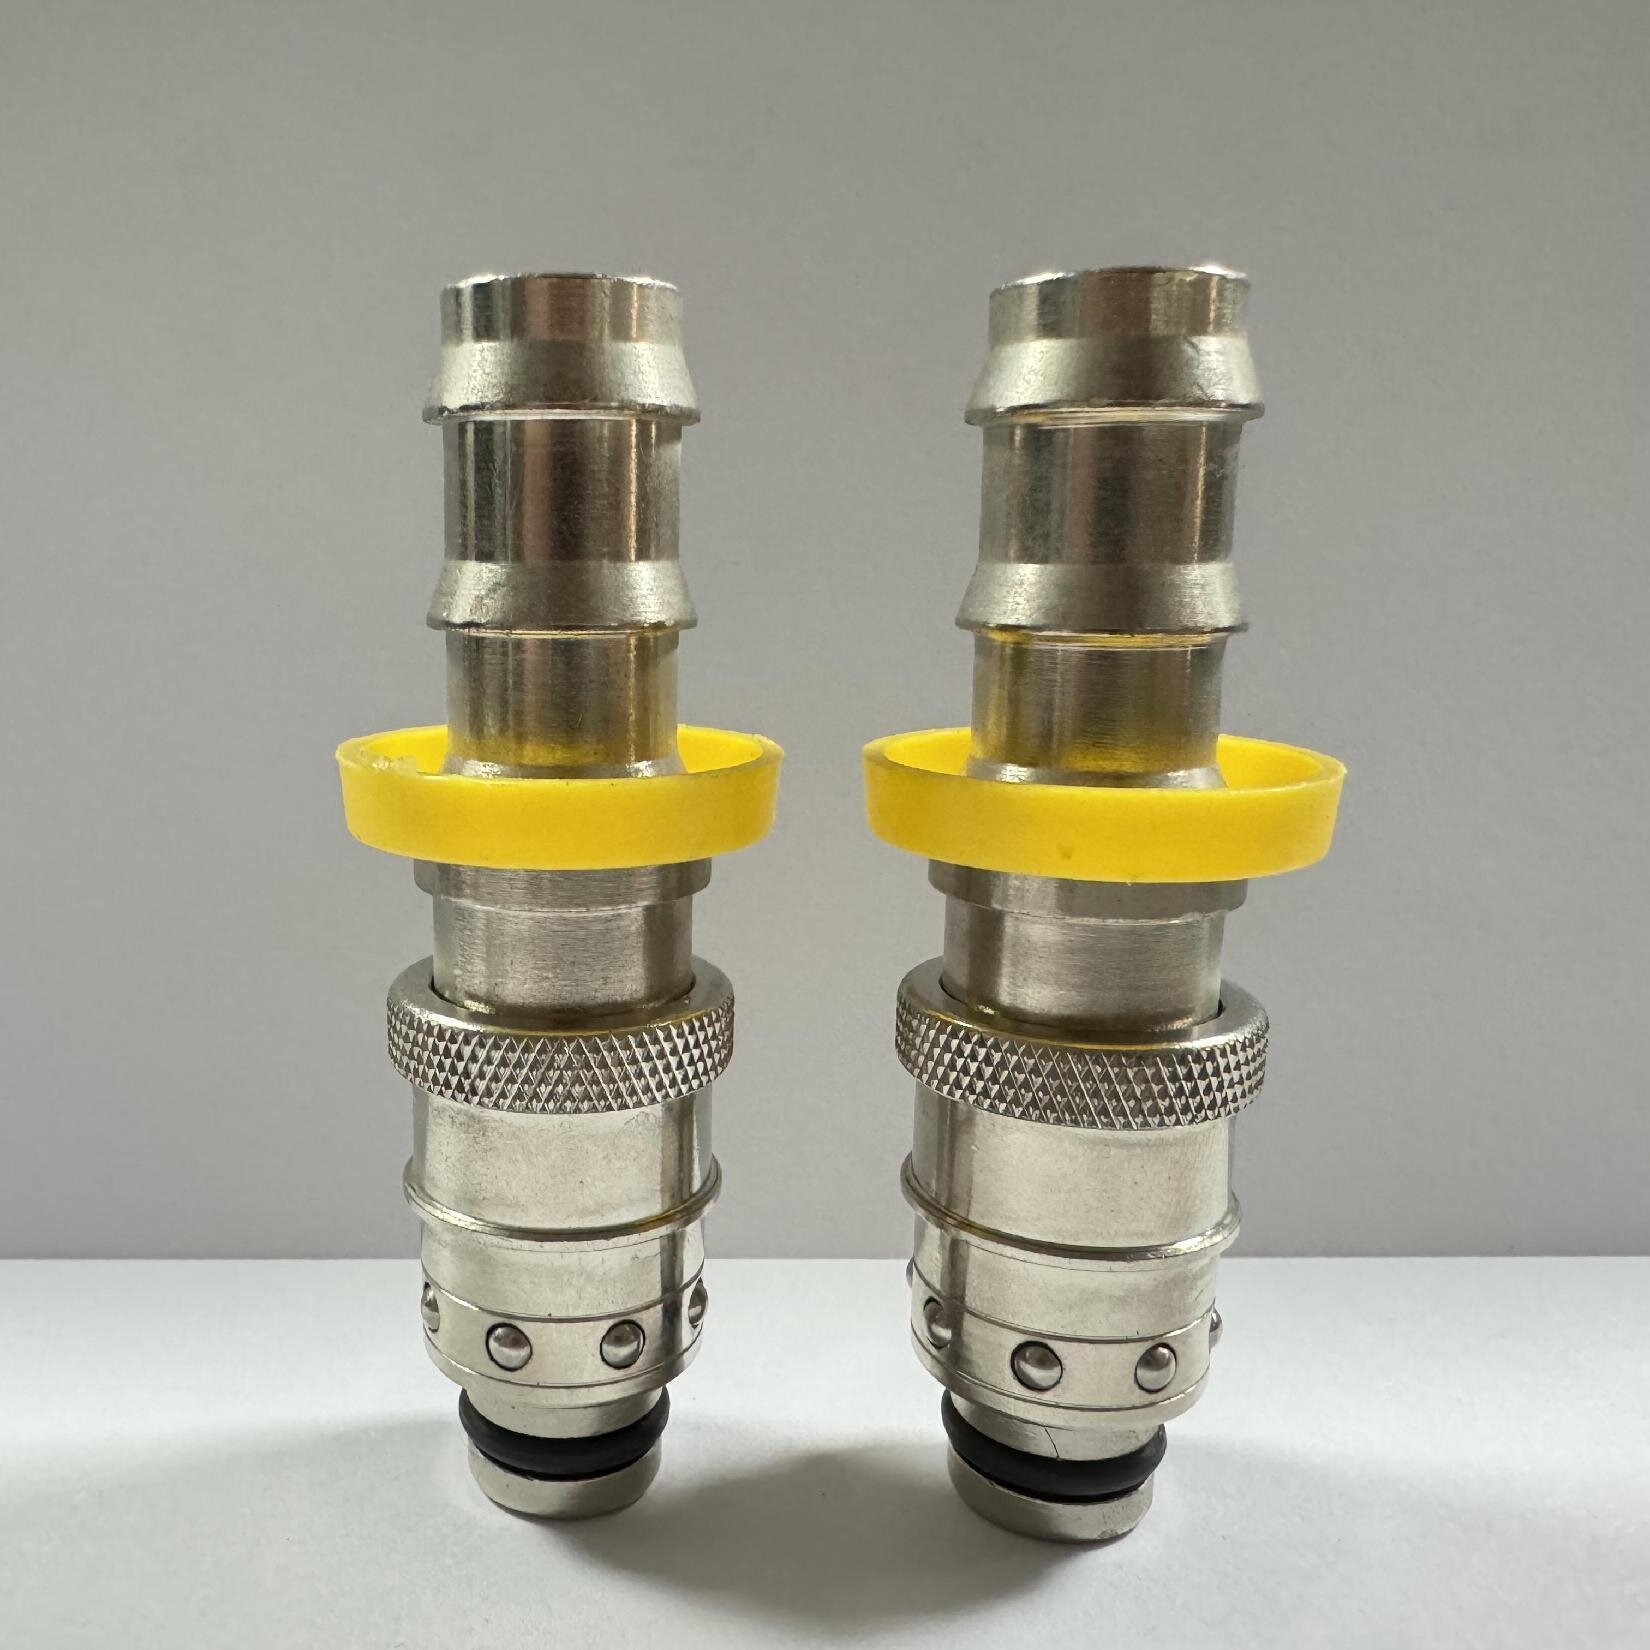
Клапанні та прямопрохідні конструкції: оцінка компромісів
Вибір надійного Швидке з’єднання для води передбачає невід’ємні механічні компроміси. Ви повинні ретельно збалансувати утримання рідини з оптимальною швидкістю потоку.
Прямі (безклапанні) муфти
Конструкції без клапанів забезпечують максимальну пропускну здатність. Вони забезпечують мінімальний перепад тиску. Охолоджуюча рідина безперешкодно проходить через відкритий отвір. Вони залишаються ідеальними для систем охолодження великих обсягів. Тепло швидко передається через межі форми.
Однак ці відкриті системи вимагають повного зливу лінії перед зміною форми. Охолоджуюча рідина витече одразу після від’єднання. Розливи створюють високу загрозу безпеці в цеху. Посковзнення та падіння залишаються основною проблемою. Системи продувки повітрям стають необхідними для очищення ліній перед від’єднанням.
Одинарні та подвійні запірні (клапанні) муфти
Клапанні муфти забезпечують автоматичне ущільнення при роз'єднанні. Внутрішня пружина миттєво закриває клапан. Ви повністю запобігаєте небезпечним розливам. Ця функція абсолютно необхідна для чистих приміщень. Він також обов'язковий при перекачуванні високотемпературних термальних масел.
Клапани створюють природне обмеження потоку. Внутрішня кришка блокує прямий шлях потоку. Рідина повинна рухатися навколо внутрішніх механізмів. Ви повинні часто змінювати розмір муфти. Більша муфта відновлює необхідну швидкість потоку, але вимагає більше фізичного простору.
Матриця рішень
| Сценарій застосування |
Рекомендований дизайн |
Основна перевага |
| Охолодження великої кількості охолодженої води |
Наскрізний |
Максимальний турбулентний потік |
| Небезпечні контури термального масла |
Подвійне відключення |
Захист від проливання |
| Чисте приміщення медичне лиття |
Одинарне/подвійне відключення |
Запобігання забрудненню |
| Часта щоденна зміна форми |
Клапан Push-to-Connect |
Скорочення робочого часу |
Основні технічні характеристики швидкого з’єднання води для теплових середовищ
Теплове середовище не прощає інженерних помилок. Спираючись на строгий Технічні характеристики швидкого з’єднання з водою запобігають передчасному виходу з ладу компонентів. Ви повинні оцінити металургію, ущільнення та номінальний тиск.
Металургія та медіасумісність
Латунь залишається стандартним вибором для основного охолодження форми. Він забезпечує чудову стійкість до корозії для стандартної води. Латунь також дуже економічно ефективна для великих об’єктів. Нержавіюча сталь служить зовсім іншим промисловим потребам. Ви повинні вказати нержавіючу сталь для корозійних хімікатів для обробки води. У чистих приміщеннях також потрібна нержавіюча сталь, щоб запобігти випаданню металевих часток.
Вибір ущільнення
Ущільнення являють собою основну точку несправності в будь-якій рідинній мережі. Вибір неправильного еластомеру спричиняє швидку хімічну деградацію. Термічний пробій швидко руйнує ущільнювальні кільця.
- NBR (нітрил): найкраще підходить для стандартних водних застосувань. Він безпечно працює приблизно до 90°C. За цим порогом він затвердіє і потріскається.
- EPDM: необхідний для високотемпературних водопроводів або паропроводів. Він стійкий до деградації до 150°C. Ніколи не використовуйте EPDM для масляних ліній, оскільки він розбухає.
- FKM (Viton): обов'язковий для високотемпературних синтетичних масел. Він витримує екстремальні умови понад 200°C. Viton ефективно протистоїть агресивним хімічним атакам.
Номінальний тиск
Завжди оцінюйте свій робочий тиск щодо потенційних стрибків у системі. Промислові насоси створюють значні стрибки тиску під час приведення в дію клапана. Ефекти гідроудару можуть легко зруйнувати слабке ущільнення. Переконайтеся, що ваш робочий тиск витримує ці раптові стрибки. Високий коефіцієнт безпеки запобігає катастрофічним викидам у години пік виробництва.
Навігація регіональними профілями та стандартизація закладів
Глобальні ланцюжки поставок часто змішують різні стандарти інструментів. Навігація цими регіональними профілями має вирішальне значення для довгострокової стандартизації закладу. Несумісні частини створюють сильний головний біль.
Змішування американських (стиль DME), європейських (стиль Hasco) та азіатських (стиль Nitto) профілів вилок створює серйозні небезпеки при експлуатації. Оператори часто вставляють вилку не в ту розетку. Спочатку може здатися, що вони клацають разом. Однак внутрішнє з'єднання залишається конструктивно небезпечним. Фіксуючі кульки не зачіпаються повністю.
Візуально схожі профілі з різних стандартів викликають приховані проблеми. Непомітна різниця розмірів заважає ущільнювальному кільцю ідеально сидіти. Ця невелика невідповідність викликає поступове стікання охолоджуючої рідини. Під повним робочим тиском з’єднання може зазнати катастрофічного збою. Охолоджуюча рідина розбризкується по машині, руйнуючи чутливі електричні компоненти.
Запровадьте сувору стратегію стандартизації на всьому підприємстві.
- Повністю перевірте поточний запас інструментів на вашому підприємстві, щоб відобразити наявні профілі.
- Визначте найпоширеніший профіль заглушки для найефективніших машин.
- Стандартизуйте один профіль, щоб значно спростити інвентаризацію в усьому закладі.
- Замініть усі невідповідні заглушки під час планового обслуговування форми.
- Негайно викидайте несумісні розетки, щоб запобігти випадковому перехресному з’єднанню.
Коли вказувати індивідуальне швидкоз’єднувальне з’єднання для води
Стандартні готові компоненти іноді не вистачають. Інженери-інструменталісти часто вказують a спеціальне швидкоз’єднувальне з’єднання води для вирішення унікальних геометричних або експлуатаційних завдань. Складні форми вимагають інноваційних стратегій підключення.
Сучасні форми мають дуже складні канали охолодження. Дизайнери розміщують більше порожнин у дедалі менших розмірах. Це створює надзвичайно вузькі відстані між формами. Оператори просто не можуть дістатися до стандартних шестигранних гайок. У них немає місця, щоб помахати традиційним гайковим ключем. Нестандартні подовжені розетки або штепсельні вилки, що монтуються впритул, легко вирішують це фізичне обмеження. Ви можете втопити їх безпосередньо в основу форми.
Форми з високою кавітацією потребують десятків окремих шлангів. Підключення їх одне за іншим витрачає дорогоцінний час на налаштування. Мультиз’єднувальні пластини централізують десять або більше з’єднань в одному блоці, що приводиться в дію важелем. Оператор тягне за одну ручку, щоб підключити всі лінії одночасно. Механізми кулачкового фіксатора щільно закріплюють блок на прес-формі. Ця система повністю виключає випадкове перехресне підключення вхідних і вихідних каналів.
Недосвідчені оператори часто помилково з'єднують лінії в зворотному напрямку. Індивідуальні анодовані рукави забезпечують простий візуальний захист від помилок. Ви можете використовувати червоний для гарячих ліній і синій для охолоджених ліній. Механічний ключ розширює цю концепцію безпеки. Фіксуючі манжети унікальної форми фізично запобігають потраплянню лінії гарячого масла в контур охолодженої води. Розетка просто відмовляється приймати не ту вилку.
Перевірка постачальника систем швидкого з’єднання води для довгострокової надійності
Ваша плавна мережа повністю залежить від якісних виробничих процесів. Ви повинні співпрацювати з авторитетною компанією постачальник швидкого з’єднання води для забезпечення безперебійної надійності. Якість обладнання сильно відрізняється від різних виробників.
Ніколи не приймайте неперевірені або погано документовані компоненти. Вимагайте від виробника підтвердження суворої перевірки на герметичність. Вимагайте задокументованої перевірки коефіцієнта потоку (Cv) перед розміщенням оптових замовлень. Дані тестування доводять, що компонент працює під конкретним заявленим тиском. Сертифіковані постачальники ISO 9001 зазвичай відстежують номери партій для повної відстежуваності матеріалу.
Ремонт цвілі відбувається несподівано під час нічних змін. Оцінка глибини запасів постачальника є надзвичайно важливою. Вони повинні підтримувати високий рівень запасів для екстрених запитів. Довгі терміни виготовлення зупиняють ваші виробничі лінії на кілька днів. Швидка доставка має таке ж значення, як і низька початкова вартість одиниці.
Хороші постачальники є продовженням вашої команди інженерів. Чи допомагають вони завчасно вашому обслуговуючому персоналу? Вони повинні допомогти розрахувати очікувані падіння тиску в складних контурах. Вони повинні точно рекомендувати конкретні ущільнювальні матеріали для спеціалізованих теплоносіїв. Сильна команда технічної підтримки запобігає дорогим помилкам у специфікаціях задовго до початку остаточного встановлення.
Висновок
Оптимізація контролю температури прес-форми вимагає розгляду швидкодіючих з’єднань як високотехнічних компонентів, а не основного обладнання. Кожна точка підключення впливає на ефективність охолодження та швидкість виробництва.
- Оцініть свої точні теплові вимоги, перш ніж вибрати матеріал для внутрішнього ущільнення.
- Розрахуйте прийнятні перепади тиску, щоб визначитися між клапанними та неклапанними муфтовими корпусами.
- Стандартизуйте профілі розеток для всього підприємства, щоб уникнути мікровитоків і плутанини оператора.
- Проведіть комплексний аудит потоку вашої найбільш проблемної форми сьогодні.
- Ретельно протестуйте одне стандартизоване оновлення компонента перед виконанням повномасштабного розгортання об’єкта.
FAQ
Питання: Який найкращий швидкоз’єднувальний пристрій для контролю температури прес-форми для високотемпературного масла?
A: Зосередьтеся на конструкціях з подвійним запірним клапаном, виготовлених із нержавіючої сталі або спеціальної латуні, оснащених ущільнювачами FKM (Viton), які витримують температури понад 200 °C без погіршення якості.
З: Як специфікації швидкого з’єднання води впливають на турбулентний потік у формах?
A: Внутрішній діаметр і конструкція клапана визначають Cv (коефіцієнт потоку). Занижена муфта створює вузьке місце, знижуючи швидкість потоку нижче порогового значення, необхідного для ефективного турбулентного теплообміну.
Q: Чи можна змішувати вилки та розетки різних виробників?
Відповідь: Хоча багато постачальників виробляють відповідно до взаємозамінних міжнародних стандартів (ISO), змішування брендів збільшує ризик накопичення допусків, що призводить до передчасного зносу ущільнювального кільця та протікання. Стандартизувати безпечніше.


