Vid formsprutningsoperationer beror cykeltider och detaljkvalitet i hög grad på exakt termisk hantering. Verktygsingenjörer står inför konstant tryck för att optimera kylningshastigheter för maximal genomströmning. Du måste snabbt och konsekvent överföra värme från formhålorna. Konsekventa temperaturer säkerställer dimensionsstabilitet och eliminerar delskevning. Felaktigt val av koppling leder emellertid ofta till begränsat flöde, kylvätskeläckage eller förlängd stilleståndstid under rutinmässiga formbyten. Dessa underhållsproblem skadar direkt dina SMED-initiativ (Single-Minute Exchange of Die) och stoppar dagliga produktionsscheman.
Oplanerad stilleståndstid stör anläggningens totala effektivitet och frustrerar driftteamen. Vi tillhandahåller en teknisk utvärderingsram nedan för att lösa detta pågående problem. Du kommer att lära dig hur du anpassar kopplingskonstruktioner mot specifika termiska, tryck- och driftsbegränsningar. Vår guide hjälper inköpsteam och ingenjörer att utvärdera flödeskoefficienter, tätningsmaterial och strukturella profiler. I slutändan hjälper denna kunskap dig att bygga ett säkrare, snabbare och mer pålitligt kylnätverk.
Viktiga takeaways
- Ventilkopplingar minskar växlingsspill men inför flödesbegränsningar; oventilförsedda (rak-genom) konstruktioner maximerar flödet för kritiska kylkanaler.
- Tätningsmaterial (EPDM, FKM/Viton) och kopplingsmetallurgi måste anpassas exakt till kylmediet (kylt vatten, varmvatten eller termisk olja) för att förhindra nedbrytning.
- Standardisering på en specifik regional profil (t.ex. amerikanska, europeiska eller asiatiska standarder) förhindrar korskopplingsläckor och förenklar anläggningsomfattande inventering.
- Anpassade multikopplingsplattor blir alltmer nödvändiga för formar med hög kavitation som kräver samtidiga, felfria anslutningar.
Affärseffekten av en vattensnabbkoppling för temperaturkontroll i formen
En mycket effektiv formtemperaturkontroll vattensnabbkoppling bestämmer den totala produktiviteten för din formsprutningscell. Vätskeöverföring påverkar direkt delens kvalitet och produktionshastighet. Att välja rätt komponent förvandlar din operativa framgång.
Framgångskriterier börjar med nollläckagedrift. Läckor skapar omedelbara säkerhetsrisker på verkstadsgolvet. De orsakar också osynliga tryckfall över kylkretsen. Du behöver också en verifierad flödeskoefficient (Cv). Ett högt CV säkerställer maximalt turbulent flöde. Turbulent flöde tar bort värme betydligt snabbare än laminärt flöde. Snabbkopplings- och urkopplingsförmåga under kvarvarande tryck spelar oerhört stor roll. Operatörer måste byta tunga formar snabbt och säkert.
Cykeltidsvariabler beror i hög grad på kylvätskans flödeshastighet. Intern ventilgeometri skapar ofta kraftiga tryckfall. Vätska träffar ventilmekanismen och saktar omedelbart ner. Detta begränsar turbulent flöde inuti invecklade formkylningskanaler. När vätskan saktar ner förblir värmen kvar inuti verktygsstålet längre. Din cykeltid ökar därefter. Även en ökning på en sekund per cykel förstör lönsamheten över miljontals delar.
Changeover ROI fokuserar enbart på arbetseffektivitet. Traditionell manuell trädning tar flera minuter per rad. Push-to-connect-system tar bara några sekunder. Högblandade formsprutningsmiljöer ser frekventa formbyten dagligen. Du kan enkelt beräkna stilleståndskostnaden. Multiplicera din timpris för maskin med antalet timmar som går åt för att trä slangar. Arbetsbesparingarna från snabbkopplingssystem motiverar den initiala hårdvaruinvesteringen nästan omedelbart.
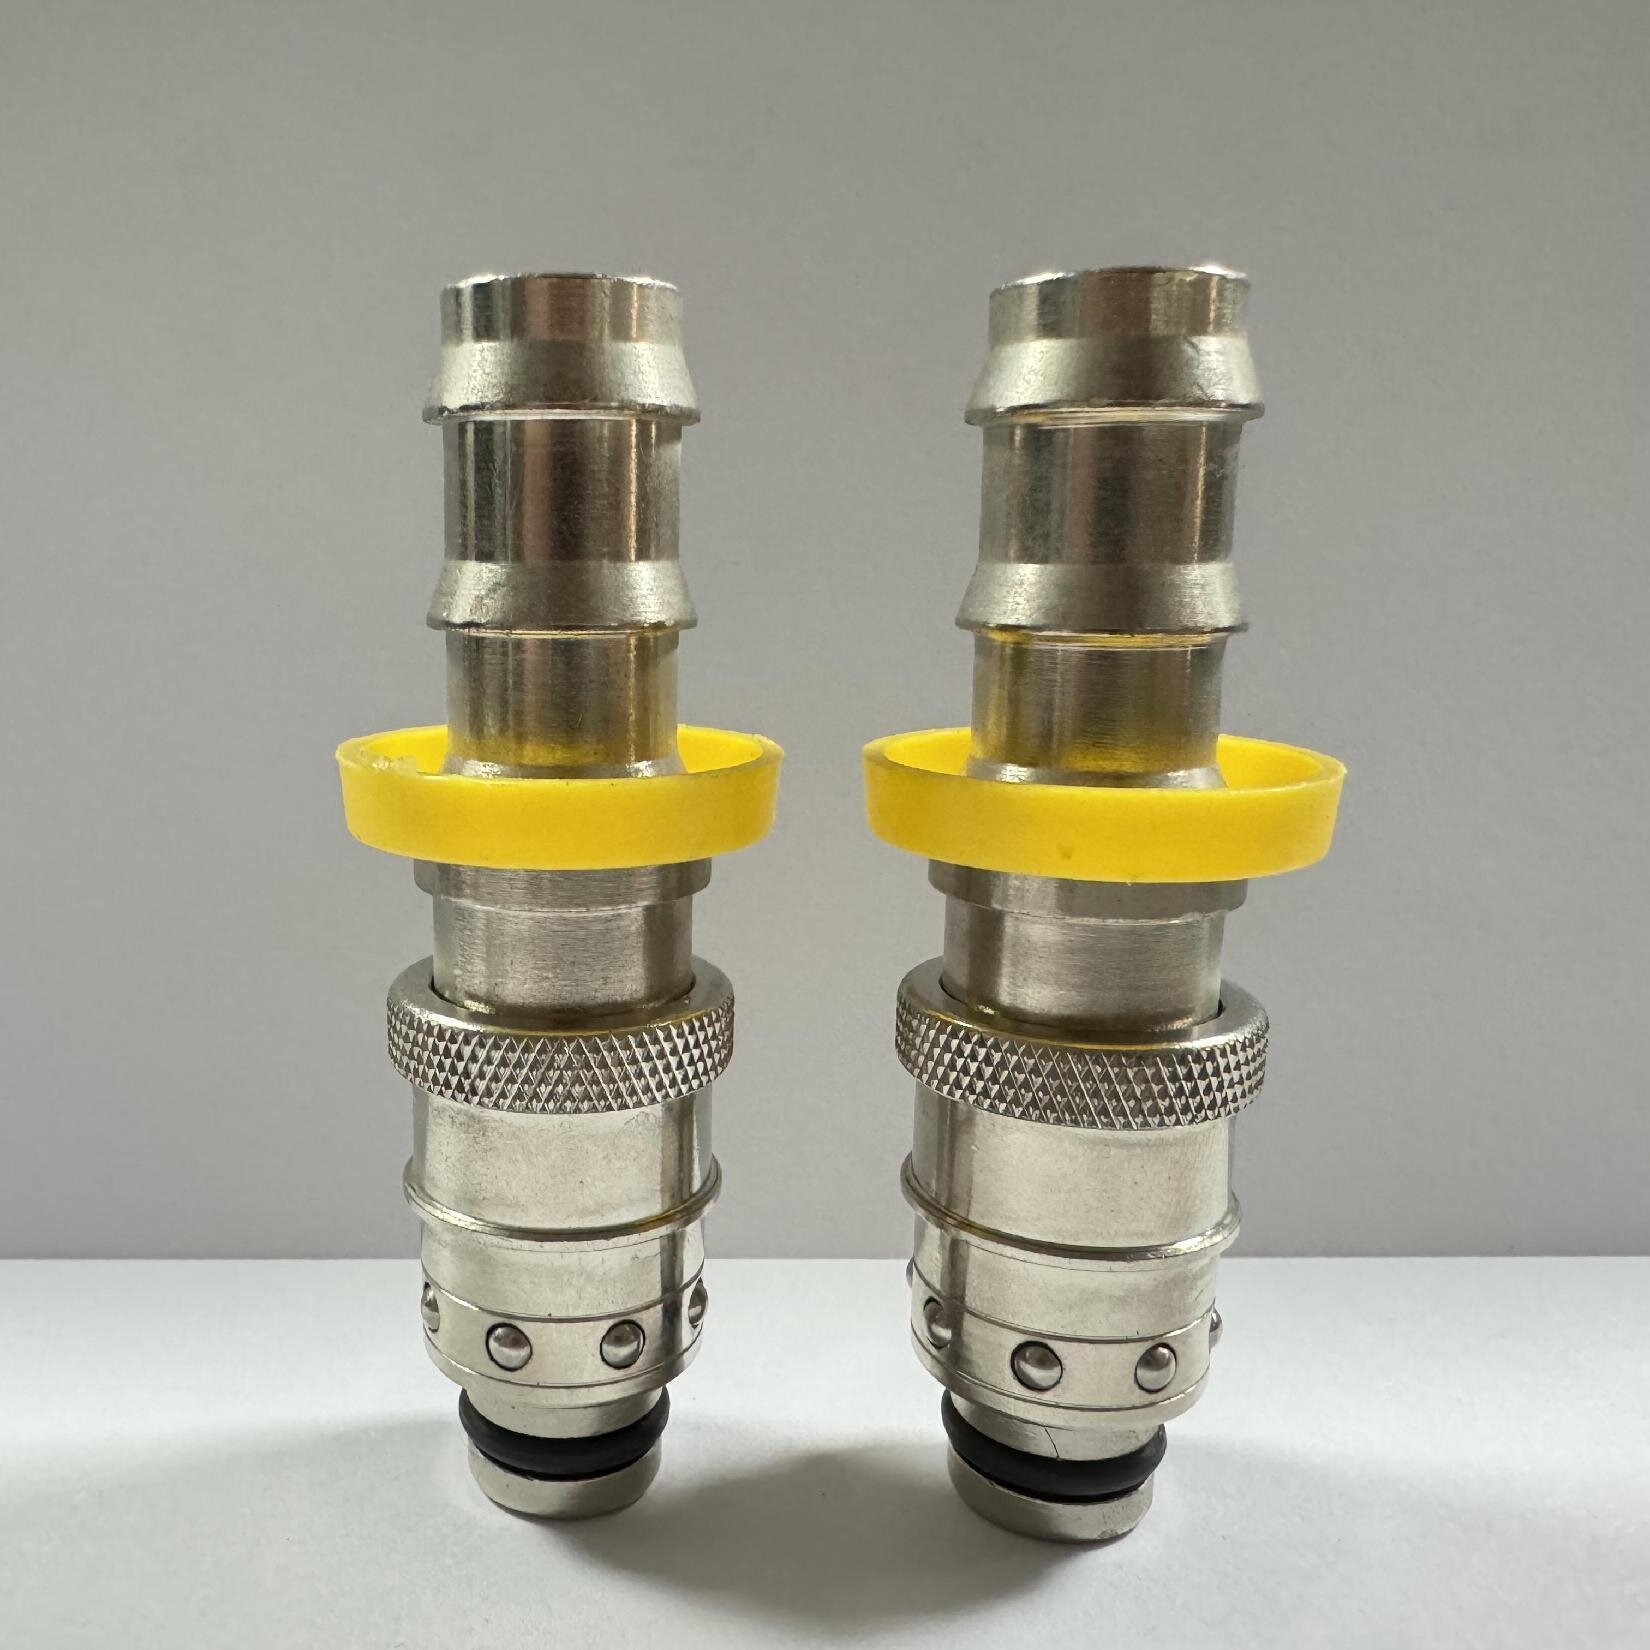
Valved vs. Straight-Through Designs: Utvärdera avvägningarna
Att välja en pålitlig vattensnabbkoppling innebär inneboende mekaniska avvägningar. Du måste noggrant balansera vätskeinneslutningen mot optimala flödeshastigheter.
Rak-genomgående (Ovalved) kopplingar
Oventilerade konstruktioner erbjuder maximal flödeskapacitet. De ger lägsta möjliga tryckfall. Kylvätska färdas obehindrat genom det öppna hålet. De förblir idealiska för kylapplikationer med stora volymer. Värme överförs snabbt över formgränsen.
Dessa öppna system kräver dock fullständig linjedränering innan mögelbyten. Kylvätska kommer att spillas omedelbart vid frånkoppling. Spill skapar höga säkerhetsrisker på verkstadsgolvet. Halk och fall förblir en stor skuld. Luftreningssystem blir nödvändiga för att rensa linjer innan frånkoppling.
Enkel och dubbel avstängning (ventil) kopplingar
Ventilkopplingar ger automatisk tätning vid frånkoppling. En inre fjäder trycker ventilen omedelbart. Du förhindrar farligt spill helt. Denna funktion är absolut nödvändig för renrumsmiljöer. Det är också obligatoriskt vid pumpning av termiska oljor med hög temperatur.
Ventiler inför en inneboende flödesbegränsning. Den interna ventilen blockerar den direkta flödesvägen. Vätska måste navigera runt de inre mekanismerna. Du måste ofta dimensionera kopplingen. En större koppling återställer den nödvändiga flödeshastigheten men kräver mer fysiskt utrymme.
Decision Matrix
| Applikationsscenario |
Rekommenderad design |
primär fördel |
| Kylvattenkylning med hög volym |
Rakt genom |
Maximalt turbulent flöde |
| Farliga termiska oljekretsar |
Dubbel avstängning |
Säkerhet utan spill |
| Medicinsk gjutning för renrum |
Enkel/dubbel avstängning |
Förebyggande av kontaminering |
| Frekventa dagliga mögelbyten |
Ventilförsedd Push-to-Connect |
Arbetstidsförkortning |
Specifikationer för Essential Water Quick Coupling för termiska miljöer
Termiska miljöer förlåter inga tekniska misstag. Förlitar sig på strikt vattensnabbkopplingsspecifikationer förhindrar för tidigt komponentfel. Du måste utvärdera metallurgi, tätningar och tryckklasser.
Metallurgi och mediakompatibilitet
Mässing är fortfarande standardvalet för grundläggande formkylning. Det ger utmärkt korrosionsbeständighet för standardvatten. Mässing är också mycket kostnadseffektivt för stora anläggningar. Rostfritt stål tjänar helt andra industriella behov. Du bör specificera rostfritt stål för frätande vattenbehandlingskemikalier. Renrumsmiljöer kräver också rostfritt stål för att förhindra att metalliska partiklar släpper ut.
Val av tätning
Tätningar representerar den primära felpunkten i alla vätskenätverk. Att välja fel elastomer orsakar snabb kemisk nedbrytning. Termiskt nedbrytning förstör O-ringar snabbt.
- NBR (Nitril): Bäst för vanliga vattentillämpningar. Den fungerar säkert upp till cirka 90°C. Det kommer att hårdna och spricka bortom denna tröskel.
- EPDM: Krävs för högtemperaturvatten- eller ångledningar. Den tål nedbrytning upp till 150°C. Använd aldrig EPDM för oljeledningar eftersom det kommer att svälla.
- FKM (Viton): Obligatorisk för syntetiska oljor med hög temperatur. Den klarar extrema förhållanden över 200°C. Viton motstår hårda kemiska angrepp effektivt.
Tryckvärderingar
Bedöm alltid ditt driftstryck mot potentiella systemöverspänningar. Industriella pumpar skapar massiva spiktryck under ventilaktivering. Vattenhammareffekter kan lätt blåsa ut en svag tätning. Se till att ditt arbetstrycksvärde rymmer dessa plötsliga toppar. En hög säkerhetsfaktor förhindrar katastrofala utblåsningar under toppproduktionstimmar.
Navigera regionala profiler och anläggningsstandardisering
Globala leveranskedjor blandar ofta olika verktygsstandarder. Att navigera i dessa regionala profiler är avgörande för en långsiktig standardisering av anläggningar. Inkompatibla delar skapar massiv huvudvärk.
Att blanda amerikansk (DME-stil), europeisk (Hasco-stil) och asiatisk (Nitto-stil) pluggprofiler skapar allvarliga driftsrisker. Operatörer tvingar ofta in en kontakt i fel uttag. De kan tyckas klicka ihop till en början. Den interna anslutningen förblir dock strukturellt osäker. Låskulorna greppar inte helt.
Visuellt liknande profiler från olika standarder orsakar dolda problem. En omärklig storleksskillnad hindrar O-ringen från att sitta perfekt. Denna lätta oöverensstämmelse orsakar gradvis kylvätskevåtning. Under fullt driftstryck kan anslutningen drabbas av katastrofala fel. Kylvätska sprutar över maskinen och förstör känsliga elektriska komponenter.
Implementera en strikt standardiseringsstrategi över hela din anläggning.
- Granska din anläggnings nuvarande verktygsinventering fullständigt för att kartlägga befintliga profiler.
- Identifiera den vanligaste kontaktprofilen för dina högpresterande maskiner.
- Standardisera på en enda profil för att dramatiskt förenkla anläggningsomfattande inventering.
- Byt ut alla icke-överensstämmande pluggar under rutinschemalagt formunderhåll.
- Kassera omedelbart inkompatibla uttag för att förhindra oavsiktliga korskopplingar.
När ska man ange en anpassad vattensnabbkoppling
Standardkomponenter från hyllan kommer ibland till korta. Verktygsingenjörer anger ofta en anpassad vattensnabbkoppling för att lösa unika geometriska eller operativa utmaningar. Komplexa formar kräver innovativa anslutningsstrategier.
Moderna formar har mycket intrikata kylkanaler. Designers packar fler hålrum i allt mindre fotavtrycksstorlekar. Detta skapar extremt snäva formavstånd. Operatörer kan helt enkelt inte nå vanliga sexkantsmuttrar. De har inget utrymme att svänga en traditionell skiftnyckel. Anpassade förlängda uttag eller infällda pluggar löser enkelt denna fysiska begränsning. Du kan fälla in dem direkt i formbotten.
Högkavitationsformar kräver dussintals individuella slangar. Att ansluta dem en efter en slösar bort dyrbar installationstid. Multikopplingsplattor centraliserar tio eller fler anslutningar till ett block som manövreras med en spak. En operatör drar i ett handtag för att ansluta alla linjer samtidigt. Kamlåsmekanismer säkrar blocket tätt mot formplattan. Detta system eliminerar helt oavsiktlig korskoppling av inlopps- och utloppskanaler.
Oerfarna operatörer kopplar ofta linjer bakåt av misstag. Skräddarsydda anodiserade hylsor ger enkel visuell felsäkring. Du kan använda rött för varma linjer och blått för kylda linjer. Mekanisk nyckling tar detta säkerhetskoncept vidare. Unikt formade låskragar förhindrar fysiskt att en varm oljeledning kommer in i en kylvattenkrets. Uttaget vägrar helt enkelt att acceptera fel kontakt.
Kontrollera en vattensnabbkopplingsleverantör för långsiktig tillförlitlighet
Ditt vätskenätverk förlitar sig helt på kvalitetsproduktionsprocesser. Du måste samarbeta med en ansedd vatten snabbkopplingsleverantör för att säkerställa oavbruten tillförlitlighet. Hårdvarukvaliteten varierar kraftigt mellan olika tillverkare.
Acceptera aldrig overifierade eller dåligt dokumenterade komponenter. Kräv bevis på strikt läckagetest från tillverkaren. Kräv dokumenterad flödeskoefficient (Cv) verifiering innan du lägger bulkordrar. Testdata bevisar att komponenten fungerar under dina specifika angivna tryck. ISO 9001-certifierade leverantörer spårar vanligtvis batchnummer för fullständig spårbarhet av material.
Mögelreparationer sker oväntat under nattskift. Att bedöma leverantörens lagerdjup är helt avgörande. De måste hålla djupa lagernivåer för nödsituationer. Långa ledtider stoppar dina produktionslinjer i dagar. Snabb leverans betyder lika mycket som en låg initial enhetskostnad.
Bra leverantörer fungerar som en förlängning av ditt ingenjörsteam. Hjälper de proaktivt din underhållspersonal? De bör hjälpa till att beräkna förväntade tryckfall över komplexa kretsar. De måste noggrant rekommendera specifika tätningsmaterial för specialiserade värmeöverföringsvätskor. Ett starkt tekniskt supportteam förhindrar kostsamma specifikationsfel långt innan den slutliga installationen påbörjas.
Slutsats
Optimering av formtemperaturkontroll kräver att snabbkopplingar behandlas som högkonstruerade komponenter, inte som grundläggande råvaruhårdvara. Varje anslutningspunkt påverkar din kylningseffektivitet och produktionshastighet.
- Utvärdera dina exakta termiska krav innan du väljer ett inre tätningsmaterial.
- Beräkna acceptabla tryckfall för att välja mellan ventilförsedda och oventilförsedda kopplingskroppar.
- Standardisera anläggningsövergripande uttagsprofiler för att eliminera mikroläckor och förvirring av operatören.
- Gör en omfattande flödesrevision på din mest problematiska mögel idag.
- Testa en standardiserad komponentuppgradering noggrant innan du kör en fullskalig anläggningsutbyggnad.
FAQ
F: Vilken är den bästa formtemperaturkontrollvattensnabbkopplingen för högtemperaturolja?
S: Fokusera på design med dubbla avstängningar gjorda av rostfritt stål eller specialiserad mässing, utrustade med FKM (Viton) tätningar för att motstå temperaturer över 200°C utan att försämras.
F: Hur påverkar specifikationer för vattensnabbkoppling turbulent flöde i formar?
S: Den inre diametern och ventildesignen bestämmer Cv (flödeskoefficient). En underdimensionerad koppling skapar en flaskhals, vilket minskar flödeshastigheten under det tröskelvärde som krävs för effektiv turbulent värmeöverföring.
F: Kan jag blanda kontakter och uttag från olika tillverkare?
S: Medan många leverantörer tillverkar enligt utbytbara internationella standarder (ISO), ökar blandning av märken risken för toleransstapling, vilket leder till för tidigt slitage av O-ringar och läckor. Det är säkrare att standardisera.


