Nas operações de moldagem por injeção, os tempos de ciclo e a qualidade das peças dependem fortemente de um gerenciamento térmico preciso. Os engenheiros de ferramentas enfrentam pressão constante para otimizar as taxas de resfriamento e obter o rendimento máximo. Você deve transferir o calor das cavidades do molde de forma rápida e consistente. Temperaturas consistentes garantem estabilidade dimensional e eliminam empenamento das peças. No entanto, a seleção incorreta do acoplamento geralmente leva a fluxo restrito, vazamentos de líquido refrigerante ou tempo de inatividade prolongado durante trocas de molde de rotina. Esses problemas de manutenção prejudicam diretamente suas iniciativas de SMED (troca de matrizes em um minuto) e paralisam os cronogramas de produção diários.
O tempo de inatividade não planejado prejudica a eficiência geral das instalações e frustra as equipes operacionais. Fornecemos abaixo uma estrutura de avaliação técnica para resolver esse problema contínuo. Você aprenderá como alinhar projetos de acoplamentos com restrições térmicas, de pressão e operacionais específicas. Nosso guia ajuda equipes de compras e engenheiros a avaliar coeficientes de fluxo, materiais de vedação e perfis estruturais. Em última análise, esse conhecimento ajuda você a construir uma rede de resfriamento mais segura, rápida e confiável.
Principais conclusões
- Os acoplamentos valvulados reduzem os derramamentos nas trocas, mas introduzem restrições de fluxo; projetos sem válvulas (diretos) maximizam o fluxo para canais de resfriamento críticos.
- O material de vedação (EPDM, FKM/Viton) e a metalurgia do acoplamento devem corresponder exatamente ao meio de resfriamento (água gelada, água quente ou óleo térmico) para evitar degradação.
- A padronização em um perfil regional específico (por exemplo, padrões dos EUA, da Europa ou da Ásia) evita vazamentos de conexões cruzadas e simplifica o inventário em toda a instalação.
- Placas de acoplamento múltiplo personalizadas são cada vez mais necessárias para moldes de alta cavitação que exigem conexões simultâneas e sem erros.
O impacto comercial de um acoplamento rápido de água para controle de temperatura do molde
Um altamente eficiente controle de temperatura do molde o acoplamento rápido da água determina a produtividade geral da sua célula de moldagem por injeção. A transferência de fluidos afeta diretamente a qualidade das peças e a velocidade de produção. Escolher o componente certo transforma seu sucesso operacional.
Os critérios de sucesso começam com uma operação sem vazamento. Vazamentos criam riscos imediatos à segurança no chão de fábrica. Eles também causam quedas de pressão invisíveis no circuito de resfriamento. Você também precisa de um coeficiente de fluxo verificado (Cv). Um alto Cv garante fluxo turbulento máximo. O fluxo turbulento remove o calor significativamente mais rápido que o fluxo laminar. Os recursos rápidos de conexão e desconexão sob pressão residual são extremamente importantes. Os operadores devem trocar moldes pesados com rapidez e segurança.
As variáveis de tempo de ciclo dependem muito da velocidade do fluxo do refrigerante. A geometria interna da válvula geralmente cria graves quedas de pressão. O fluido atinge o mecanismo da válvula e desacelera imediatamente. Isso restringe o fluxo turbulento dentro dos intrincados canais de resfriamento do molde. Quando o fluido desacelera, o calor permanece preso dentro do aço para ferramentas por mais tempo. O tempo do seu ciclo aumenta de acordo. Mesmo um aumento de um segundo por ciclo destrói a rentabilidade de milhões de peças.
O ROI da mudança concentra-se puramente na eficiência do trabalho. A passagem manual tradicional leva vários minutos por linha. Os sistemas push-to-connect levam apenas alguns segundos. Ambientes de moldagem por injeção de alta mistura passam por trocas frequentes de moldes diariamente. Você pode calcular facilmente o custo do tempo de inatividade. Multiplique a taxa horária da máquina pelas horas gastas rosqueando mangueiras. A economia de mão-de-obra proporcionada pelos sistemas de conexão rápida justifica o investimento inicial em hardware quase imediatamente.
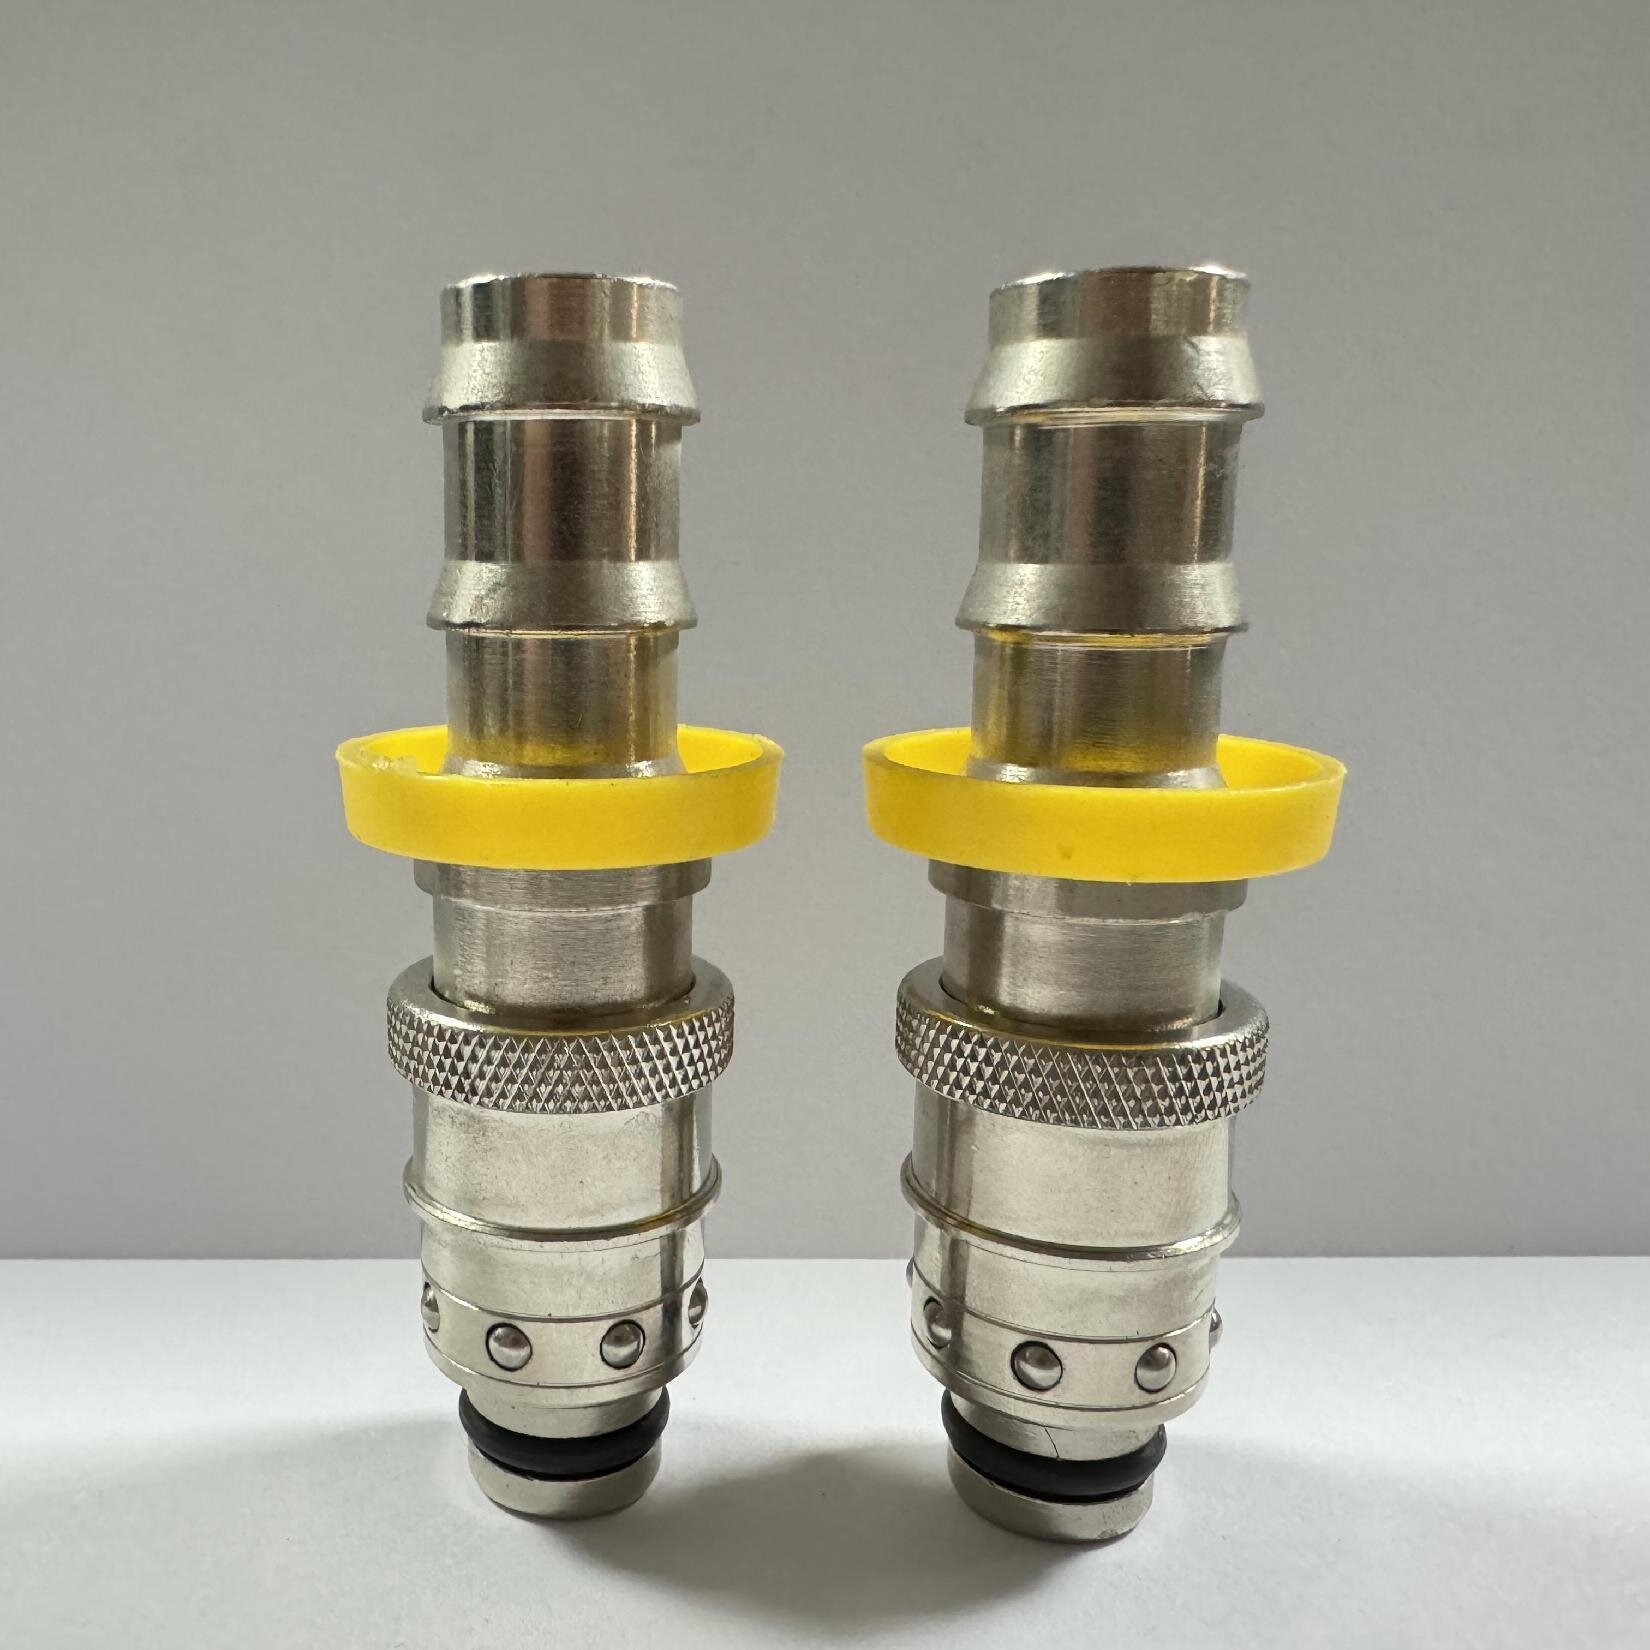
Projetos com válvula versus projetos diretos: avaliando as compensações
Selecionando um confiável o acoplamento rápido de água envolve compensações mecânicas inerentes. Você deve equilibrar cuidadosamente a contenção de fluidos em relação às taxas de fluxo ideais.
Acoplamentos diretos (sem válvula)
Projetos sem válvula oferecem capacidade máxima de fluxo. Eles produzem a menor queda de pressão possível. O refrigerante viaja desimpedido através do furo aberto. Eles permanecem ideais para aplicações de resfriamento de grandes volumes. O calor é transferido rapidamente através dos limites do molde.
Entretanto, esses sistemas abertos exigem a drenagem completa da linha antes da troca do molde. O líquido refrigerante será derramado imediatamente após a desconexão. Derramamentos criam grandes riscos à segurança no chão de fábrica. Escorregões e quedas continuam sendo um grande problema. Os sistemas de purga de ar tornam-se necessários para limpar as linhas antes do desacoplamento.
Acoplamentos de fechamento simples e duplo (válvulados)
Os acoplamentos valvulados proporcionam vedação automática após a desconexão. Uma mola interna fecha a válvula instantaneamente. Você evita totalmente derramamentos perigosos. Esse recurso é absolutamente essencial para ambientes de sala limpa. Também é obrigatório no bombeamento de óleos térmicos de alta temperatura.
As válvulas introduzem uma restrição de fluxo inerente. O gatilho interno bloqueia o caminho direto do fluxo. O fluido deve navegar pelos mecanismos internos. Freqüentemente, você deve dimensionar o acoplamento. Um acoplamento maior restaura a vazão necessária, mas requer mais espaço físico.
de Matriz de Decisão
| Cenário de Aplicação |
Design Recomendado |
Benefício Primário |
| Resfriamento de água gelada de alto volume |
Direto |
Fluxo turbulento máximo |
| Circuitos de óleo térmico perigosos |
Desligamento Duplo |
Segurança contra derramamento zero |
| Moldagem médica para salas limpas |
Desligamento Simples/Duplo |
Prevenção de contaminação |
| Trocas diárias frequentes de moldes |
Push-to-Connect valvulado |
Redução do tempo de trabalho |
Especificações essenciais de acoplamento rápido de água para ambientes térmicos
Os ambientes térmicos não perdoam erros de engenharia. Confiando em rigoroso as especificações de acoplamento rápido de água evitam falhas prematuras dos componentes. Você deve avaliar a metalurgia, as vedações e as classificações de pressão.
Metalurgia e compatibilidade de mídia
O latão continua sendo a escolha padrão para resfriamento básico de moldes. Ele fornece excelente resistência à corrosão para água de instalações padrão. O latão também é altamente econômico para grandes instalações. O aço inoxidável atende a necessidades industriais completamente diferentes. Você deve especificar aço inoxidável para produtos químicos corrosivos para tratamento de água. Os ambientes de salas limpas também exigem aço inoxidável para evitar o derramamento de partículas metálicas.
Seleção de Selo
As vedações representam o principal ponto de falha em qualquer rede de fluidos. A escolha do elastômero errado causa rápida degradação química. A ruptura térmica destrói os O-rings rapidamente.
- NBR (Nitrila): Melhor para aplicações de água padrão. Opera com segurança até aproximadamente 90°C. Ele irá endurecer e rachar além desse limite.
- EPDM: Necessário para linhas de água ou vapor em alta temperatura. Resiste à degradação até 150°C. Nunca use EPDM para linhas de óleo porque ele irá inchar.
- FKM (Viton): Obrigatório para óleos sintéticos de alta temperatura. Suporta condições extremas superiores a 200°C. Viton resiste eficazmente a ataques químicos agressivos.
Classificações de pressão
Sempre avalie sua pressão operacional em relação a possíveis surtos no sistema. As bombas industriais criam picos de pressão massivos durante a atuação da válvula. Os efeitos do golpe de aríete podem facilmente destruir uma vedação fraca. Certifique-se de que sua classificação de pressão de trabalho acomoda esses picos repentinos. Um alto fator de segurança evita explosões catastróficas durante horários de pico de produção.
Navegando por Perfis Regionais e Padronização de Instalações
As cadeias de fornecimento globais frequentemente misturam vários padrões de ferramentas. Navegar por esses perfis regionais é crucial para a padronização das instalações a longo prazo. Peças incompatíveis criam enormes dores de cabeça.
A mistura de perfis de plugue americanos (estilo DME), europeus (estilo Hasco) e asiáticos (estilo Nitto) cria graves riscos operacionais. Os operadores muitas vezes forçam um plugue na tomada errada. Eles podem parecer clicar juntos inicialmente. No entanto, a ligação interna permanece estruturalmente insegura. As esferas de travamento não engatam totalmente.
Perfis visualmente semelhantes de padrões diferentes causam problemas ocultos. Uma diferença de tamanho imperceptível impede que o O-ring se encaixe perfeitamente. Esta ligeira incompatibilidade causa vazamento gradual do líquido refrigerante. Sob pressão operacional total, a conexão pode sofrer falhas catastróficas. O líquido refrigerante espirra pela máquina, danificando componentes elétricos sensíveis.
Implemente uma estratégia de padronização rigorosa em toda a sua fábrica.
- Audite completamente o estoque atual de ferramentas da sua instalação para mapear os perfis existentes.
- Identifique o perfil de plugue mais comumente usado em suas máquinas de maior desempenho.
- Padronize em um único perfil para simplificar drasticamente o inventário em toda a instalação.
- Substitua todos os plugues não conformes durante a manutenção programada de rotina do molde.
- Descarte imediatamente os soquetes incompatíveis para evitar conexões cruzadas acidentais.
Quando especificar um acoplamento rápido de água personalizado
Componentes padrão prontos para uso às vezes ficam aquém. Engenheiros de ferramentas frequentemente especificam um acoplamento rápido de água personalizado para resolver desafios geométricos ou operacionais exclusivos. Moldes complexos requerem estratégias de conexão inovadoras.
Os moldes modernos apresentam canais de resfriamento altamente complexos. Os projetistas empacotam mais cavidades em tamanhos cada vez menores. Isso cria um espaçamento de molde extremamente apertado. Os operadores simplesmente não conseguem alcançar as porcas sextavadas padrão. Eles não têm espaço para balançar uma chave inglesa tradicional. Soquetes estendidos personalizados ou plugues embutidos resolvem facilmente essa restrição física. Você pode encaixá-los diretamente na base do molde.
Moldes de alta cavitação requerem dezenas de mangueiras individuais. Conectá-los um por um desperdiça um tempo precioso de configuração. As placas multiacoplamento centralizam dez ou mais conexões em um único bloco acionado por alavanca. Um operador puxa uma alça para conectar todas as linhas simultaneamente. Mecanismos de travamento por came fixam o bloco firmemente contra a placa do molde. Este sistema elimina completamente a fiação cruzada acidental dos canais de entrada e saída.
Operadores inexperientes muitas vezes conectam as linhas ao contrário por engano. Mangas anodizadas personalizadas fornecem proteção visual simples contra erros. Você pode usar vermelho para linhas quentes e azul para linhas refrigeradas. A codificação mecânica leva esse conceito de segurança ainda mais longe. Colares de travamento com formato exclusivo impedem fisicamente que uma linha de óleo quente entre em um circuito de água gelada. A tomada simplesmente se recusa a aceitar o plugue errado.
Avaliando um fornecedor de acoplamento rápido de água para confiabilidade a longo prazo
Sua rede fluida depende inteiramente de processos de fabricação de qualidade. Você deve fazer parceria com uma empresa respeitável fornecedor de acoplamento rápido de água para garantir confiabilidade ininterrupta. A qualidade do hardware varia muito entre os diferentes fabricantes.
Nunca aceite componentes não verificados ou mal documentados. Exija prova de testes de vazamento rigorosos do fabricante. Exija a verificação documentada do coeficiente de fluxo (Cv) antes de fazer pedidos em grandes quantidades. Os dados de teste comprovam que o componente funciona sob as pressões específicas declaradas. Fornecedores certificados pela ISO 9001 geralmente rastreiam números de lote para rastreabilidade completa do material.
Os reparos de molde acontecem inesperadamente durante os turnos noturnos. Avaliar a profundidade do estoque do fornecedor é absolutamente crítico. Eles devem manter níveis profundos de estoque para solicitações emergenciais. Longos prazos de entrega paralisam suas linhas de produção por dias. O envio rápido é tão importante quanto um baixo custo unitário inicial.
Bons fornecedores atuam como extensão da sua equipe de engenharia. Eles auxiliam proativamente sua equipe de manutenção? Eles devem ajudar a calcular as quedas de pressão esperadas em circuitos complexos. Eles devem recomendar com precisão materiais de vedação específicos para fluidos especializados de transferência de calor. Uma forte equipe de suporte técnico evita erros de especificação dispendiosos muito antes do início da instalação final.
Conclusão
A otimização do controle de temperatura do molde requer o tratamento dos acoplamentos rápidos como componentes de alta engenharia, e não como hardware básico. Cada ponto de conexão influencia a eficiência do resfriamento e a velocidade de produção.
- Avalie seus requisitos térmicos precisos antes de escolher um material de vedação interna.
- Calcule as quedas de pressão aceitáveis para decidir entre corpos de acoplamento com ou sem válvula.
- Padronize perfis de soquete em toda a instalação para eliminar microvazamentos e confusão do operador.
- Conduza uma auditoria de fluxo abrangente em seu molde mais problemático atualmente.
- Teste minuciosamente uma atualização de componente padronizado antes de executar uma implementação de instalação em grande escala.
Perguntas frequentes
P: Qual é o melhor acoplamento rápido de água para controle de temperatura do molde para óleo de alta temperatura?
R: Concentre-se em projetos de fechamento duplo feitos de aço inoxidável ou latão especializado, equipados com vedações FKM (Viton) para suportar temperaturas superiores a 200°C sem degradação.
P: Como as especificações de acoplamento rápido de água impactam o fluxo turbulento nos moldes?
R: O diâmetro interno e o design da válvula determinam o Cv (coeficiente de fluxo). Um acoplamento subdimensionado cria um gargalo, reduzindo a velocidade do fluxo abaixo do limite necessário para uma transferência de calor turbulenta eficiente.
P: Posso misturar plugues e tomadas de fabricantes diferentes?
R: Embora muitos fornecedores fabricem de acordo com padrões internacionais intercambiáveis (ISO), a mistura de marcas aumenta o risco de empilhamento de tolerância, levando ao desgaste prematuro do O-ring e a vazamentos. É mais seguro padronizar.


