În operațiunile de turnare prin injecție, timpul de ciclu și calitatea pieselor depind în mare măsură de managementul termic precis. Inginerii de scule se confruntă cu o presiune constantă pentru a optimiza ratele de răcire pentru un debit maxim. Trebuie să transferați rapid și constant căldura departe de cavitățile matriței. Temperaturile constante asigură stabilitatea dimensională și elimină deformarea pieselor. Cu toate acestea, selectarea incorectă a cuplajului duce adesea la debit restricționat, scurgeri de lichid de răcire sau timpi de nefuncționare extins în timpul schimbărilor de rutină a matriței. Aceste probleme de întreținere vă afectează direct inițiativele SMED (Single-Minute Exchange of Die) și blochează programele zilnice de producție.
Timpul de oprire neplanificat perturbă eficiența generală a instalației și frustrează echipele de operare. Vă oferim un cadru de evaluare tehnică mai jos pentru a rezolva această problemă în curs de desfășurare. Veți învăța cum să aliniați modelele de cuplare cu constrângerile specifice termice, de presiune și operaționale. Ghidul nostru ajută echipele de achiziții și inginerii să evalueze coeficienții de curgere, materialele de etanșare și profilele structurale. În cele din urmă, aceste cunoștințe vă ajută să construiți o rețea de răcire mai sigură, mai rapidă și mai fiabilă.
Recomandări cheie
- Cuplajele cu supape reduc scurgerile de schimbare, dar introduc restricții de debit; Designul fără supapă (direct) maximizează debitul pentru canalele critice de răcire.
- Materialul de etanșare (EPDM, FKM/Viton) și metalurgia cuplajului trebuie să fie potrivite exact cu mediul de răcire (apă răcită, apă caldă sau ulei termic) pentru a preveni degradarea.
- Standardizarea pe un profil regional specific (de exemplu, standarde americane, europene sau asiatice) previne scurgerile de conexiuni încrucișate și simplifică inventarul la nivelul întregii unități.
- Plăcile de cuplare multiplă personalizate sunt din ce în ce mai necesare pentru matrițele cu cavitație mare care necesită conexiuni simultane, fără erori.
Impactul asupra afacerii unui cuplare rapidă a apei de control al temperaturii matriței
Un extrem de eficient controlul temperaturii matriței cuplarea rapidă a apei determină productivitatea globală a celulei dumneavoastră de turnare prin injecție. Transferul de fluid influențează direct calitatea pieselor și viteza de producție. Alegerea componentei potrivite vă transformă succesul operațional.
Criteriile de succes încep cu operarea fără scurgeri. Scurgerile creează pericole imediate de siguranță în atelier. De asemenea, provoacă scăderi invizibile de presiune pe circuitul de răcire. De asemenea, aveți nevoie de un coeficient de debit verificat (Cv). Un Cv ridicat asigură debitul turbulent maxim. Fluxul turbulent elimină căldura semnificativ mai rapid decât fluxul laminar. Capacitățile de conectare și deconectare rapidă sub presiune reziduală contează enorm. Operatorii trebuie să schimbe matrițele grele rapid și în siguranță.
Variabilele timpului de ciclu depind în mare măsură de viteza de curgere a lichidului de răcire. Geometria internă a supapei creează adesea căderi severe de presiune. Fluidul lovește mecanismul supapei și încetinește imediat. Acest lucru restricționează fluxul turbulent în interiorul canalelor complicate de răcire a matriței. Când fluidul încetinește, căldura rămâne prinsă în interiorul oțelului pentru scule mai mult timp. Durata ciclului tău crește în consecință. Chiar și o creștere de o secundă pe ciclu distruge profitabilitatea a milioane de piese.
Rentabilitatea investiției la schimbare se concentrează exclusiv pe eficiența muncii. Filetarea manuală tradițională durează câteva minute pe linie. Sistemele push-to-connect durează doar câteva secunde. Mediile de turnare prin injecție cu amestec ridicat înregistrează schimburi frecvente de matrițe zilnic. Puteți calcula cu ușurință costul perioadei de nefuncționare. Înmulțiți rata orară a mașinii cu orele petrecute filetând furtunurile. Economiile de forță de muncă din sistemele de conectare rapidă justifică aproape imediat investiția inițială în hardware.
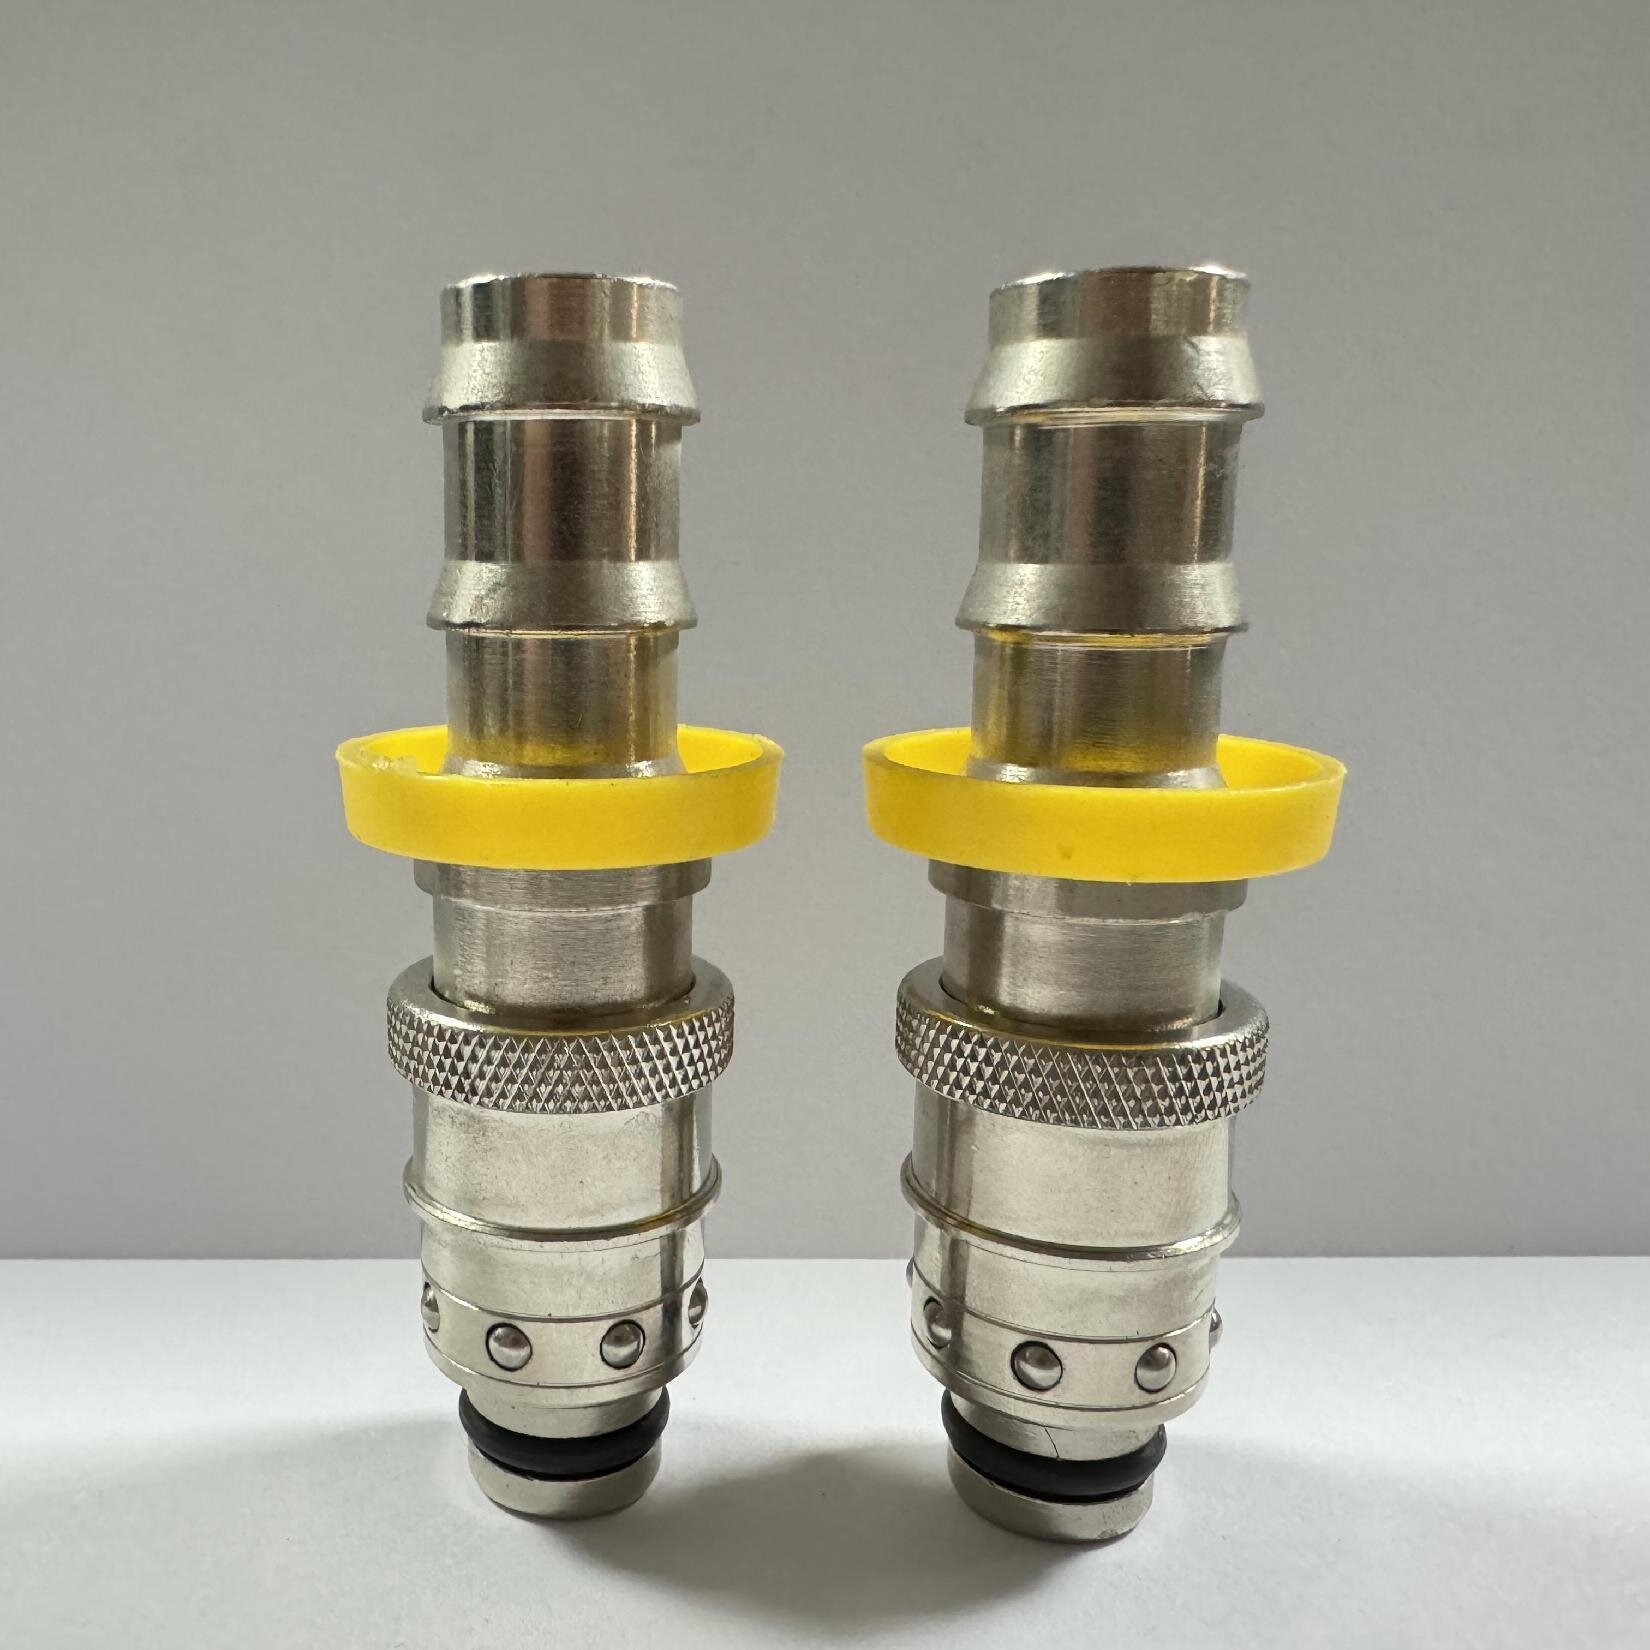
Modele cu supapă vs. modele directe: evaluarea compromisurilor
Alegerea unui de încredere cuplarea rapidă a apei implică compromisuri mecanice inerente. Trebuie să echilibrați cu atenție reținerea fluidelor cu debitele optime.
Cuplaje directe (fără supape).
Modelele fără supapă oferă o capacitate maximă de debit. Acestea produc cea mai mică cădere de presiune posibilă. Lichidul de răcire circulă nestingherit prin orificiul deschis. Ele rămân ideale pentru aplicații de răcire cu volum mare. Căldura se transferă rapid peste limita matriței.
Cu toate acestea, aceste sisteme deschise necesită drenarea completă a liniei înainte de schimbarea mucegaiului. Lichidul de răcire se va scurge imediat după deconectare. Scurgerile creează pericole mari de siguranță la nivelul atelierului. Alunecările și căderile rămân o răspundere majoră. Sistemele de purjare a aerului devin necesare pentru a curăța liniile înainte de decuplare.
Cuplaje simple și duble de închidere (cu supape).
Cuplajele cu supape asigură etanșarea automată la deconectare. Un arc intern împinge supapa închide instantaneu. Preveniți în totalitate scurgerile periculoase. Această caracteristică este absolut esențială pentru mediile camerelor curate. De asemenea, este obligatoriu la pomparea uleiurilor termice la temperaturi ridicate.
Supapele introduc o restricție inerentă a debitului. Popetul intern blochează calea fluxului direct. Fluidul trebuie să navigheze în jurul mecanismelor interne. De multe ori trebuie să măriți cuplajul. Un cuplaj mai mare restabilește debitul necesar, dar necesită mai mult spațiu fizic.
Matricea de decizie
| Scenariu de aplicare Proiectare |
recomandată |
Beneficiul principal |
| Răcire cu apă rece de mare volum |
Direct |
Debit maxim turbulent |
| Circuite de ulei termic periculoase |
Oprire dublă |
Siguranță pentru zero deversări |
| Turnare medicală pentru cameră curată |
Oprire simplă/dublă |
Prevenirea contaminării |
| Schimbări zilnice frecvente de matriță |
Supapă Push-to-Connect |
Reducerea timpului de muncă |
Specificații de cuplare rapidă a apei esențiale pentru medii termice
Mediile termice nu iartă greșelile de inginerie. Bazându-se pe stricte Specificațiile de cuplare rapidă a apei previne defectarea prematură a componentelor. Trebuie să evaluați metalurgia, etanșările și cotele de presiune.
Compatibilitate metalurgie și media
Alama rămâne alegerea standard pentru răcirea de bază a matriței. Oferă o rezistență excelentă la coroziune pentru apa standard. Alama este, de asemenea, foarte rentabilă pentru instalațiile mari. Oțelul inoxidabil servește nevoi industriale complet diferite. Ar trebui să specificați oțel inoxidabil pentru substanțele chimice de tratare a apei corozive. Mediile camerelor curate necesită și oțel inoxidabil pentru a preveni scurgerea particulelor metalice.
Selectarea sigiliului
Etanșările reprezintă punctul principal de defecțiune în orice rețea de fluide. Alegerea greșită a elastomerului provoacă o degradare chimică rapidă. Defalcarea termică distruge rapid inelele O.
- NBR (nitril): Cel mai bun pentru aplicații standard cu apă. Funcționează în siguranță până la aproximativ 90°C. Se va întări și crăpa dincolo de acest prag.
- EPDM: Necesar pentru conducte de apă sau abur la temperatură ridicată. Rezistă la degradare până la 150°C. Nu utilizați niciodată EPDM pentru conductele de ulei deoarece se va umfla.
- FKM (Viton): obligatoriu pentru uleiurile sintetice la temperaturi ridicate. Se descurcă în condiții extreme care depășesc 200°C. Viton rezistă eficient la atacurile chimice dure.
Evaluări de presiune
Evaluați întotdeauna presiunea de funcționare în funcție de potențialele supratensiuni ale sistemului. Pompele industriale creează presiuni masive în timpul acționării supapei. Efectele ciocanului de arie pot sufla cu ușurință un sigiliu slab. Asigurați-vă că valoarea presiunii de lucru se adaptează la aceste vârfuri bruște. Un factor de siguranță ridicat previne exploziile catastrofale în timpul orelor de vârf de producție.
Navigarea profilurilor regionale și standardizarea instalațiilor
Lanțurile globale de aprovizionare amestecă frecvent diverse standarde de scule. Navigarea acestor profiluri regionale este crucială pentru standardizarea pe termen lung a instalațiilor. Părțile incompatibile creează dureri de cap masive.
Amestecarea profilelor de priză americane (stil DME), europene (stil Hasco) și asiatice (stil Nitto) creează pericole operaționale severe. Operatorii forțează adesea ștecherul în priza greșită. S-ar putea să pară inițial să facă clic împreună. Cu toate acestea, conexiunea internă rămâne nesigură din punct de vedere structural. Bilele de blocare nu se cuplează complet.
Profilurile similare vizual din standarde diferite provoacă probleme ascunse. O diferență imperceptibilă de dimensiune împiedică inelul O să se așeze perfect. Această ușoară nepotrivire provoacă plâns treptat de lichid de răcire. La presiunea maximă de funcționare, conexiunea poate suferi defecțiuni catastrofale. Lichidul de răcire se pulverizează pe mașină, distrugând componentele electrice sensibile.
Implementați o strategie de standardizare strictă în întreaga dvs. fabrică.
- Auditați complet inventarul de scule curent al unității dvs. pentru a mapa profilurile existente.
- Identificați cel mai des utilizat profil de fișă pe mașinile dvs. cele mai performante.
- Standardizați pe un singur profil pentru a simplifica dramatic inventarul la nivelul întregii unități.
- Înlocuiți toate dopurile neconforme în timpul întreținerii de rutină programate a matriței.
- Aruncați imediat prizele incompatibile pentru a preveni conexiunile accidentale încrucișate.
Când să specificați o cuplare rapidă de apă personalizată
Componentele standard disponibile la raft uneori sunt insuficiente. Inginerii de scule specifică frecvent a cuplare rapidă cu apă personalizată pentru a rezolva provocări geometrice sau operaționale unice. Formele complexe necesită strategii inovatoare de conectare.
Formele moderne au canale de răcire extrem de complicate. Designerii împachetează mai multe cavități în dimensiuni din ce în ce mai mici. Acest lucru creează o distanță extrem de strânsă între matrițe. Operatorii pur și simplu nu pot ajunge la piulițe hexagonale standard. Nu au loc să balanseze o cheie tradițională. Prizele personalizate extinse sau ștecherele montate încastrat rezolvă cu ușurință această constrângere fizică. Le puteți încastra direct în baza matriței.
Formele cu cavitație mare necesită zeci de furtunuri individuale. Conectarea lor una câte una irosește timp prețios de configurare. Plăcile de cuplare multiplă centralizează zece sau mai multe conexiuni într-un singur bloc acţionat de pârghie. Un operator trage un mâner pentru a conecta toate liniile simultan. Mecanismele de blocare cu came fixează blocul strâns pe placa matriței. Acest sistem elimină complet cablarea accidentală a canalelor de intrare și de evacuare.
Operatorii neexperimentați conectează adesea liniile înapoi din greșeală. Manșoanele anodizate personalizate asigură o protecție vizuală simplă împotriva erorilor. Puteți folosi roșu pentru liniile fierbinți și albastru pentru liniile reci. Tastatura mecanică duce acest concept de siguranță mai departe. Gulerele de blocare cu formă unică împiedică fizic o conductă de ulei fierbinte să intre într-un circuit de apă răcită. Priza pur și simplu refuză să accepte mufa greșită.
Verificarea unui furnizor de cuplare rapidă de apă pentru fiabilitate pe termen lung
Rețeaua dumneavoastră de fluide se bazează în totalitate pe procese de producție de calitate. Trebuie să ai un parteneriat cu o persoană de renume Furnizor de cuplare rapidă de apă pentru a asigura fiabilitatea neîntreruptă. Calitatea hardware-ului variază foarte mult de la diferiți producători.
Nu acceptați niciodată componente neverificate sau prost documentate. Solicitați de la producător dovada testării stricte a scurgerilor. Solicitați verificarea coeficientului de flux (Cv) documentată înainte de plasarea comenzilor în vrac. Datele de testare demonstrează că componenta funcționează la presiuni specifice specificate. Furnizorii certificați ISO 9001 urmăresc de obicei numerele de lot pentru o trasabilitate completă a materialului.
Reparațiile mucegaiului au loc pe neașteptate în timpul turelor de noapte. Evaluarea adâncimii inventarului furnizorului este absolut critică. Ei trebuie să mențină niveluri profunde de stoc pentru cererile de urgență. Timpul lung de livrare vă blochează liniile de producție zile întregi. Livrarea rapidă contează la fel de mult ca un cost unitar inițial scăzut.
Furnizorii buni acționează ca o extensie a echipei dumneavoastră de ingineri. Îți ajută în mod proactiv personalul de întreținere? Acestea ar trebui să ajute la calcularea căderilor de presiune așteptate pe circuite complexe. Aceștia trebuie să recomande cu precizie materiale de etanșare specifice pentru fluide specializate de transfer termic. O echipă puternică de asistență tehnică previne erorile costisitoare de specificații cu mult înainte de începerea instalării finale.
Concluzie
Optimizarea controlului temperaturii matriței necesită tratarea cuplajelor rapide ca componente extrem de proiectate, nu ca hardware de bază. Fiecare punct de conectare vă influențează eficiența răcirii și viteza de producție.
- Evaluați cerințele dvs. termice precise înainte de a alege un material de etanșare intern.
- Calculați căderile de presiune acceptabile pentru a decide între corpurile de cuplare cu supapă și fără supapă.
- Standardizați profilele de priză la nivelul întregii unități pentru a elimina micro-scurgerile și confuzia operatorului.
- Efectuați astăzi un audit cuprinzător al fluxului pe cea mai problematică matriță.
- Testați în detaliu o actualizare standardizată a unei componente înainte de a executa o lansare la scară largă.
FAQ
Î: Care este cea mai bună cuplare rapidă a apei pentru controlul temperaturii matriței pentru ulei la temperatură înaltă?
R: Concentrați-vă pe modele de închidere dublă realizate din oțel inoxidabil sau alamă specializată, echipate cu garnituri FKM (Viton) pentru a rezista la temperaturi care depășesc 200°C fără a se degrada.
Î: Cum afectează specificațiile de cuplare rapidă a apei fluxul turbulent în matrițe?
R: Diametrul intern și designul supapei dictează Cv (coeficientul de curgere). Un cuplaj subdimensionat creează un blocaj, reducând viteza de curgere sub pragul necesar pentru un transfer eficient de căldură turbulent.
Î: Pot amesteca ștecherele și prizele de la diferiți producători?
R: În timp ce mulți furnizori produc în conformitate cu standardele internaționale interschimbabile (ISO), amestecarea mărcilor crește riscul de stivuire a toleranței, ceea ce duce la uzura prematură a inelelor O și scurgeri de plâns. Este mai sigur să standardizați.


