Ved sprøytestøping er syklustider og delkvalitet sterkt avhengig av presis termisk styring. Verktøyingeniører møter konstant press for å optimalisere kjølehastigheter for maksimal gjennomstrømning. Du må raskt og konsekvent overføre varme vekk fra formhulene. Konsekvente temperaturer sikrer dimensjonsstabilitet og eliminerer delforvrengning. Feil koblingsvalg fører imidlertid ofte til begrenset strømning, kjølevæskelekkasjer eller forlenget nedetid under rutinemessige formbytte. Disse vedlikeholdsproblemene skader direkte dine SMED-initiativer (Single-Minute Exchange of Die) og stopper daglige produksjonsplaner.
Uplanlagt nedetid forstyrrer anleggets generelle effektivitet og frustrerer driftsteamene. Vi tilbyr et teknisk evalueringsrammeverk nedenfor for å løse dette pågående problemet. Du vil lære hvordan du justerer koblingsdesign mot spesifikke termiske, trykk- og operasjonelle begrensninger. Vår guide hjelper innkjøpsteam og ingeniører med å evaluere strømningskoeffisienter, tetningsmaterialer og strukturelle profiler. Til syvende og sist hjelper denne kunnskapen deg med å bygge et sikrere, raskere og mer pålitelig kjølenettverk.
Viktige takeaways
- Ventilkoblinger reduserer overgangsutslipp, men introduserer strømningsbegrensninger; uventilerte (rett-gjennom) design maksimerer flyten for kritiske kjølekanaler.
- Tetningsmateriale (EPDM, FKM/Viton) og koblingsmetallurgi må tilpasses nøyaktig til kjølemediet (kjølt vann, varmt vann eller termisk olje) for å hindre nedbrytning.
- Standardisering på en spesifikk regional profil (f.eks. amerikanske, europeiske eller asiatiske standarder) forhindrer krysskoblingslekkasjer og forenkler lagerbeholdningen for hele anlegget.
- Tilpassede multikoblingsplater er i økende grad nødvendig for høykavitasjonsformer som krever samtidige, feilfrie tilkoblinger.
Forretningseffekten av en formtemperaturkontrollvannhurtigkobling
En svært effektiv formtemperaturkontroll vannhurtigkobling bestemmer den totale produktiviteten til sprøytestøpecellen din. Væskeoverføring påvirker delens kvalitet og produksjonshastighet direkte. Å velge riktig komponent forvandler din operasjonelle suksess.
Suksesskriterier begynner med nulllekkasjeoperasjon. Lekkasjer skaper umiddelbare sikkerhetsfarer på butikkgulvet. De forårsaker også usynlige trykkfall over kjølekretsen. Du trenger også en verifisert strømningskoeffisient (Cv). En høy Cv sikrer maksimal turbulent flyt. Turbulent strømning fjerner varme betydelig raskere enn laminær strømning. Mulighet for rask til- og frakobling under gjenværende trykk betyr enormt mye. Operatører må bytte tunge former raskt og trygt.
Syklustidsvariabler avhenger sterkt av kjølevæskens strømningshastighet. Intern ventilgeometri skaper ofte alvorlige trykkfall. Væske treffer ventilmekanismen og bremser umiddelbart. Dette begrenser turbulent strømning inne i intrikate formkjølekanaler. Når væsken bremser, forblir varmen fanget inne i verktøystålet lenger. Syklustiden din øker tilsvarende. Selv en økning på ett sekund per syklus ødelegger lønnsomheten over millioner av deler.
Bytte-ROI fokuserer utelukkende på arbeidseffektivitet. Tradisjonell manuell treing tar flere minutter per linje. Push-to-connect-systemer tar bare sekunder. Sprøytestøpingsmiljøer med høy blanding ser hyppige muggbytter daglig. Du kan enkelt beregne nedetidskostnaden. Multipliser din timebaserte maskinpris med timene du bruker på å tre slanger. Arbeidsbesparelsene fra hurtigkoblingssystemer rettferdiggjør den første maskinvareinvesteringen nesten umiddelbart.
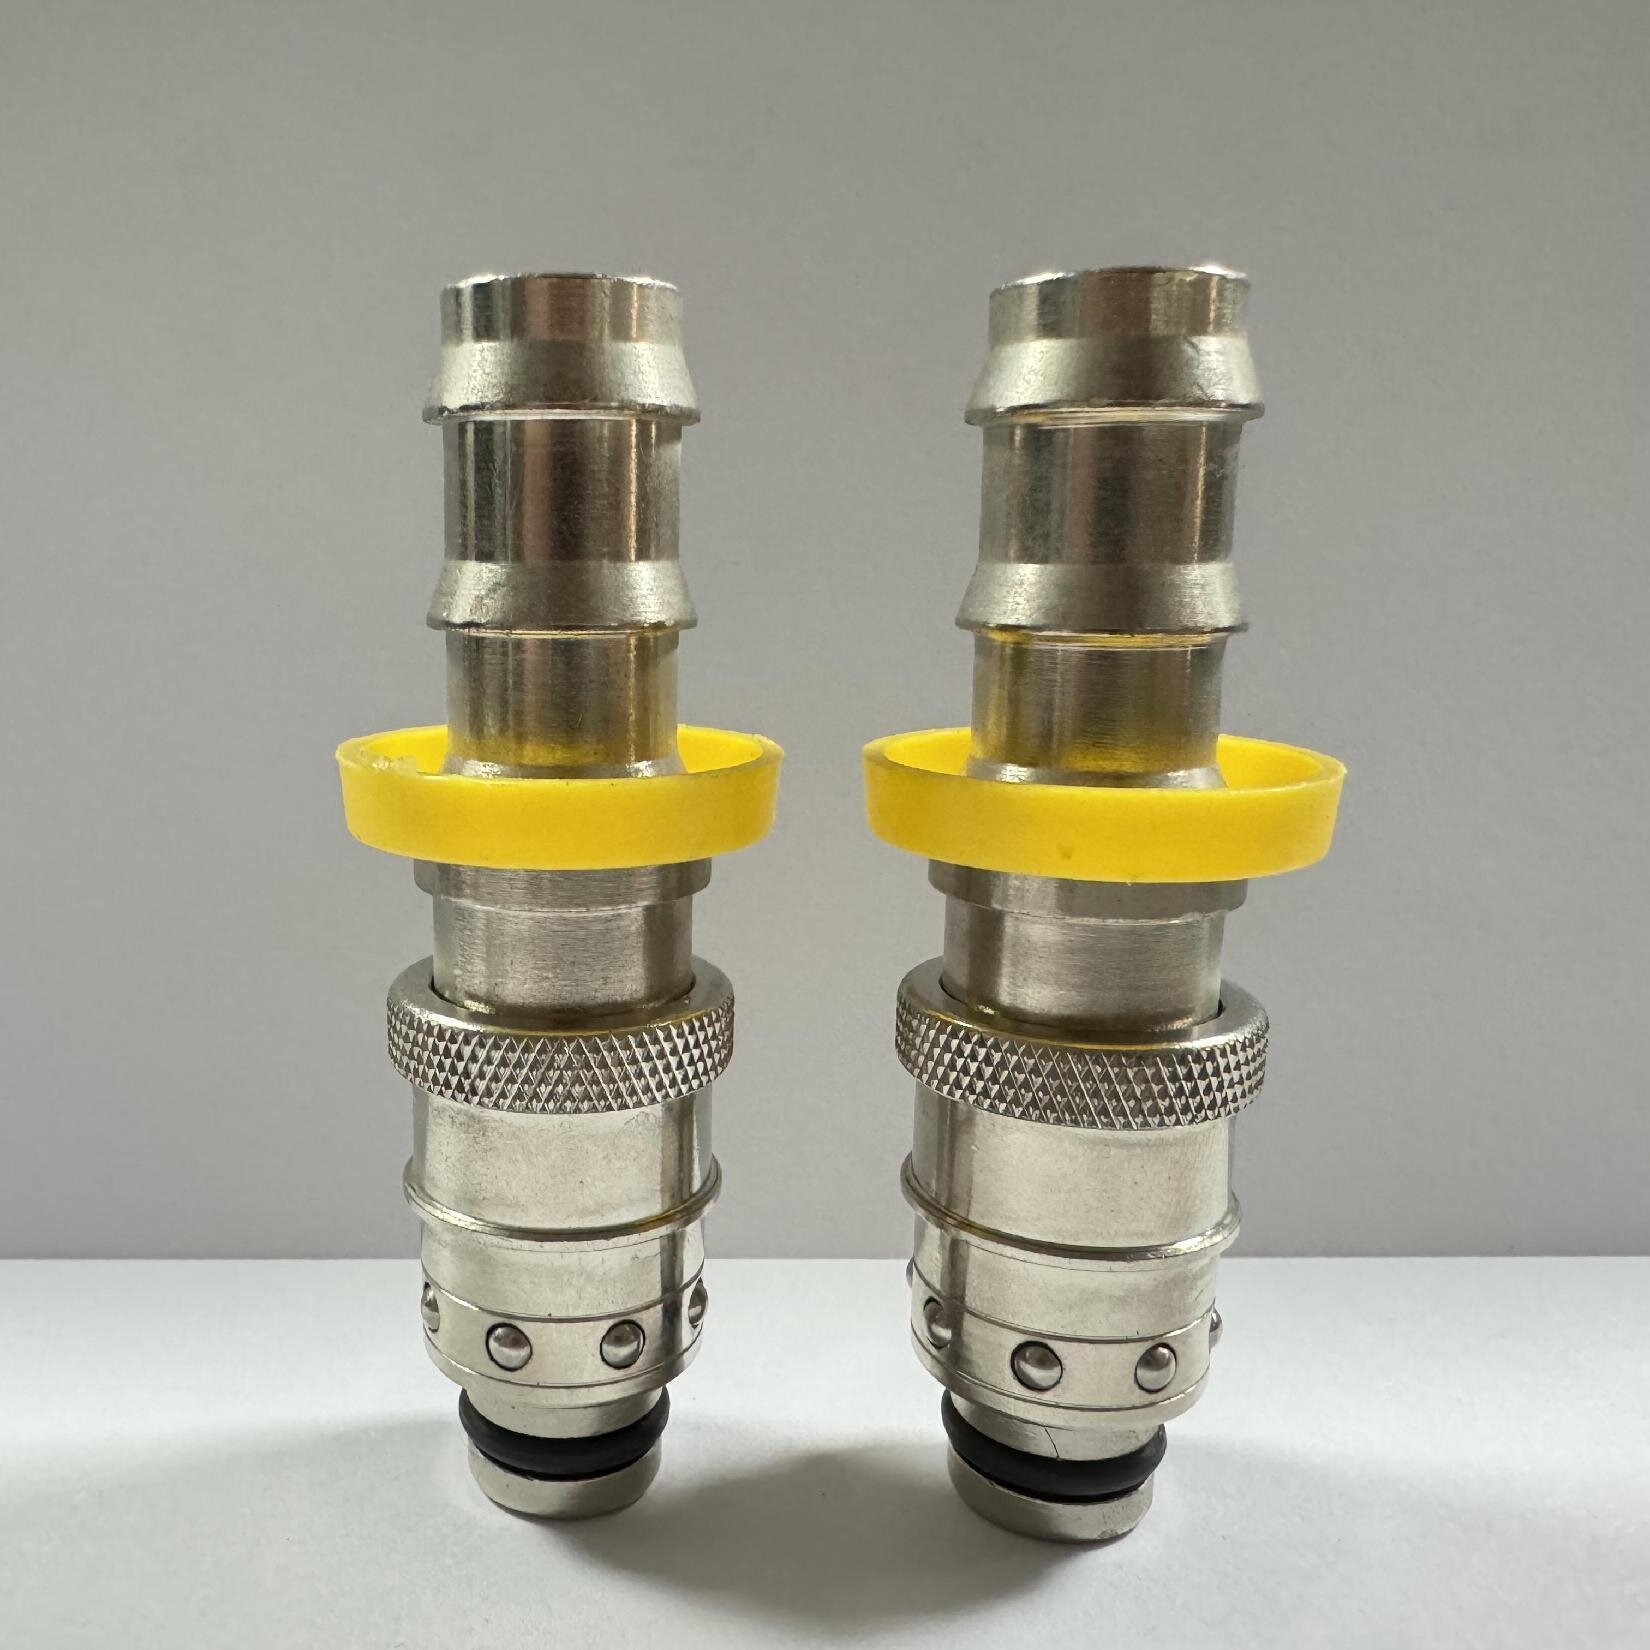
Valved vs. Straight-Through-design: Evaluering av avveiningene
Velge en pålitelig vannhurtigkobling innebærer iboende mekaniske avveininger. Du må nøye balansere væskeoppbevaring mot optimale strømningshastigheter.
Rett gjennom (uventilerte) koblinger
Uventilerte design gir maksimal strømningskapasitet. De gir lavest mulig trykkfall. Kjølevæske går uhindret gjennom den åpne boringen. De forblir ideelle for kjøleapplikasjoner med store volum. Varme overføres raskt over formgrensen.
Disse åpne systemene krever imidlertid fullstendig linjedrenering før muggskifter. Kjølevæske søles umiddelbart ved frakobling. Søl skaper høye sikkerhetsfarer på butikkgulvet. Utglidninger og fall er fortsatt et stort ansvar. Luftrensesystemer blir nødvendige for å rydde linjer før frakobling.
Enkelt og dobbel avstengningskobling (ventil).
Ventilkoblinger gir automatisk tetting ved frakobling. En intern fjær presser ventilen umiddelbart. Du forhindrer farlig søl fullstendig. Denne funksjonen er helt avgjørende for renromsmiljøer. Det er også obligatorisk ved pumping av termiske oljer med høy temperatur.
Ventiler introduserer en iboende strømningsbegrensning. Den interne tallerkenen blokkerer den direkte strømningsbanen. Væske må navigere rundt de indre mekanismene. Du må ofte dimensjonere koblingen. En større kobling gjenoppretter den nødvendige strømningshastigheten, men krever mer fysisk plass.
Decision Matrix
| Applikasjonsscenario |
Anbefalt design |
Primær fordel |
| Høyvolum avkjølt vann |
Rett gjennom |
Maksimal turbulent strømning |
| Farlige termiske oljekretser |
Dobbel avstenging |
Nullsølsikkerhet |
| Renrom medisinsk støping |
Enkel/dobbel avstengning |
Forebygging av kontaminering |
| Hyppige daglige muggskifter |
Ventil Push-to-Connect |
Arbeidstidsreduksjon |
Essensielle vannhurtigkoblingsspesifikasjoner for termiske miljøer
Termiske miljøer tilgir ingen tekniske feil. Stoler på strenge vannhurtigkoblingsspesifikasjoner forhindrer for tidlig komponentfeil. Du må vurdere metallurgi, tetninger og trykkklassifiseringer.
Metallurgi og mediekompatibilitet
Messing er fortsatt standardvalget for grunnleggende formkjøling. Den gir utmerket korrosjonsbestandighet for standard vann i anlegget. Messing er også svært kostnadseffektivt for store anlegg. Rustfritt stål tjener helt andre industrielle behov. Du bør spesifisere rustfritt stål for etsende vannbehandlingskjemikalier. Renromsmiljøer krever også rustfritt stål for å hindre metallisk partikkelavgivelse.
Forseglingsvalg
Tetninger representerer det primære feilpunktet i ethvert væskenettverk. Å velge feil elastomer fører til rask kjemisk nedbrytning. Termisk sammenbrudd ødelegger O-ringene raskt.
- NBR (Nitril): Best for standard vannapplikasjoner. Den fungerer trygt opp til ca. 90°C. Det vil stivne og sprekke utover denne terskelen.
- EPDM: Påkrevd for høytemperatur vann- eller dampledninger. Den tåler nedbrytning opp til 150°C. Bruk aldri EPDM for oljelinjer fordi det vil svelle.
- FKM (Viton): Obligatorisk for høytemperatur syntetiske oljer. Den takler ekstreme forhold over 200°C. Viton motstår sterke kjemiske angrep effektivt.
Trykkvurderinger
Vurder alltid driftstrykket ditt mot potensielle systemoverspenninger. Industrielle pumper skaper massive piggtrykk under ventilaktivering. Vannhammereffekter kan lett blåse ut en svak forsegling. Sørg for at arbeidstrykkvurderingen din passer til disse plutselige toppene. En høy sikkerhetsfaktor forhindrer katastrofale utblåsninger i høye produksjonstimer.
Navigering av regionale profiler og anleggsstandardisering
Globale forsyningskjeder blander ofte ulike verktøystandarder. Navigering i disse regionale profilene er avgjørende for langsiktig standardisering av anlegg. Inkompatible deler skaper massiv hodepine.
Å blande amerikansk (DME-stil), europeisk (Hasco-stil) og asiatisk (Nitto-stil) pluggprofiler skaper alvorlige operasjonelle farer. Operatører tvinger ofte en plugg inn i feil stikkontakt. Det kan virke som om de klikker sammen til å begynne med. Den interne forbindelsen forblir imidlertid strukturelt usikker. Låsekulene går ikke helt i inngrep.
Visuelt like profiler fra forskjellige standarder forårsaker skjulte problemer. En umerkelig størrelsesforskjell hindrer O-ringen i å sitte perfekt. Denne lille mismatchen forårsaker gradvis kjølevæske-gråting. Under fullt driftstrykk kan forbindelsen lide av katastrofal svikt. Kjølevæske spruter over maskinen og ødelegger sensitive elektriske komponenter.
Implementer en streng standardiseringsstrategi på tvers av hele anlegget ditt.
- Revider anleggets nåværende verktøybeholdning fullstendig for å kartlegge eksisterende profiler.
- Identifiser den mest brukte pluggprofilen på tvers av maskinene med høyest ytelse.
- Standardiser på én enkelt profil for å dramatisk forenkle anleggsomfattende beholdning.
- Skift alle ikke-konforme plugger under rutinemessig planlagt formvedlikehold.
- Kast inkompatible stikkontakter umiddelbart for å forhindre tilfeldige krysskoblinger.
Når du skal spesifisere en tilpasset vannhurtigkobling
Standard hyllekomponenter kommer noen ganger til kort. Verktøyingeniører spesifiserer ofte en tilpasset vannhurtigkobling for å løse unike geometriske eller operasjonelle utfordringer. Komplekse former krever innovative tilkoblingsstrategier.
Moderne former har svært intrikate kjølekanaler. Designere pakker flere hulrom i stadig mindre fotavtrykksstørrelser. Dette skaper ekstremt tett formavstand. Operatører kan rett og slett ikke nå standard sekskantmuttere. De har ikke plass til å svinge en tradisjonell skiftenøkkel. Tilpassede utvidede stikkontakter eller innfelte plugger løser enkelt denne fysiske begrensningen. Du kan senke dem direkte inn i formbunnen.
Høykavitasjonsformer krever dusinvis av individuelle slanger. Å koble dem én etter én sløser bort dyrebar oppsetttid. Multikoblingsplater sentraliserer ti eller flere koblinger i en enkelt spakaktivert blokk. En operatør trekker i ett håndtak for å koble alle linjer samtidig. Kamlåsemekanismer fester blokken tett mot formplaten. Dette systemet eliminerer fullstendig tilfeldig krysskobling av innløps- og utløpskanaler.
Uerfarne operatører kobler ofte linjer bakover ved en feiltakelse. Tilpassede anodiserte ermer gir enkel visuell feilsikring. Du kan bruke rødt for varme linjer og blått for kjølte linjer. Mekanisk nøkling tar dette sikkerhetskonseptet videre. Unikt utformede låsekrager hindrer fysisk en varm oljeledning fra å komme inn i en kjøltvannskrets. Stikkontakten nekter rett og slett å akseptere feil støpsel.
Kontroller en vannhurtigkoblingsleverandør for langsiktig pålitelighet
Ditt flytende nettverk er helt avhengig av kvalitetsproduksjonsprosesser. Du må samarbeide med en anerkjent vannhurtigkoblingsleverandør for å sikre uavbrutt pålitelighet. Maskinvarekvaliteten varierer veldig mellom forskjellige produsenter.
Aldri godta uverifiserte eller dårlig dokumenterte komponenter. Krev bevis for streng lekkasjetesting fra produsenten. Krev dokumentert flytkoeffisient (Cv) verifisering før du legger inn bulkordrer. Testdata beviser at komponenten yter under ditt spesifikke oppgitte trykk. ISO 9001-sertifiserte leverandører sporer vanligvis batchnumre for fullstendig materialsporbarhet.
Muggreparasjoner skjer uventet under nattskift. Å vurdere leverandørens lagerdybde er helt kritisk. De må opprettholde dype lagernivåer for nødforespørsler. Lange ledetider stopper produksjonslinjene dine i flere dager. Rask frakt betyr like mye som en lav enhetskostnad.
Gode leverandører fungerer som en forlengelse av ingeniørteamet ditt. Bistår de proaktivt vedlikeholdspersonalet ditt? De skal hjelpe til med å beregne forventede trykkfall over komplekse kretsløp. De må nøyaktig anbefale spesifikke tetningsmaterialer for spesialiserte varmeoverføringsvæsker. Et sterkt teknisk supportteam forhindrer kostbare spesifikasjonsfeil lenge før den endelige installasjonen starter.
Konklusjon
Optimalisering av formtemperaturkontroll krever at hurtigkoblinger behandles som svært konstruerte komponenter, ikke grunnleggende råvare. Hvert tilkoblingspunkt påvirker kjøleeffektiviteten og produksjonshastigheten din.
- Vurder dine nøyaktige termiske krav før du velger et internt tetningsmateriale.
- Beregn akseptable trykkfall for å bestemme mellom ventilerte og uventilerte koblingslegemer.
- Standardiser sokkelprofiler for hele anlegget for å eliminere mikrolekkasjer og operatørforvirring.
- Gjennomfør en omfattende flytrevisjon på den mest problematiske formen din i dag.
- Test én standardisert komponentoppgradering grundig før du utfører en fullskala anleggsutrulling.
FAQ
Spørsmål: Hva er den beste vannhurtigkoblingen for støpetemperaturkontroll for høytemperaturolje?
A: Fokuser på design med doble avstengninger laget av rustfritt stål eller spesialisert messing, utstyrt med FKM (Viton) tetninger for å tåle temperaturer over 200°C uten å forringes.
Spørsmål: Hvordan påvirker vannhurtigkoblingsspesifikasjonene turbulent strømning i former?
A: Den indre diameteren og ventildesignet dikterer Cv (strømningskoeffisient). En underdimensjonert kobling skaper en flaskehals som reduserer strømningshastigheten under terskelen som kreves for effektiv turbulent varmeoverføring.
Spørsmål: Kan jeg blande støpsler og stikkontakter fra forskjellige produsenter?
A: Mens mange leverandører produserer etter utskiftbare internasjonale standarder (ISO), øker blanding av merker risikoen for toleransestabling, noe som fører til for tidlig slitasje på O-ringene og gråtende lekkasjer. Det er tryggere å standardisere.


