射出成形作業では、サイクル タイムと部品の品質は正確な熱管理に大きく依存します。ツーリング エンジニアは、スループットを最大化するために冷却速度を最適化するという絶え間ないプレッシャーに直面しています。金型キャビティから熱を迅速かつ一貫して逃がす必要があります。温度を一定に保つことで寸法安定性が確保され、部品の反りがなくなります。ただし、カップリングの選択を誤ると、通常の金型交換時の流量の制限、冷却剤の漏れ、またはダウンタイムの延長につながることがよくあります。これらのメンテナンスの問題は、SMED (Single-Minute Exchange of Die) の取り組みに直接悪影響を及ぼし、毎日の生産スケジュールを遅らせます。
計画外のダウンタイムは施設全体の効率を妨げ、運用チームにストレスを与えます。この継続的な問題を解決するために、私たちは以下の技術評価フレームワークを提供します。特定の熱、圧力、操作上の制約に対してカップリングの設計を調整する方法を学びます。当社のガイドは、調達チームやエンジニアが流量係数、シール材料、構造プロファイルを評価するのに役立ちます。最終的に、この知識は、より安全、より高速、より信頼性の高い冷却ネットワークを構築するのに役立ちます。
重要なポイント
- バルブ付きカップリングは切り替えの流出を減らしますが、流量制限が生じます。バルブなし (ストレートスルー) 設計により、重要な冷却チャネルの流れを最大化します。
- 劣化を防ぐために、シール材料 (EPDM、FKM/バイトン) とカップリングの冶金は冷却媒体 (冷水、温水、またはサーマルオイル) に正確に適合する必要があります。
- 特定の地域プロファイル (米国、ヨーロッパ、アジアの標準など) に基づいて標準化することで、相互接続のリークを防止し、施設全体の在庫を簡素化します。
- エラーのない同時接続が必要な高キャビテーション金型では、カスタム マルチカップリング プレートの必要性がますます高まっています。
金型温度制御水クイックカップリングのビジネスへの影響
非常に効率的な 金型温度制御水クイック カップリングは、 射出成形セルの全体的な生産性を決定します。流体の移送は部品の品質と生産速度に直接影響します。適切なコンポーネントを選択すると、運用の成功が変わります。
成功基準はゼロリーク動作から始まります。漏れが発生すると、作業現場に直ちに安全上の危険が生じます。また、冷却回路全体で目に見えない圧力降下も引き起こします。検証済みの流量係数 (Cv) も必要です。高い Cv により、最大の乱流が保証されます。乱流は層流よりも大幅に速く熱を除去します。残留圧力下での迅速な接続および切断機能は非常に重要です。オペレーターは重い金型を安全かつ迅速に交換する必要があります。
サイクル時間の変数は、冷却剤の流速に大きく依存します。内部バルブの形状により、多くの場合、重大な圧力降下が発生します。流体がバルブ機構に衝突すると、すぐに速度が低下します。これにより、複雑な金型冷却チャネル内の乱流が制限されます。流体が遅くなると、熱が工具鋼の内部に長く閉じ込められたままになります。それに応じてサイクルタイムも増加します。 1 サイクルあたり 1 秒の増加でも、数百万個の部品の収益性が損なわれます。
転職 ROI は純粋に労働効率に重点を置いています。従来の手動スレッド処理では、1 行あたり数分かかります。プッシュツーコネクト システムの所要時間はわずか数秒です。多品種射出成形環境では、毎日頻繁に金型が交換されます。ダウンタイムコストを簡単に計算できます。機械の時間当たりの料金に、ホースに糸を通すのに費やした時間をかけます。クイック接続システムによる省力化により、ハードウェアの初期投資がすぐに正当化されます。
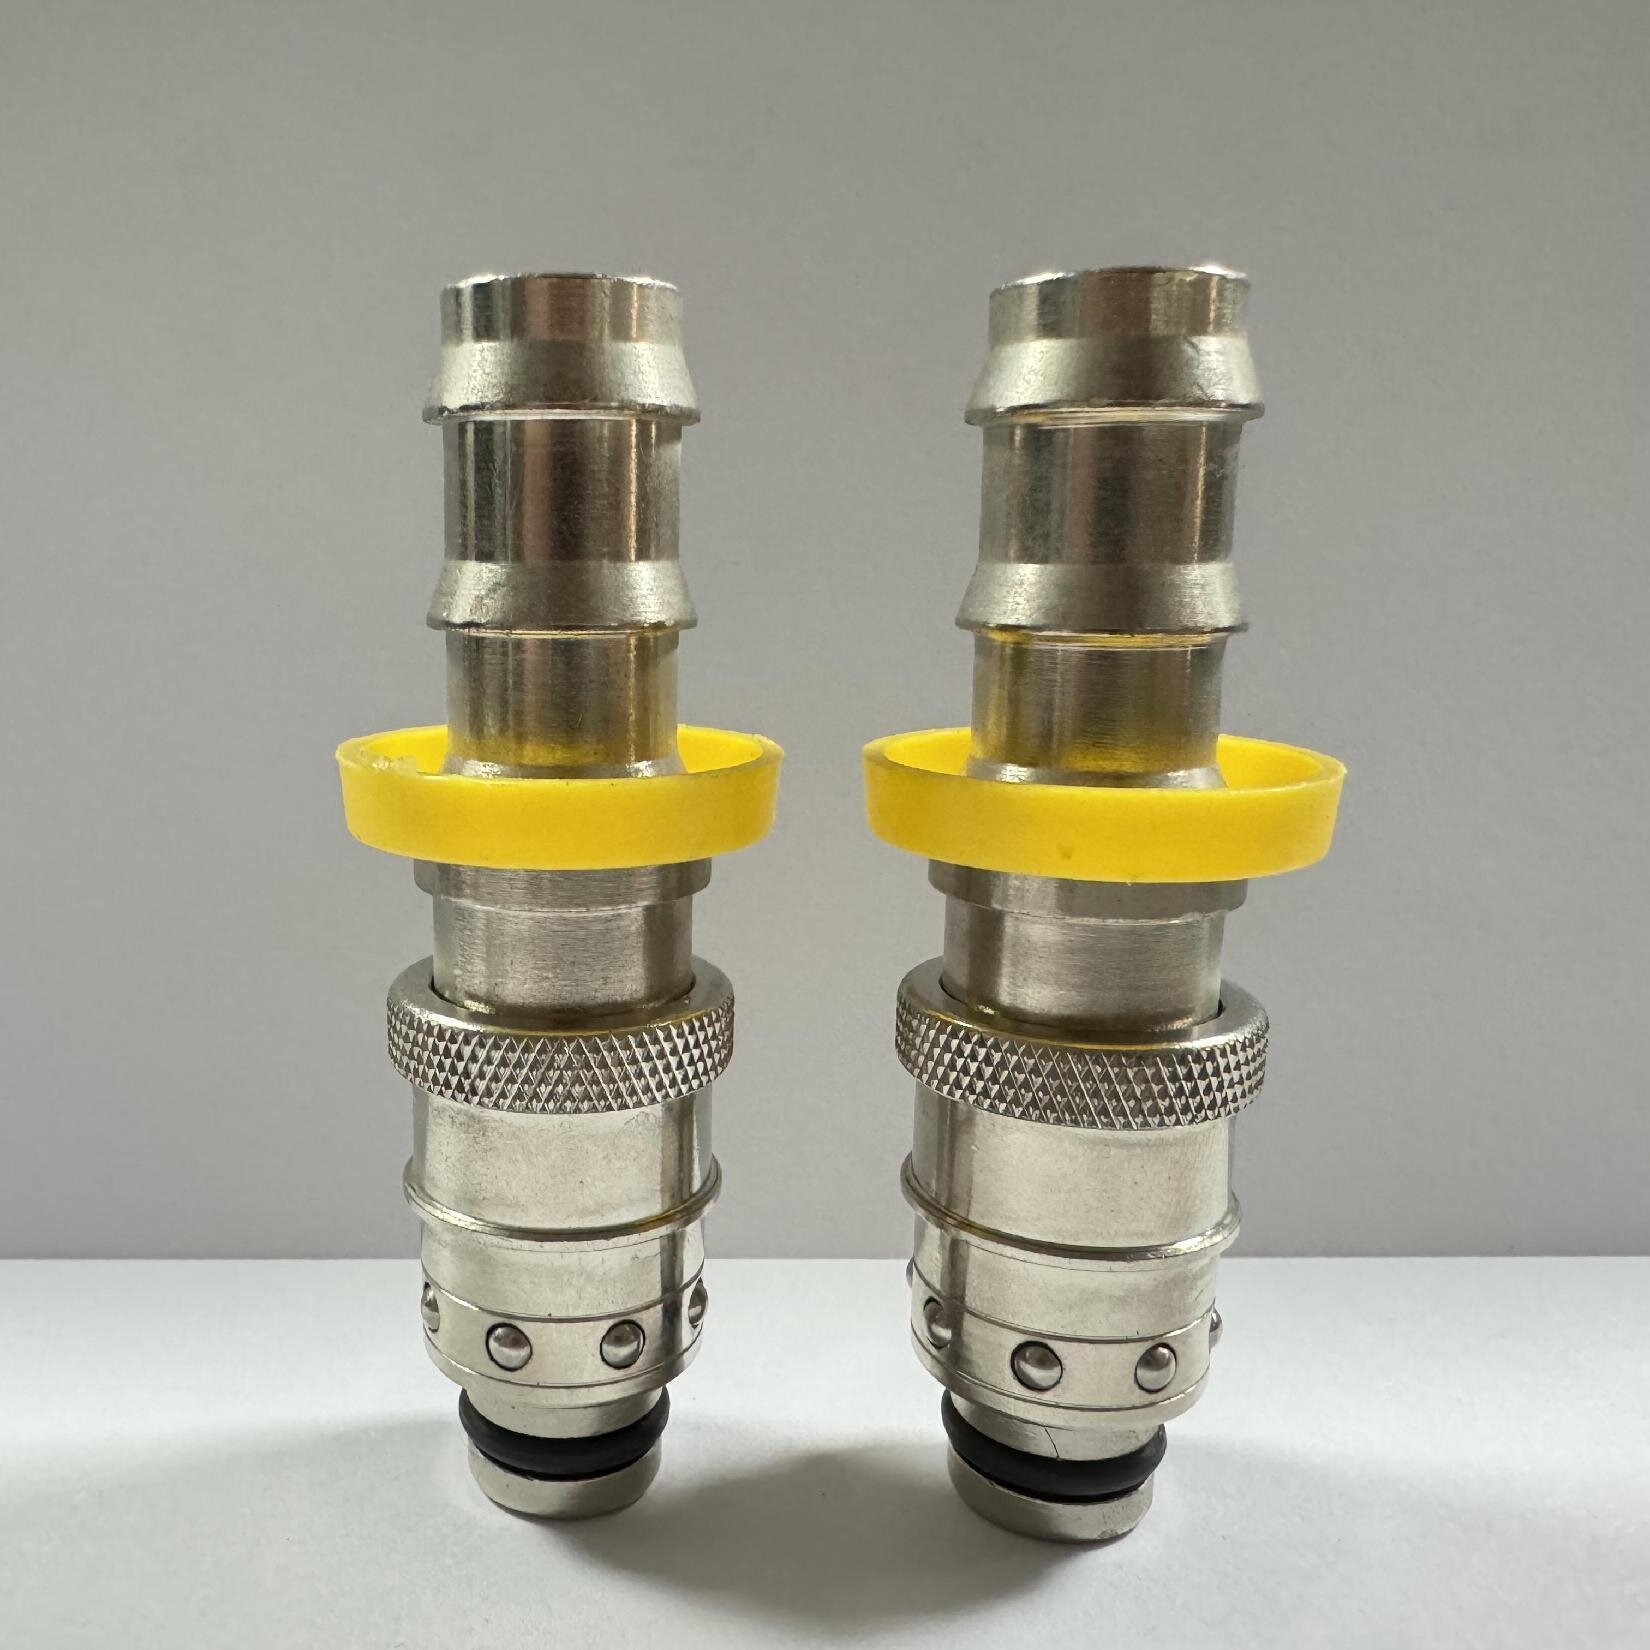
バルブ付き設計とストレートスルー設計: トレードオフの評価
信頼できるものを選ぶ 水クイックカップリング には固有の機械的トレードオフが伴います。流体封じ込めと最適な流量のバランスを慎重に調整する必要があります。
ストレート (バルブなし) カップリング
バルブなしの設計により、最大の流量能力が得られます。圧力降下は可能な限り最小限に抑えられます。クーラントはオープンボアを通って妨げられずに移動します。これらは依然として大容量冷却用途に最適です。熱は金型の境界を越えて急速に伝わります。
ただし、これらのオープンシステムでは、金型を交換する前にラインを完全に排出する必要があります。接続を外すとすぐに冷却水がこぼれます。流出は作業現場に高い安全上の危険をもたらします。スリップや転倒は依然として大きな責任となります。カップリングを外す前にラインをきれいにするために、エアパージシステムが必要になります。
シングルおよびダブルシャットオフ (バルブ付き) カップリング
バルブ付きカップリングは、切断時に自動的にシールを行います。内部のスプリングがバルブを押して瞬時に閉じます。危険な流出を完全に防ぎます。この機能はクリーンルーム環境には絶対に不可欠です。高温サーマルオイルを圧送する場合にも必須です。
バルブには固有の流量制限が生じます。内部ポペットが直接流路を遮断します。流体は内部機構を移動する必要があります。多くの場合、カップリングのサイズを大きくする必要があります。カップリングを大きくすると必要な流量が回復しますが、より多くの物理スペースが必要になります。
意思決定マトリックス
| アプリケーション シナリオ |
推奨される設計 |
主な利点 |
| 大容量冷水冷却 |
ストレートスルー |
最大乱流 |
| 危険なサーマルオイル回路 |
ダブルシャットオフ |
こぼれゼロの安全性 |
| クリーンルームでの医療用成形 |
シングル/ダブルシャットオフ |
汚染防止 |
| 毎日の頻繁な金型交換 |
バルブ付きプッシュツーコネクト |
労働時間の削減 |
熱環境向けの Essential Water クイックカップリング仕様
熱環境ではエンジニアリング上のミスは許されません。厳格に依存する 水クイックカップリング仕様により、 コンポーネントの早期故障を防ぎます。冶金、シール、圧力定格を評価する必要があります。
冶金とメディアの互換性
基本的な金型冷却には、依然として真鍮が標準的な選択肢です。一般放熱水に対して優れた耐食性を発揮します。真鍮は大規模施設においてもコスト効率が非常に優れています。ステンレス鋼は、まったく異なる産業上のニーズに応えます。腐食性水処理薬品の場合はステンレスをご指定ください。クリーンルーム環境では、金属粒子の脱落を防ぐためにステンレス鋼も必要です。
シールの選択
シールは、あらゆる流体ネットワークにおける主要な障害点となります。間違ったエラストマーを選択すると、急速な化学劣化が発生します。熱破壊により、O リングは急速に破壊されます。
- NBR (ニトリル): 標準的な水用途に最適です。約90℃まで安全に動作します。この閾値を超えると硬化し、亀裂が生じます。
- EPDM: 高温水または蒸気ラインに必要です。 150℃まで劣化しません。 EPDMをオイルラインに使用すると膨潤しますので絶対に使用しないでください。
- FKM(バイトン): 高温合成油には必須。 200℃を超える過酷な条件にも対応します。バイトンは過酷な化学攻撃に効果的に抵抗します。
圧力定格
潜在的なシステムサージに対する動作圧力を常に評価してください。工業用ポンプは、バルブの作動中に大きなスパイク圧力を生成します。ウォーターハンマー効果により、弱いシールは簡単に吹き飛ばされてしまいます。使用圧力定格がこのような突然のスパイクに対応できることを確認してください。高い安全率により、生産のピーク時の壊滅的な爆発を防ぎます。
地域プロファイルと施設の標準化をナビゲートする
グローバル サプライ チェーンでは、さまざまなツール標準が頻繁に混在しています。これらの地域プロファイルをナビゲートすることは、長期的な施設の標準化にとって非常に重要です。互換性のない部品は大きな問題を引き起こします。
アメリカ (DME スタイル)、ヨーロッパ (Hasco スタイル)、およびアジア (Nitto スタイル) のプラグ プロファイルを混合すると、重大な操作上の危険が生じます。オペレーターは、プラグを間違ったソケットに無理やり差し込むことがよくあります。最初はピンとくるように見えるかもしれません。ただし、内部接続は依然として構造的に安全ではありません。ロッキングボールが完全に噛み合っていません。
異なる規格の視覚的に類似したプロファイルは、隠れた問題を引き起こします。目に見えないサイズの違いにより、O リングが完全に装着されなくなります。このわずかな不一致により、冷却液が徐々に滲み出します。最大動作圧力下では、接続に致命的な障害が発生する可能性があります。冷却剤が機械全体に飛び散り、敏感な電気コンポーネントを台無しにします。
工場全体に厳格な標準化戦略を導入します。
- 施設の現在の工具在庫を完全に監査して、既存のプロファイルをマッピングします。
- 最高のパフォーマンスを誇るマシンで最も一般的に使用されているプラグ プロファイルを特定します。
- 単一のプロファイルを標準化して、施設全体の在庫を大幅に簡素化します。
- 定期的な金型メンテナンス時に、不適合なプラグはすべて交換してください。
- 偶発的な相互接続を防ぐために、互換性のないソケットはすぐに破棄してください。
カスタムウォータークイックカップリングを指定する場合
標準の既製コンポーネントでは不十分な場合があります。ツーリング エンジニアが頻繁に指定するのは、 カスタム水クイックカップリング。 独自の幾何学的または操作上の課題を解決するための複雑な金型には革新的な接続戦略が必要です。
最新の金型には、非常に複雑な冷却チャネルが備わっています。設計者は、より小さな設置面積サイズに、より多くのキャビティを詰め込みます。これにより、極めて狭い金型間隔が形成されます。オペレーターは標準の六角ナットに手が届きません。彼らには従来のレンチを振り回す余地がありません。カスタム拡張ソケットまたはフラッシュマウントプラグは、この物理的制約を簡単に解決します。モールドベースに直接埋め込むことができます。
高キャビテーションの金型には、数十の個別のホースが必要です。それらを 1 つずつ接続すると、貴重なセットアップ時間が無駄になります。マルチカップリング プレートは、10 個以上の接続を単一のレバー作動ブロックに集中させます。オペレーターは 1 つのハンドルを引いて、すべてのラインを同時に接続します。カムロック機構により、ブロックが金型プレートにしっかりと固定されます。このシステムは、入口チャネルと出口チャネルの偶発的な交差配線を完全に排除します。
経験の浅いオペレータは、誤って回線を逆に接続してしまうことがよくあります。カスタムの陽極酸化スリーブにより、簡単に視覚的に間違いを防止できます。ホットラインには赤を使用し、チルドラインには青を使用できます。メカニカルキーイングは、この安全コンセプトをさらに進化させたものです。ユニークな形状のロッキングカラーは、高温のオイルラインが冷水回路に入るのを物理的に防ぎます。ソケットは単に間違ったプラグを受け入れることを拒否します。
長期的な信頼性を確保するためにウォータークイックカップリングのサプライヤーを精査する
流体ネットワークは、高品質の製造プロセスに完全に依存しています。評判の良い企業と提携する必要があります ウォータークイックカップリングサプライヤー。 途切れのない信頼性を保証するハードウェアの品質はメーカーによって大きく異なります。
未検証または文書化が不十分なコンポーネントを決して受け入れないでください。メーカーからの厳格な漏れ検査の証明が必要です。大量注文する前に、文書化された流量係数 (Cv) 検証を要求します。テストデータは、指定された特定の圧力下でコンポーネントが機能することを証明します。 ISO 9001 認定サプライヤーは通常、材料の完全なトレーサビリティのためにバッチ番号を追跡しています。
金型の修理は夜勤中に予期せず発生します。サプライヤーの在庫深度を評価することは非常に重要です。緊急リクエストに備えて豊富な在庫レベルを維持する必要があります。リードタイムが長いと、生産ラインが数日間停止します。初期単価が低いことと同じくらい、迅速な発送が重要です。
優れたサプライヤーは、エンジニアリング チームの延長として機能します。メンテナンス スタッフを積極的に支援していますか?これらは、複雑な回路全体で予想される圧力降下の計算に役立つはずです。特殊な熱伝達流体に対して特定のシール材料を正確に推奨する必要があります。強力なテクニカル サポート チームは、最終的な設置が開始されるずっと前に、コストのかかる仕様ミスを防止します。
結論
金型温度制御を最適化するには、クイック カップリングを基本的な汎用ハードウェアではなく、高度に設計されたコンポーネントとして扱う必要があります。すべての接続ポイントは、冷却効率と生産速度に影響を与えます。
- 内部シールの材質を選択する前に、正確な熱要件を評価してください。
- 許容可能な圧力降下を計算して、カップリング ボディがバルブ付きかバルブなしかを決定します。
- 施設全体のソケットプロファイルを標準化して、マイクロリークやオペレーターの混乱を排除します。
- 現在最も問題のある金型に対して包括的なフロー監査を実施します。
- 本格的な設備の展開を実行する前に、1 つの標準化されたコンポーネントのアップグレードを徹底的にテストします。
よくある質問
Q: 高温油に最適な金型温調水クイックカップリングは何ですか?
A: 劣化することなく 200°C を超える温度に耐える FKM (バイトン) シールを備えた、ステンレス鋼または特殊真鍮で作られた二重遮断設計に焦点を当てます。
Q: 水クイックカップリングの仕様は金型内の乱流にどのような影響を与えますか?
A: 内径とバルブの設計により、Cv (流量係数) が決まります。カップリングのサイズが小さすぎるとボトルネックが生じ、効率的な乱流熱伝達に必要なしきい値を下回る流速が低下します。
Q: 異なるメーカーのプラグとソケットを混在させることはできますか?
A: 多くのサプライヤーは互換性のある国際規格 (ISO) に基づいて製造していますが、ブランドを混在させると公差の積み重ねのリスクが高まり、O リングの早期摩耗や浸出漏れが発生します。標準化したほうが安全です。


