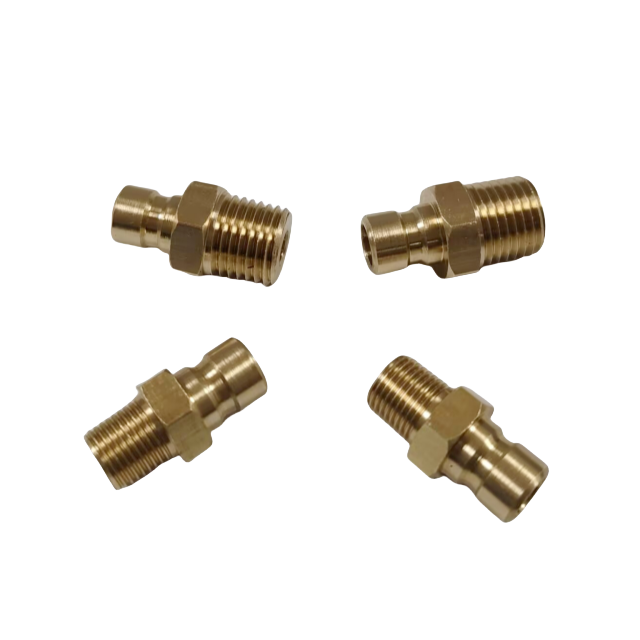
Nello stampaggio a iniezione, i tempi di ciclo determinano la redditività. L'efficienza delle linee di raffreddamento degli stampi controlla direttamente la qualità delle parti e il tempo di attività della macchina. Una piccola restrizione del flusso può causare ritardi catastrofici nell’intero impianto di produzione. Molte strutture trascurano le gravi conseguenze di una scelta impropria dei componenti in questi sistemi termici. Quando gli operatori selezionano l'hardware sbagliato, si trovano ad affrontare una manutenzione non pianificata a causa di perdite, raffreddamento irregolare che causa punti caldi e usura accelerata degli strumenti. Queste interruzioni distruggono i programmi di produzione e danneggiano stampi costosi.
Questo articolo fornisce agli ingegneri delle attrezzature e ai responsabili della manutenzione un quadro completo di valutazione tecnica. Imparerai come selezionare i componenti giusti per ottimizzare in modo efficace i circuiti di raffreddamento. Descriviamo in dettaglio i limiti dei materiali, la compatibilità delle filettature e le dinamiche del flusso. La nostra guida ti consente di fare scelte hardware affidabili, prevenire perdite e accelerare i cambi di stampo.
Punti chiave
Un raccordo in ottone adeguatamente specificato bilancia la tolleranza termica, i costi e la resistenza alla corrosione per i sistemi di raffreddamento standard degli stampi a base di acqua e glicole.
La selezione dei componenti (ad esempio, un raccordo portagomma in ottone rispetto a un raccordo a disconnessione rapida) influisce direttamente sulle velocità di cambio dello stampo e sui profili di caduta di pressione.
La compatibilità della filettatura (NPT vs. BSPT) e la mitigazione della corrosione galvanica sono i due fattori di rischio più critici nell'implementazione.
La convalida del fornitore deve dare priorità ai valori nominali di pressione verificati e ai fori interni lavorati con precisione per garantire il flusso laminare.
Perchè Ottone? Valutazione della vitalità del materiale per il raffreddamento dello stampo
L'ottone rimane lo standard indiscusso del settore per i circuiti di raffreddamento degli utensili. Gli ingegneri lo scelgono continuamente rispetto alla plastica, all'acciaio al carbonio e all'acciaio inossidabile per ragioni altamente specifiche. Il materiale offre un equilibrio unico tra conduttività termica, lavorabilità e resistenza alla corrosione intrinseca. Quando gli stampi a iniezione hanno un ciclo rapido, i componenti circostanti devono sopportare forti fluttuazioni termiche. L'ottone allontana il calore in modo più efficiente rispetto all'acciaio al carbonio, prevenendo l'accumulo di calore localizzato vicino ai punti di connessione.
I risultati prestazionali dipendono fortemente dalla lega specifica. Le leghe di qualità dimostrano una naturale resistenza alla dezincificazione. Questa proprietà impedisce al metallo di degradarsi se esposto a umidità prolungata. Inoltre, l'ottone garantisce una durata eccezionale in caso di sollecitazioni ripetitive dovute al cambio dello stampo. Le squadre di manutenzione collegano e disconnettono costantemente le linee. I collegamenti in plastica si rompono sotto questo stress meccanico, mentre l'acciaio al carbonio arrugginisce. L'ottone assorbe gli shock meccanici senza rompersi.
Tuttavia, è necessario riconoscere le limitazioni materiali. L'ottone fallisce in ambienti specifici. Si rivela inadatto per refrigeranti chimici altamente aggressivi, fluidi acidi o fanghi abrasivi. Non dovresti mai utilizzarlo in linee idrauliche ad alta pressione estrema dove l'acciaio è obbligatorio. La compatibilità chimica determina il successo a lungo termine.
Valutiamo la compatibilità del liquido refrigerante:
Acqua Comunale: Ottima compatibilità. Strati di ossido che si formano naturalmente proteggono le superfici interne.
Miscele di glicole etilenico/propilenico: altamente compatibili. Le formulazioni di glicole includono tipicamente inibitori che prevengono la degradazione del metallo.
Acqua RO (osmosi inversa): procedere con cautela. L'acqua RO non tamponata attacca aggressivamente l'ottone, rimuovendo lo zinco dalla matrice. È necessario introdurre agenti tampone appropriati.
Materiale
Conducibilità termica
Resistenza alla corrosione (acqua)
Durabilità meccanica
Plastica (ad es. Nylon)
Povero
Eccellente
Basso (incline a fessurazioni)
Acciaio al carbonio
Moderare
Scarso (alto rischio di ruggine)
Alto
Acciaio inossidabile
Moderare
Eccellente
Molto alto
Ottone
Alto
Alto (a seconda della lega)
Alto
Configurazioni dei raccordi di raffreddamento dello stampo centrale (e quando installarli)
La mappatura di componenti specifici in base alle esigenze di instradamento strutturale previene i colli di bottiglia all'interno della configurazione dello stampaggio a iniezione. Ciascuna configurazione ha uno scopo meccanico distinto. La selezione della geometria sbagliata forza il fluido attraverso percorsi inefficienti, rallentando in definitiva il ciclo di raffreddamento.
Connessioni di linea flessibili
Quando si instradano tubi flessibili verso linee di alimentazione a pressione medio-bassa, è necessaria una ritenzione sicura. UN Il raccordo portagomma in ottone svolge esattamente questa funzione. Fornisce un profilo seghettato che fa presa sul diametro interno del tubo in gomma o silicone. Il conteggio delle punte e la profondità contano immensamente. Le sbavature superficiali portano a scariche catastrofiche durante improvvisi picchi di pressione. Specificare sempre le punte a taglio profondo e fissarle con fascette stringitubo industriali. Questa configurazione garantisce una rapida implementazione e una facile sostituzione della linea durante i cambi di utensile.
Unione di filetti femminili
Incontri spesso situazioni che richiedono due porte con filetto femmina per connettersi in modo sicuro. UN il nipplo esagonale in ottone risolve questa sfida strutturale. Presenta filettature maschio su entrambe le estremità separate da una sezione centrale esagonale. Il centro esagonale consente ai tecnici di applicare una coppia precisa utilizzando una chiave. Questo design impedisce agli operatori di afferrare direttamente le sezioni filettate, distorcendo il foro interno e rovinando la tenuta.
Standard di attrezzatura ponte
Gli impianti di produzione globali spesso mescolano macchine per lo stampaggio europee con attrezzature costruite negli Stati Uniti. Non è possibile forzare le filettature metriche nelle porte imperiali standard. UN l'adattatore in ottone diventa essenziale per la transizione tra standard di apparecchiature non corrispondenti. Questi componenti cambiano facilmente il tipo di filo o il genere senza limitare lo slancio fluido. L'utilizzo del pezzo di transizione corretto elimina il rischio di filettature incrociate di costose basi di stampo.
Gestione dei collettori di fornitura
I collettori di raffreddamento distribuiscono grandi volumi di acqua nei singoli canali dello stampo più piccoli. Ridurre le dimensioni del tubo richiede a riduttore in ottone . È necessario affrontare il rischio di cadute di pressione qui. Se la rastremazione interna non è progettata correttamente, il fluido subisce un'improvvisa turbolenza. Una conicità di riduzione interna graduale mantiene la velocità del fluido, garantendo che le singole cavità dello stampo ricevano un adeguato trasferimento termico.
Criteri ingegneristici: dimensionamento, filettature e dinamica del flusso
È necessario abbinare le specifiche fisiche direttamente ai risultati del tempo di ciclo desiderati. Un sistema di raffreddamento funge da circuito idraulico. Qualsiasi difetto nelle dimensioni dei componenti riduce l'efficienza termica complessiva.
Gli standard di thread rappresentano la trappola ingegneristica più comune. Incontrerai tre standard principali negli utensili globali:
NPT (National Pipe Taper): lo standard nordamericano. Sigilla incastrando insieme i fili.
BSPT (British Standard Pipe Taper): Comune in Europa e Asia. L'angolo della filettatura differisce leggermente da NPT.
Filettature metriche: filettature parallele standardizzate che richiedono un O-ring o una rondella di tenuta.
Non forzare mai insieme thread incompatibili. Forzando un maschio NPT in una femmina BSPT si creano percorsi di perdita a spirale. Queste microperdite spruzzano acqua nebulizzata attraverso l’impianto di produzione, ponendo rischi per la sicurezza e danneggiando i sensori elettrici.
La lavorazione del foro interno influisce in modo significativo sull'efficienza del raffreddamento. Un cast scadente Il raccordo di raffreddamento dello stampo presenta bave interne e superfici ruvide. Queste imperfezioni interrompono la quantità di moto del fluido, causando turbolenza. I fori interni più lisci favoriscono il flusso laminare. Il flusso laminare garantisce un trasferimento di calore costante e prevedibile lontano dalle cavità dello stampo. È necessario dare priorità ai componenti che vantano finiture interne di alta qualità.
Gli ingegneri bilanciano costantemente lo spessore delle pareti con i vincoli di spazio libero. Le piastre dello stampo ad alta cavitazione raccolgono strettamente insieme le linee di raffreddamento. Sono necessari componenti a pareti sottili per adattarsi a questi spazi fisici ristretti. Al contrario, le pareti sottili si fratturano facilmente sotto gli effetti del colpo d'ariete. È necessario calcolare i picchi massimi di pressione del sistema e selezionare uno spessore di parete in grado di resistere a tali forze senza consumare spazio inutile sulla piastra dell'utensile.
Mitigazione dei rischi di implementazione: perdite e corrosione galvanica
I guasti sul campo raramente si verificano a causa di difetti materiali intrinseci. Sono quasi sempre il risultato di errori di installazione, scarsa manutenzione e sviste chimiche. Comprendere queste realtà previene costosi tempi di inattività.
La corrosione galvanica rappresenta una minaccia silenziosa e grave. L'accoppiamento diretto dell'ottone con una base dello stampo in alluminio crea una cella galvanica. Aggiungi un elettrolita come l'acqua di raffreddamento della fabbrica e l'alluminio inizia a corrodersi rapidamente. Alla fine vedrai gravi cavità intorno ai canali d'acqua. Per mitigare questo rischio, è necessario implementare strategie pratiche. L'uso di unioni dielettriche interrompe la conduttività elettrica tra i due metalli. In alternativa, l'aggiunta di inibitori di corrosione specializzati al refrigerante a circuito chiuso neutralizza le proprietà elettrolitiche dell'acqua.
Le migliori pratiche di sigillatura determinano se un sistema rimane asciutto. I tecnici discutono tra il nastro in PTFE e i sigillanti liquidi anaerobici. Entrambi funzionano efficacemente se applicati correttamente.
Applicazione del nastro in PTFE: avvolgere il nastro nella direzione dei fili. Usa solo due o tre strati. Il nastro in eccesso impedisce il corretto innesto della filettatura e frattura le porte femmina.
Sigillanti anaerobici: questi composti liquidi polimerizzano in assenza di ossigeno. Riempiono perfettamente gli spazi microscopici. Tuttavia, per incollarsi correttamente, richiedono filettature pulite e prive di olio.
Errori comuni: una coppia eccessiva delle filettature coniche allunga la porta femmina. Una volta deformata, la porta perderà indipendentemente dal sigillante utilizzato.
Le realtà della manutenzione richiedono la definizione di rigorosi intervalli di ispezione visiva. Chiedi alla tua squadra di cercare segni di dezincificazione. Un accumulo di polvere bianca attorno ai punti di connessione indica un'ossidazione precoce. Una distinta colorazione rosata significa che lo zinco sta fuoriuscendo dalla lega, lasciando dietro di sé rame poroso e indebolito. I componenti che presentano una tonalità rosa richiedono la sostituzione immediata prima che si verifichi uno scoppio catastrofico.
Selezione e approvvigionamento: come verificare il proprio fornitore
Passare dalla valutazione tecnica all’approvvigionamento richiede un quadro di controllo rigoroso. Non è possibile trattare questi componenti come merci generiche. Uno scarso controllo di qualità a livello di produzione minaccia direttamente i tempi di attività operativa.
Inizia con la verifica della lega. Quando provi a raccordo in ottone , richiedere sempre i rapporti di prova sui materiali (MTR). Questi documenti dimostrano che il fornitore utilizza leghe standard e affidabili come CA360 o CA377. Se la tua struttura utilizza sistemi idrici a duplice uso collegati a linee potabili, verifica la conformità a basso o nullo piombo per soddisfare gli standard normativi.
Successivamente, valutare le tolleranze di produzione. I componenti di precisione lavorati a CNC superano significativamente le alternative di fusione standard. Gli ambienti di stampaggio a iniezione generano vibrazioni intense e continue. I componenti fusi presentano tolleranze di filettatura più larghe, consentendo alle vibrazioni di sostenere le connessioni nel tempo. Le parti lavorate a CNC offrono passi di filettatura rigorosi. Si bloccano insieme saldamente, resistendo all'allentamento vibrazionale.
Infine, valutare la scalabilità della supply chain. Le configurazioni di stampi proprietari spesso richiedono requisiti di esecuzione personalizzati, come lunghezze di filettatura estese o dimensioni esagonali uniche. Il tuo fornitore deve possedere la capacità ingegneristica di fornire soluzioni personalizzate. Tuttavia, è necessaria anche la disponibilità in grandi quantità pronta all'uso. Quando una linea si interrompe alle 2:00 di domenica, puoi fare affidamento su sostituti immediatamente accessibili per ridurre al minimo i tempi di fermo macchina. Bilancia la scelta del tuo fornitore tra la sua forza ingegneristica personalizzata e la profondità delle sue scorte localizzate.
Conclusione
L'ottimizzazione delle linee di raffreddamento dello stampaggio a iniezione richiede una meticolosa selezione dei componenti. L'utilizzo dei materiali corretti, la perfetta corrispondenza degli standard di filettatura e la garanzia di fori interni lisci riducono direttamente i tempi di ciclo. Ogni miglioramento incrementale nel trasferimento di calore prolunga la durata complessiva dello stampo e produce parti di qualità superiore.
Ti consigliamo di condurre un audit tecnico completo dei tuoi attuali circuiti di raffreddamento. Identificare eventuali restrizioni di flusso, filettature non corrispondenti o segni di corrosione galvanica. Aree del documento che presentano perdite ricorrenti. Contatta un team di vendita tecnico specializzato per esaminare le tue specifiche sfide di routing. Richiedi disegni tecnici, dati sulla portata e campioni fisici da testare sulla prossima configurazione degli strumenti.
Domande frequenti
D: Posso utilizzare raccordi in plastica anziché in ottone per il raffreddamento dello stampo?
R: Generalmente lo sconsigliamo per gli stampi industriali. Le materie plastiche sono soggette a forti limitazioni di temperatura e diventano fragili nel tempo. Durante i frequenti cambi di utensile, lo stress meccanico rompe facilmente filetti e sbavature in plastica. L'ottone offre durabilità, tolleranza alla temperatura e resistenza meccanica di gran lunga superiori, necessarie per operazioni di produzione robuste.
D: Perché il portagomma in ottone perde alla base dello stampo?
R: Le perdite di solito derivano da tre problemi comuni. Innanzitutto, potresti avere una mancata corrispondenza del thread (ad esempio, forzando NPT in BSPT). In secondo luogo, una coppia eccessiva potrebbe aver incrinato o deformato la porta femmina dello stampo. Infine, le punte usurate o poco profonde non riescono a trattenere saldamente il tubo sotto pressione. Ispeziona tutte e tre le aree.
D: I raccordi in ottone sono compatibili con gli oli diatermici?
R: Sì, mostrano una buona compatibilità chimica con molti oli sintetici. Tuttavia, è necessario valutare attentamente le temperature nominali. I circuiti dell'olio ad alta temperatura spesso superano i limiti operativi sicuri delle leghe di ottone standard. Per applicazioni con olio a temperature estremamente elevate, consigliamo vivamente di specificare invece componenti in acciaio inossidabile o acciaio al carbonio.
D: Come scelgo tra un riduttore in ottone e un adattatore in ottone?
R: La scelta dipende dal tuo obiettivo strutturale. Si utilizza un riduttore appositamente per modificare la dimensione del tubo all'interno di una linea (ad esempio, scendendo da un collettore da 1 pollice a un canale da 1/2 pollice). Si utilizza un adattatore per modificare il tipo di filettatura (da NPT a BSPT) o per modificare il genere della filettatura (da maschio a femmina).