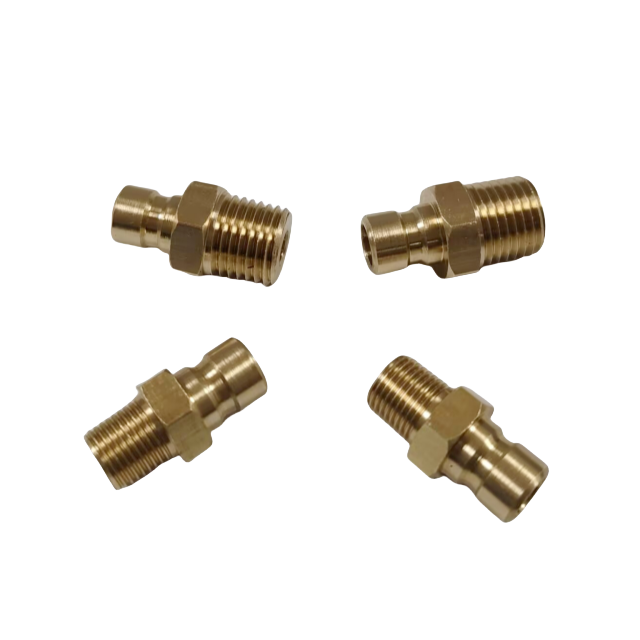
Vid formsprutning dikterar cykeltider lönsamheten. Effektiviteten hos dina formkylningslinjer styr direkt delens kvalitet och maskinens drifttid. En mindre flödesbegränsning kan orsaka katastrofala förseningar över hela produktionsgolvet. Många anläggningar förbiser de allvarliga konsekvenserna av felaktigt komponentval i dessa termiska system. När operatörer väljer fel hårdvara står du inför oplanerat underhåll på grund av läckor, ojämn kylning som orsakar heta punkter och accelererat verktygsslitage. Dessa störningar förstör produktionsscheman och skadar dyra formar.
Den här artikeln ger verktygsingenjörer och underhållschefer ett komplett ramverk för teknisk utvärdering. Du kommer att lära dig hur du väljer rätt komponenter för att optimera kylkretsar effektivt. Vi detaljerar materialgränser, trådkompatibilitet och flödesdynamik. Vår guide ger dig möjlighet att göra pålitliga hårdvaruval, förhindra läckor och påskynda formbyten.
Viktiga takeaways
En korrekt specificerad mässingskoppling balanserar termisk tolerans, kostnad och korrosionsbeständighet för standardvatten- och glykolbaserade formkylsystem.
Val av komponenter (t.ex. en hulling nippel i mässing kontra en snabbkoppling) påverkar direkt hastigheten för formbyte och tryckfallsprofiler.
Gängkompatibilitet (NPT vs. BSPT) och dämpande galvanisk korrosion är de två mest kritiska riskfaktorerna vid utbyggnad.
Leverantörsvalidering måste prioritera verifierade tryckklasser och precisionsbearbetade inre hål för att säkerställa laminärt flöde.
Varför mässing? Utvärdering av materiallivsduglighet för mögelkylning
Mässing förblir den obestridda industristandarden för verktygskylkretsar. Ingenjörer väljer det hela tiden framför plast, kolstål och rostfritt stål av mycket specifika skäl. Materialet erbjuder en unik balans mellan värmeledningsförmåga, bearbetbarhet och inneboende korrosionsbeständighet. När formsprutningsformarna cirkulerar snabbt måste de omgivande komponenterna utstå kraftiga termiska fluktuationer. Mässing drar bort värmen mer effektivt än kolstål, vilket förhindrar lokal värmeuppbyggnad nära anslutningspunkter.
Prestandaresultat beror mycket på den specifika legeringen. Kvalitetslegeringar uppvisar naturlig avzinkningsbeständighet. Denna egenskap förhindrar att metallen bryts ned när den utsätts för långvarig fukt. Dessutom ger mässing exceptionell hållbarhet under upprepad mögelbyte. Underhållsteam ansluter och kopplar ständigt från ledningar. Plastanslutningar spricker under denna mekaniska påfrestning, medan kolstål rostar. Mässing absorberar mekaniska stötar utan att spricka.
Du måste dock erkänna materiella begränsningar. Mässing misslyckas i specifika miljöer. Det visar sig olämpligt för mycket aggressiva kemiska kylmedel, sura vätskor eller slipande slam. Du bör aldrig placera den i hydraulledningar med extremt högt tryck där stål är obligatoriskt. Kemisk kompatibilitet dikterar långsiktig framgång.
Etylen/propylenglykolblandningar: Mycket kompatibla. Glykolformuleringar inkluderar vanligtvis inhibitorer som förhindrar metallnedbrytning.
RO (omvänd osmos) Vatten: Fortsätt försiktigt. Obuffrat RO-vatten attackerar aggressivt mässing och tar bort zink från matrisen. Du måste införa lämpliga buffertmedel.
Material
Värmeledningsförmåga
Korrosionsbeständighet (vatten)
Mekanisk hållbarhet
Plast (t.ex. nylon)
Dålig
Excellent
Låg (benägen att spricka)
Kolstål
Måttlig
Dålig (hög rostrisk)
Hög
Rostfritt stål
Måttlig
Excellent
Mycket hög
Mässing
Hög
Hög (legeringsberoende)
Hög
Konfigurationer för kärnformskylning (och när de ska användas)
Att kartlägga specifika komponenter till strukturella routingbehov förhindrar flaskhalsar inuti formsprutningsuppsättningen. Varje konfiguration tjänar ett distinkt mekaniskt syfte. Att välja fel geometri tvingar vätska genom ineffektiva banor, vilket i slutändan saktar ner din kylningscykel.
Flexibla linjeanslutningar
När du drar flexibla slangar till försörjningsledningar med lågt till medeltryck, behöver du säker fasthållning. A mässing slang hulling nippel tjänar just denna funktion. Den ger en tandad profil som griper tag i gummi- eller silikonslangens inre diameter. Antal hullingar och djup betyder oerhört mycket. Grunda hullingar leder till katastrofala avblåsningar vid plötsliga tryckspikar. Ange alltid djupskurna hullingar och fäst dem med industriella slangklämmor. Denna konfiguration säkerställer snabb driftsättning och enkelt linjebyte under verktygsbyten.
Gå med i kvinnliga trådar
Du stöter ofta på situationer som kräver två hongängade portar för att ansluta säkert. A sexkantsnippel i mässing löser denna strukturella utmaning. Den har hangängor i båda ändar åtskilda av en sexkantig mittsektion. Den sexkantiga mitten gör att tekniker kan applicera exakt vridmoment med en skiftnyckel. Denna design förhindrar operatörer från att greppa de gängade sektionerna direkt, vilket förvränger det inre hålet och förstör tätningen.
Standarder för överbryggningsutrustning
Globala tillverkningsgolv blandar ofta europeiska formningsmaskiner med USA-byggda verktyg. Du kan inte tvinga in metriska gängor i kejserliga standardportar. A mässingsadapter blir avgörande för övergången mellan utrustningsstandarder som inte matchar varandra. Dessa komponenter ändrar trådtyper eller kön smidigt utan att begränsa vätskemomentet. Att använda rätt övergångsstycke eliminerar risken för korsgängning av dyra formbaser.
Hantera försörjningsgrenrör
Kylningsgrenrör fördelar vatten med stor volym i mindre individuella formkanaler. För att minska rörstorleken krävs en reduktion av mässing . Du måste ta upp risken för tryckfall här. Om den inre avsmalningen inte är korrekt konstruerad upplever vätskan plötslig turbulens. En gradvis inre minskning avsmalnande bibehåller vätskehastigheten, vilket säkerställer att dina individuella formhåligheter får tillräcklig värmeöverföring.
Tekniska kriterier: Dimensionering, trådar och flödesdynamik
Du måste matcha fysiska specifikationer direkt till önskade cykeltidsresultat. Ett kylsystem fungerar som en hydraulisk krets. Eventuella brister i komponentdimensionerna försämrar den totala termiska effektiviteten.
Gängstandarder presenterar den vanligaste tekniska fällan. Du kommer att möta tre primära standarder inom globala verktyg:
NPT (National Pipe Taper): Nordamerikansk standard. Den tätar genom att kila ihop trådarna.
BSPT (British Standard Pipe Taper): Vanlig i Europa och Asien. Gängvinkeln skiljer sig något från NPT.
Metriska gängor: Standardiserade parallella gängor som kräver en O-ring eller tätningsbricka.
Tvinga aldrig ihop inkompatibla trådar. Att tvinga in en NPT-hane i en BSPT-hona skapar spiralläckagebanor. Dessa mikroläckor sprutar finfördelat vatten över produktionsgolvet, vilket utgör säkerhetsrisker och skadar elektriska sensorer.
Bearbetning av inre borrhål påverkar kylningseffektiviteten avsevärt. En dålig rollbesättning formkylningsarmatur hyser invändiga grader och grova ytor. Dessa ofullkomligheter stör vätskemomentet och orsakar turbulens. Jämnare inre hål främjar laminärt flöde. Laminärt flöde säkerställer konsekvent, förutsägbar värmeöverföring bort från formhålorna. Du måste prioritera komponenter med högkvalitativa invändiga ytbehandlingar.
Ingenjörer balanserar ständigt väggtjocklek mot frigångsbegränsningar. Högkavitationsformplattor packar kylledningar tätt ihop. Du behöver tunnväggiga komponenter för att passa dessa snäva fysiska spelrum. Omvänt spricker tunna väggar lätt under vattenhammareffekter. Du måste beräkna maximala systemtryckspikar och välja en väggtjocklek som kan motstå dessa krafter utan att förbruka onödigt utrymme på verktygsplattan.
Begränsande implementeringsrisker: Läckor och galvanisk korrosion
Fältfel inträffar sällan på grund av inneboende materialfel. De beror nästan alltid på installationsfel, dåligt underhåll och kemiska förbiser. Att förstå dessa verkligheter förhindrar kostsamma stillestånd.
Galvanisk korrosion representerar ett tyst, allvarligt hot. Att matcha mässing direkt med en aluminiumformbas skapar en galvanisk cell. Tillsätt en elektrolyt som fabrikskylvatten, och aluminiumet börjar korrodera snabbt. Du kommer så småningom att se svår gropbildning runt vattenkanalerna. För att minska denna risk måste du implementera praktiska strategier. Att använda dielektriska fackföreningar bryter den elektriska ledningsförmågan mellan de två metallerna. Alternativt, tillsats av specialiserade korrosionsinhibitorer till den slutna kylvätskan neutraliserar vattnets elektrolytiska egenskaper.
Bästa metoder för tätning avgör om ett system förblir torrt. Tekniker debatterar mellan PTFE-tejp och anaeroba flytande tätningsmedel. Båda fungerar effektivt när de appliceras på rätt sätt.
Applicering av PTFE-tejp: Linda in tejpen i trådarnas riktning. Använd endast två till tre lager. För mycket tejp förhindrar korrekt gängingrepp och bryter honportar.
Anaeroba tätningsmedel: Dessa flytande föreningar härdar i frånvaro av syre. De fyller mikroskopiska luckor perfekt. De kräver dock rena, oljefria gängor för att fästa korrekt.
Vanliga misstag: Övervridande avsmalnande gängor sträcker honporten. När den väl har deformerats kommer porten att läcka oavsett vilket tätningsmedel som används.
Underhållsverkligheten kräver att strikta visuella inspektionsintervaller upprättas. Instruera ditt team att leta efter tecken på avzinkning. En vit puderliknande ansamling runt anslutningspunkterna indikerar tidig oxidation. En distinkt rosafärgad missfärgning betyder att zink läcker ut ur legeringen och lämnar efter sig porös, försvagad koppar. Komponenter som uppvisar en rosa nyans kräver omedelbart utbyte innan en katastrofal utblåsning inträffar.
Listning och upphandling: Hur man granskar din leverantör
Att gå från teknisk utvärdering till upphandling kräver ett rigoröst revisionsramverk. Du kan inte behandla dessa komponenter som generiska varor. Dålig kvalitetskontroll på tillverkningsnivå hotar direkt din drifttid.
Börja med legeringsverifiering. När du källa en beslag i mässing , begär alltid materialtestrapporter (MTR). Dessa dokument bevisar att leverantören använder pålitliga standardlegeringar som CA360 eller CA377. Om din anläggning kör vattensystem med dubbla användningsområden som ansluter till dricksvattenledningar, verifiera överensstämmelse med låg blyhalt eller blyfri för att uppfylla regulatoriska standarder.
Utvärdera sedan tillverkningstoleranser. Precisions CNC-bearbetade komponenter håller betydligt längre än standardgjutna alternativ. Formsprutningsmiljöer genererar intensiva, kontinuerliga vibrationer. Gjutna komponenter har lösare gängtoleranser, vilket tillåter vibrationer att backa ut anslutningarna över tiden. CNC-bearbetade delar erbjuder exakta gängstigningar. De låser ihop tätt och motstår vibrationslossning.
Slutligen, utvärdera leveranskedjans skalbarhet. Proprietära forminställningar kräver ofta anpassade körningskrav, såsom utökade gänglängder eller unika sexkantstorlekar. Din leverantör måste ha den tekniska förmågan att leverera skräddarsydda lösningar. Men du behöver också bulktillgänglighet från hyllan. När en linje bryts kl. 02.00 på en söndag, litar du på omedelbart tillgängliga ersättare för att minimera maskinens stilleståndstid. Balansera ditt leverantörsval mellan deras anpassade tekniska styrka och deras lokaliserade lagerdjup.
Slutsats
Att optimera dina formsprutningskyllinjer kräver noggrant komponentval. Att använda rätt material, matcha gängstandarder perfekt och säkerställa jämna inre hål minskar direkt dina cykeltider. Varje stegvis förbättring av värmeöverföringen förlänger din totala formlivslängd och ger delar av högre kvalitet.
Vi rekommenderar att du gör en fullständig teknisk granskning av dina nuvarande kylkretsar. Identifiera eventuella flödesbegränsningar, felaktiga gängor eller tecken på galvanisk korrosion. Dokumentera områden som upplever återkommande läckor. Kontakta ett specialiserat tekniskt säljteam för att se över dina specifika routingutmaningar. Begär tekniska ritningar, flödeshastighetsdata och fysiska prover för att testa på din nästa verktygsinställning.
FAQ
F: Kan jag använda plastbeslag istället för mässing för formkylning?
S: Vi avråder i allmänhet från det för industriella formar. Plast lider av allvarliga temperaturbegränsningar och blir sköra med tiden. Vid frekventa verktygsbyten spricker mekanisk belastning lätt plasttrådar och hullingar. Mässing erbjuder oerhört överlägsen hållbarhet, temperaturtolerans och mekanisk styrka som krävs för robusta tillverkningsoperationer.
F: Varför läcker min hulling i mässingsslang vid formbasen?
S: Läckor beror vanligtvis på tre vanliga problem. För det första kan du ha en trådfelmatchning (t.ex. att tvinga in NPT till BSPT). För det andra kan övervridning ha spruckit eller deformerat formens honport. Slutligen kan slitna eller ytliga hullingar inte greppa slangen ordentligt under tryck. Inspektera alla tre områdena.
F: Är mässingsbeslag kompatibla med värmeöverföringsoljor?
S: Ja, de uppvisar god kemisk kompatibilitet med många syntetiska oljor. Du måste dock noggrant utvärdera temperaturvärdena. Oljekretsar med hög temperatur överskrider ofta de säkra driftsgränserna för standardmässingslegeringar. För oljeapplikationer med extrema höga temperaturer rekommenderar vi starkt att du specificerar komponenter av rostfritt stål eller kolstål istället.
F: Hur väljer jag mellan en mässingsreducerare och en mässingsadapter?
S: Valet beror på ditt strukturella mål. Du använder en reducering specifikt för att ändra rörstorleken inom en linje (t.ex. att gå ner från ett 1-tums grenrör till en 1/2-tums kanal). Du använder en adapter för att byta gängtyp (NPT till BSPT) eller för att ändra gängkön (hane till hona).