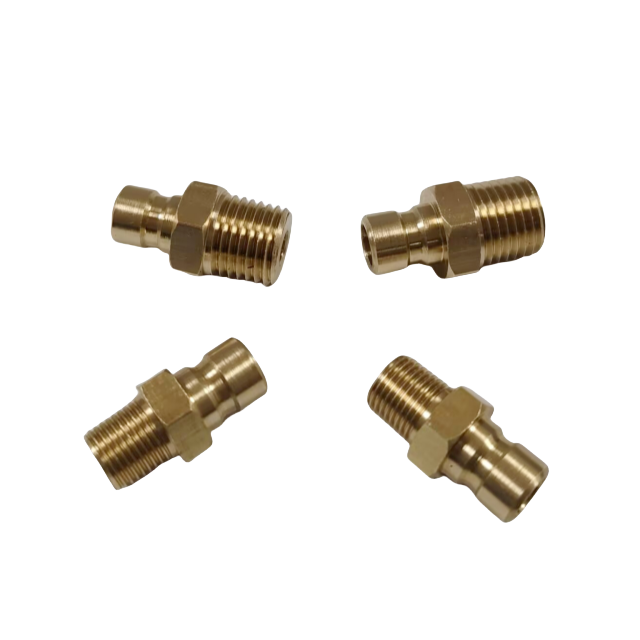
При литье под давлением продолжительность цикла определяет прибыльность. Эффективность линий охлаждения пресс-форм напрямую влияет на качество деталей и время безотказной работы оборудования. Небольшое ограничение потока может привести к катастрофическим задержкам во всем производственном цехе. Многие предприятия упускают из виду серьезные последствия неправильного выбора компонентов в этих тепловых системах. Когда операторы выбирают неправильное оборудование, вы сталкиваетесь с незапланированным обслуживанием из-за утечек, неравномерного охлаждения, вызывающего перегревы, и ускоренного износа инструмента. Эти сбои нарушают производственные графики и повреждают дорогие формы.
Эта статья предоставляет инженерам по оснастке и менеджерам по техническому обслуживанию полную структуру технической оценки. Вы узнаете, как правильно выбирать компоненты для эффективной оптимизации контуров охлаждения. Мы подробно описываем пределы материалов, совместимость резьб и динамику потока. Наше руководство поможет вам сделать надежный выбор оборудования, предотвратить утечки и ускорить замену пресс-форм.
Ключевые выводы
Правильно подобранный латунный фитинг обеспечивает баланс между термической устойчивостью, стоимостью и коррозионной стойкостью для стандартных систем охлаждения пресс-форм на основе воды и гликоля.
Выбор компонентов (например, ниппель с латунным шлангом или быстроразъемное соединение) напрямую влияет на скорость смены формы и профили падения давления.
Совместимость резьб (NPT и BSPT) и снижение гальванической коррозии являются двумя наиболее важными факторами риска при развертывании.
При проверке поставщика приоритет должен быть отдан проверенным номинальным давлениям и прецизионно обработанным внутренним отверстиям для обеспечения ламинарного потока.
Почему Латунь? Оценка пригодности материала для охлаждения пресс-формы
Латунь остается бесспорным отраслевым стандартом для контуров охлаждения инструментов. Инженеры постоянно предпочитают его пластику, углеродистой стали и нержавеющей стали по вполне конкретным причинам. Материал предлагает уникальный баланс теплопроводности, обрабатываемости и коррозионной стойкости. Когда литьевые формы работают быстро, окружающие компоненты должны выдерживать серьезные температурные колебания. Латунь отводит тепло более эффективно, чем углеродистая сталь, предотвращая локальное накопление тепла вблизи точек соединения.
Результаты производительности во многом зависят от конкретного сплава. Качественные сплавы демонстрируют естественную стойкость к обесцинкованию. Это свойство предотвращает разрушение металла при длительном воздействии влаги. Кроме того, латунь обеспечивает исключительную долговечность при повторяющихся нагрузках при смене формы. Бригады технического обслуживания постоянно подключают и отключают линии. Пластиковые соединения под действием этого механического воздействия трескаются, а углеродистая сталь ржавеет. Латунь поглощает механические удары, не разрушаясь.
Однако вы должны признать материальные ограничения. Латунь выходит из строя в определенных условиях. Оно оказывается непригодным для высокоагрессивных химических охлаждающих жидкостей, кислых жидкостей или абразивных суспензий. Никогда не следует использовать его в гидравлических линиях с очень высоким давлением, где использование стали является обязательным. Химическая совместимость диктует долгосрочный успех.
Смеси этилен/пропиленгликоля: Высокая совместимость. Составы гликолей обычно включают ингибиторы, предотвращающие деградацию металлов.
RO (обратный осмос) Вода: Действуйте осторожно. Небуферизованная вода обратного осмоса агрессивно воздействует на латунь, вымывая цинк из матрицы. Вы должны ввести соответствующие буферные агенты.
Материал
Теплопроводность
Коррозионная стойкость (вода)
Механическая долговечность
Пластмассы (например, нейлон)
Бедный
Отличный
Низкий (Склонен к растрескиванию)
Углеродистая сталь
Умеренный
Плохо (высокий риск ржавчины)
Высокий
Нержавеющая сталь
Умеренный
Отличный
Очень высокий
Латунь
Высокий
Высокий (зависит от сплава)
Высокий
Конфигурации фитингов для охлаждения пресс-формы (и когда их использовать)
Сопоставление конкретных компонентов с потребностями структурной маршрутизации предотвращает возникновение узких мест внутри установки литья под давлением. Каждая конфигурация служит определенной механической цели. Выбор неправильной геометрии заставляет жидкость течь по неэффективным путям, что в конечном итоге замедляет цикл охлаждения.
Гибкие линейные соединения
При прокладке гибких шлангов к линиям подачи низкого и среднего давления необходима надежная фиксация. А ниппель с латунным шлангом выполняет именно эту функцию. Он обеспечивает зубчатый профиль, захватывающий внутренний диаметр резиновой или силиконовой трубки. Количество и глубина зазубрин имеют огромное значение. Мелкие зазубрины приводят к катастрофическим выбросам во время резких скачков давления. Всегда выбирайте зазубрины с глубокими вырезами и закрепляйте их промышленными хомутами. Такая конфигурация обеспечивает быстрое развертывание и легкую замену линии при смене инструмента.
Объединение женских тем
Вы часто сталкиваетесь с ситуациями, требующими безопасного подключения двух портов с внутренней резьбой. А латунный шестигранный ниппель решает эту структурную проблему. Он имеет наружную резьбу на обоих концах, разделенную шестиугольной центральной частью. Шестигранный центр позволяет техническим специалистам применять точный крутящий момент с помощью гаечного ключа. Такая конструкция не позволяет операторам напрямую захватывать резьбовые части, что деформирует внутреннее отверстие и разрушает уплотнение.
Стандарты мостового оборудования
Производственные предприятия по всему миру часто используют европейские формовочные машины с инструментами американского производства. Вы не можете вставить метрическую резьбу в стандартные британские порты. А латунный переходник становится необходимым для перехода от несоответствующих стандартов оборудования. Эти компоненты плавно меняют тип или пол резьбы, не ограничивая скорость жидкости. Использование правильного переходника исключает риск перерезания резьбы в дорогостоящих основах пресс-форм.
Управление коллекторами поставок
Охлаждающие коллекторы распределяют большой объем воды по меньшим отдельным каналам формы. Уменьшение размера трубы требует латунный переходник . Здесь необходимо учитывать риск перепадов давления. Если внутренний конус спроектирован неправильно, жидкость испытывает внезапную турбулентность. Постепенное внутреннее уменьшение конуса поддерживает скорость жидкости, обеспечивая адекватную теплопередачу в отдельных полостях пресс-формы.
Инженерные критерии: размеры, резьба и динамика потока
Вы должны напрямую сопоставить физические характеристики с желаемыми результатами времени цикла. Система охлаждения действует как гидравлический контур. Любая ошибка в размерах компонента снижает общий тепловой КПД.
Стандарты резьбы представляют собой наиболее распространенную инженерную ловушку. Вы встретите три основных стандарта глобального инструментария:
NPT (Национальный трубный конус): Североамериканский стандарт. Он герметизирует, скрепляя нити вместе.
BSPT (Британский стандартный трубный конус): распространен в Европе и Азии. Угол резьбы немного отличается от NPT.
Метрическая резьба: стандартизированная параллельная резьба, требующая уплотнительного кольца или уплотнительной шайбы.
Никогда не соединяйте несовместимые потоки вместе. Введение наружной резьбы NPT во внутреннюю часть BSPT создает спиральные пути утечки. Эти микроутечки разбрызгивают распыленную воду по производственному цеху, создавая угрозу безопасности и повреждая электрические датчики.
Обработка внутреннего отверстия существенно влияет на эффективность охлаждения. Плохо подобран актерский состав Фитинг охлаждения пресс-формы имеет внутренние заусенцы и шероховатую поверхность. Эти несовершенства нарушают импульс жидкости, вызывая турбулентность. Более гладкие внутренние отверстия способствуют ламинарному потоку. Ламинарный поток обеспечивает последовательную и предсказуемую передачу тепла от полостей формы. Вы должны отдавать предпочтение компонентам с высококачественной внутренней отделкой.
Инженеры постоянно балансируют толщину стенок с ограничениями по зазорам. Пластины пресс-формы с высокой кавитацией плотно соединяют линии охлаждения. Вам нужны тонкостенные компоненты, чтобы соответствовать этим узким физическим зазорам. И наоборот, тонкие стенки легко разрушаются под действием гидроудара. Вы должны рассчитать максимальные скачки давления в системе и выбрать толщину стенки, способную выдержать эти силы, не занимая ненужного места на инструментальной пластине.
Снижение рисков внедрения: утечки и гальваническая коррозия
Отказы в эксплуатации редко случаются из-за присущих дефектов материала. Они почти всегда возникают в результате ошибок при установке, плохого обслуживания и недосмотра химических веществ. Понимание этих реалий предотвращает дорогостоящие простои.
Гальваническая коррозия представляет собой скрытую и серьезную угрозу. Соединение латуни непосредственно с алюминиевой основой формы создает гальванический элемент. Добавьте электролит, например, заводскую охлаждающую воду, и алюминий начнет быстро корродировать. В конечном итоге вы увидите серьезные ямки вокруг водных каналов. Чтобы снизить этот риск, вы должны реализовать практические стратегии. Использование диэлектрических соединений нарушает электропроводность между двумя металлами. Альтернативно, добавление специализированных ингибиторов коррозии в охлаждающую жидкость замкнутого цикла нейтрализует электролитические свойства воды.
Передовые методы герметизации определяют, останется ли система сухой. Технические специалисты спорят между лентой из ПТФЭ и анаэробными жидкими герметиками. Оба работают эффективно при правильном применении.
Нанесение ленты из ПТФЭ: намотайте ленту в направлении резьбы. Используйте только два-три слоя. Избыток ленты препятствует правильному зацеплению резьбы и разрушает внутренние порты.
Анаэробные герметики: эти жидкие соединения затвердевают в отсутствие кислорода. Они прекрасно заполняют микроскопические щели. Однако для правильного соединения им требуются чистые, обезжиренные нити.
Распространенные ошибки: Чрезмерная затяжка конической резьбы растягивает внутренний порт. После деформации порт будет протекать независимо от используемого герметика.
Реалии технического обслуживания требуют установления строгих интервалов визуального осмотра. Поручите своей команде искать признаки обесцинкификации. Белый порошкообразный налет вокруг мест соединения указывает на раннее окисление. Отчетливое розоватое изменение цвета означает, что цинк выщелачивается из сплава, оставляя после себя пористую, ослабленную медь. Компоненты, имеющие розовый оттенок, требуют немедленной замены, прежде чем произойдет катастрофический выброс.
Составление шорт-листа и закупки: как провести аудит вашего поставщика
Переход от технической оценки к закупкам требует строгой системы аудита. Вы не можете относиться к этим компонентам как к универсальным товарам. Плохой контроль качества на уровне производства напрямую угрожает бесперебойной работе вашего оборудования.
Начните с проверки сплава. Когда вы получаете латунный фитинг , всегда запрашивайте отчеты об испытаниях материалов (MTR). Эти документы доказывают, что поставщик использует стандартные надежные сплавы, такие как CA360 или CA377. Если на вашем предприятии используются системы водоснабжения двойного назначения, подключаемые к линиям питьевого водоснабжения, убедитесь, что они соответствуют требованиям с низким содержанием или отсутствием свинца и соответствуют нормативным стандартам.
Далее оцените производственные допуски. Прецизионные детали, изготовленные на станках с ЧПУ, значительно превосходят стандартные литые альтернативы. Среда литья под давлением генерирует интенсивную, непрерывную вибрацию. Литые компоненты имеют меньшие допуски на резьбу, что позволяет вибрации со временем ослаблять соединения. Детали, обработанные на станках с ЧПУ, обеспечивают точный шаг резьбы. Они плотно сцепляются друг с другом, препятствуя вибрационному расшатыванию.
Наконец, оцените масштабируемость цепочки поставок. Запатентованные настройки пресс-форм часто требуют индивидуальных требований к запуску, таких как увеличенная длина резьбы или уникальные размеры шестигранников. Ваш поставщик должен обладать инженерными возможностями для предоставления индивидуальных решений. Однако вам также потребуется наличие готовых оптовых партий. Когда линия рвется в 2:00 ночи в воскресенье, вы полагаетесь на немедленную доступность замены, чтобы свести к минимуму время простоя машины. Сбалансируйте свой выбор поставщика между его индивидуальным инженерным потенциалом и объемом локализованных запасов.
Заключение
Оптимизация линий охлаждения для литья под давлением требует тщательного выбора компонентов. Использование правильных материалов, идеальное соответствие стандартам резьбы и обеспечение гладких внутренних отверстий напрямую сокращают время цикла. Каждое постепенное улучшение теплопередачи продлевает общий срок службы пресс-формы и позволяет получать детали более высокого качества.
Мы рекомендуем провести полный технический аудит ваших действующих контуров охлаждения. Определите любые ограничения потока, несоответствующую резьбу или признаки гальванической коррозии. Документируйте области, в которых возникают повторяющиеся утечки. Свяжитесь со специализированной командой инженеров по продажам, чтобы обсудить конкретные проблемы маршрутизации. Запросите технические чертежи, данные о расходе и физические образцы для тестирования при следующей настройке инструмента.
Часто задаваемые вопросы
Вопрос: Могу ли я использовать пластиковые фитинги вместо латунных для охлаждения формы?
О: Обычно мы не советуем использовать это для промышленных форм. Пластмассы страдают от серьезных температурных ограничений и со временем становятся хрупкими. При частой смене инструмента механическое воздействие легко растрескивает пластиковую резьбу и заусеницы. Латунь обладает превосходной долговечностью, температурной устойчивостью и механической прочностью, необходимой для надежного производства.
Вопрос: Почему мой латунный наконечник шланга протекает у основания формы?
Ответ: Утечки обычно возникают из-за трех распространенных проблем. Во-первых, у вас может возникнуть несоответствие потоков (например, принудительное использование NPT в BSPT). Во-вторых, чрезмерная затяжка могла привести к растрескиванию или деформации гнездового порта формы. Наконец, изношенные или мелкие зазубрины не могут надежно удерживать шланг под давлением. Осмотрите все три области.
Вопрос: Совместимы ли латунные фитинги с маслами-теплоносителями?
О: Да, они обладают хорошей химической совместимостью со многими синтетическими маслами. Однако необходимо внимательно оценивать температурные показатели. Высокотемпературные масляные контуры часто превышают безопасные эксплуатационные пределы стандартных латунных сплавов. Для применения в условиях экстремально высоких температур мы настоятельно рекомендуем вместо этого использовать компоненты из нержавеющей или углеродистой стали.
Вопрос: Как мне выбрать между латунным переходником и латунным переходником?
Ответ: Выбор зависит от вашей структурной цели. Переходник используется специально для изменения размера трубы внутри линии (например, переход от 1-дюймового коллектора к каналу 1/2 дюйма). Вы используете адаптер для изменения типа резьбы (NPT на BSPT) или для изменения пола резьбы (с наружной на внутреннюю).