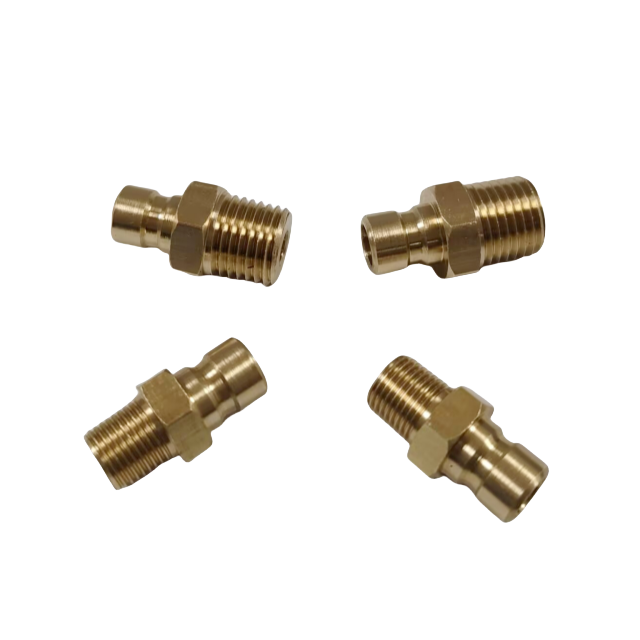
射出成形では、サイクル時間が収益性を左右します。金型冷却ラインの効率は、部品の品質と機械の稼働時間を直接制御します。わずかな流量の制限により、生産フロア全体に壊滅的な遅延が発生する可能性があります。多くの施設は、これらの熱システムにおける不適切なコンポーネントの選択による重大な結果を見逃しています。オペレーターが間違ったハードウェアを選択すると、漏れ、不均一な冷却によるホットスポットの発生、工具の摩耗の加速などによる計画外のメンテナンスに直面することになります。こうした中断により、生産スケジュールが破壊され、高価な金型が損傷します。
この記事では、ツーリング エンジニアとメンテナンス マネージャーに完全な技術評価フレームワークを提供します。冷却回路を効果的に最適化するために適切なコンポーネントを選択する方法を学びます。材料の制限、糸の互換性、流れのダイナミクスについて詳しく説明します。当社のガイドは、信頼性の高いハードウェアの選択、漏れの防止、金型の切り替えの迅速化を支援します。
重要なポイント
適切に指定された 真鍮製継手は、 標準的な水およびグリコールベースの金型冷却システムの熱耐性、コスト、耐食性のバランスをとります。
コンポーネントの選択 ( 真鍮ホースバーブニップル とクイックディスコネクトなど) は、金型の切り替え速度と圧力降下プロファイルに直接影響します。
ねじの互換性 (NPT 対 BSPT) と電気腐食の軽減は、導入における 2 つの最も重要なリスク要因です。
サプライヤーの検証では、層流を確保するために検証済みの圧力定格と精密機械加工された内部ボアを優先する必要があります。
なぜ真鍮なのか?金型冷却における材料の実行可能性の評価
真鍮は、ツーリング冷却回路の業界標準として依然として議論の余地がありません。エンジニアは、非常に具体的な理由から、プラスチック、炭素鋼、ステンレス鋼よりもこれを選択し続けています。この材料は、熱伝導率、機械加工性、固有の耐食性の独自のバランスを備えています。射出成形金型のサイクルが速い場合、周囲のコンポーネントは激しい熱変動に耐える必要があります。真鍮は炭素鋼よりも効率的に熱を逃がし、接続点付近の局所的な熱の蓄積を防ぎます。
パフォーマンスの結果は、特定の合金に大きく依存します。高品質の合金は自然な耐脱亜鉛性を示します。この特性により、湿気に長時間さらされたときの金属の劣化が防止されます。さらに、真鍮は、繰り返しの金型交換ストレスに対して優れた耐久性を発揮します。保守チームは常に回線の接続と切断を行っています。プラスチック接続はこの機械的ストレスで亀裂が入りますが、炭素鋼は錆びます。真鍮は破損することなく機械的衝撃を吸収します。
ただし、重要な制限があることを認識する必要があります。 Brass は特定の環境で失敗します。非常に攻撃性の高い化学冷却剤、酸性流体、研磨スラリーには適さないことがわかっています。鋼鉄が必須の超高圧油圧ラインには決して導入しないでください。化学的適合性が長期的な成功を左右します。
冷却剤の適合性を評価してみましょう。
市水: 相性抜群。自然に形成される酸化層が内部表面を保護します。
エチレン/プロピレングリコール混合物: 高い相溶性。グリコール配合物には通常、金属の劣化を防ぐ阻害剤が含まれています。
RO (逆浸透) 水: 慎重に作業を進めてください。緩衝されていない RO 水は真鍮を積極的に攻撃し、母材から亜鉛を剥離します。適切な緩衝剤を導入する必要があります。
材料 |
熱伝導率 |
耐食性(水) |
機械的耐久性 |
プラスチック(ナイロンなど) |
貧しい |
素晴らしい |
低い(ひび割れしやすい) |
炭素鋼 |
適度 |
悪い(錆びる危険性が高い) |
高い |
ステンレス鋼 |
適度 |
素晴らしい |
非常に高い |
真鍮 |
高い |
高 (合金に依存) |
高い |
コア金型冷却継手の構成 (およびそれらをいつ展開するか)
特定のコンポーネントを構造ルーティングのニーズにマッピングすることで、射出成形セットアップ内のボトルネックを防ぎます。それぞれの構成は、異なる機械的目的を果たします。間違った形状を選択すると、流体が非効率な経路を通過することになり、最終的には冷却サイクルが遅くなります。
柔軟な回線接続
フレキシブル ホースを低圧から中圧の供給ラインに配線する場合は、確実な保持が必要です。あ 真鍮のホースバーブニップルは まさにこの機能を果たします。ゴムまたはシリコンチューブの内径をグリップする鋸歯状のプロファイルを提供します。バーブの数と深さは非常に重要です。浅い返しは、急激な圧力上昇時に壊滅的な吹き飛ばしを引き起こします。必ず深切りバーブを指定し、工業用ホース クランプで固定してください。この構成により、迅速な展開とツール交換時のライン交換が容易になります。
めねじの接合
2 つのメスネジポートを安全に接続する必要がある状況が頻繁に発生します。あ 真鍮製六角ニップルは、 この構造上の課題を解決します。両端の雄ネジが六角形の中央部分で区切られています。六角センターにより、技術者はレンチを使用して正確なトルクを適用できます。この設計により、オペレータがネジ部分を直接握ることがなくなり、内部ボアが歪み、シールが損なわれます。
ブリッジ機器規格
世界の製造現場では、ヨーロッパの成形機と米国製の工具が頻繁に混在しています。メートルねじを標準の帝国ポートに強制的に挿入することはできません。あ 真鍮製アダプターは、 一致しない機器規格間を移行する場合に不可欠になります。これらのコンポーネントは、流体の勢いを制限することなく、糸の種類や性別をスムーズに変更します。適切な移行ピースを使用すると、高価なモールド ベースが交差してねじ込まれるリスクがなくなります。
供給マニホールドの管理
冷却マニホールドは、大量の水をより小さな個々の金型チャネルに分配します。パイプのサイズを小さくするには、 真鍮製減速機。ここでは圧力低下のリスクに対処する必要があります。内部テーパーが適切に設計されていない場合、流体は突然の乱流に見舞われます。緩やかな内部縮小テーパーにより流体速度が維持され、個々の金型キャビティが適切な熱伝達を受けることが保証されます。
エンジニアリング基準: サイズ、ねじ山、および流れ力学
物理的な仕様を、希望するサイクルタイムの結果に直接一致させる必要があります。冷却システムは油圧回路として機能します。コンポーネントの寸法に欠陥があると、全体の熱効率が低下します。
ねじ規格には、最も一般的なエンジニアリング上の罠があります。グローバル ツールでは、次の 3 つの主要な標準に遭遇します。
NPT (National Pipe Taper): 北米の規格。ねじ山を噛み合わせることでシールします。
BSPT (英国標準パイプテーパー): ヨーロッパとアジアで一般的。 NPTとはネジの角度が若干異なります。
メートルねじ: O リングまたはシールワッシャーを必要とする標準化された平行ねじ。
互換性のないスレッドを強制的に結合しないでください。 NPT オスを BSPT メスに強制的に挿入すると、らせん状のリーク パスが作成されます。これらのマイクロリークは霧化した水を生産フロア全体に噴霧し、安全上の問題を引き起こしたり、電気センサーに損傷を与えたりします。
内部ボアの加工は冷却効率に大きな影響を与えます。下手なキャスト 金型冷却フィッティング には内部バリや粗い表面が存在します。これらの不完全さは流体の運動量を乱し、乱流を引き起こします。より滑らかな内部ボアにより層流が促進されます。層流により、金型キャビティからの熱伝達が一貫して予測可能になります。高品質の内部仕上げを誇るコンポーネントを優先する必要があります。
エンジニアは常に壁の厚さとクリアランスの制約のバランスをとります。高キャビテーションのモールド プレートは、冷却ラインをしっかりとまとめます。このような狭い物理的クリアランスに適合するには、薄肉のコンポーネントが必要です。逆に、薄い壁はウォーターハンマー効果により簡単に破壊されます。システムの最大圧力スパイクを計算し、ツール プレート上の不必要なスペースを消費せずにそれらの力に耐えられる壁厚を選択する必要があります。
導入リスクの軽減: 漏れと電気腐食
固有の材料欠陥が原因で現場で障害が発生することはほとんどありません。これらは、ほとんどの場合、設置ミス、不十分なメンテナンス、化学物質の見落としが原因で発生します。これらの現実を理解することで、コストのかかるダウンタイムを回避できます。
ガルバニック腐食は、静かな深刻な脅威を表します。真鍮をアルミニウムのモールドベースに直接接合すると、ガルバニ電池が作成されます。工場の冷却水などの電解質を加えると、アルミニウムは急速に腐食し始めます。最終的には、水路の周りにひどい穴あきが見られるようになります。このリスクを軽減するには、実践的な戦略を実装する必要があります。誘電体結合を使用すると、2 つの金属間の導電性が失われます。あるいは、特殊な腐食防止剤を閉ループ冷却剤に添加すると、水の電解特性が中和されます。
シーリングのベスト プラクティスは、システムが乾燥したままであるかどうかを決定します。技術者は PTFE テープと嫌気性液体シーラントのどちらを使用するかについて議論します。どちらも正しく適用すると効果的に機能します。
PTFEテープの貼り方: テープをネジ方向に巻き付けます。使用するレイヤーは 2 ~ 3 つだけです。テープが過剰になると、ネジの適切な係合が妨げられ、メスポートが破損します。
嫌気性シーラント: これらの液体化合物は酸素の不在下で硬化します。微細な隙間を完璧に埋めます。ただし、正しく接着するには、清潔で油のないねじ山が必要です。
よくある間違い: テーパーねじを締めすぎると、メスポートが伸びてしまいます。ポートが変形すると、使用したシーラントに関係なく漏れが発生します。
メンテナンスの現実には、厳密な目視検査間隔を確立する必要があります。チームに脱亜鉛の兆候を探すよう指示してください。接続ポイントの周囲に白い粉状の蓄積がある場合は、酸化が早いことを示します。はっきりとしたピンク色がかった変色は、亜鉛が合金から浸出し、多孔質で弱くなった銅が残っていることを意味します。ピンク色を呈するコンポーネントは、致命的なパンクが発生する前に直ちに交換する必要があります。
候補者リストと調達: サプライヤーを監査する方法
技術評価から調達に移行するには、厳格な監査フレームワークが必要です。これらのコンポーネントを一般商品として扱うことはできません。製造レベルでの品質管理が不十分だと、運用の稼働時間が直接脅かされます。
まずは合金の検証から始めます。あなたがソースを調達するとき、 真鍮製の継手については、必ず材料試験レポート (MTR) を要求してください。これらの文書は、サプライヤーが CA360 や CA377 などの標準的で信頼性の高い合金を使用していることを証明します。施設が飲料水ラインに接続する両用水システムを運用している場合は、規制基準を満たすために低鉛または無鉛のコンプライアンスを確認してください。
次に、製造公差を評価します。精密 CNC 加工コンポーネントは、標準の鋳造コンポーネントよりも大幅に長持ちします。射出成形環境では、激しい継続的な振動が発生します。鋳造コンポーネントはねじ公差が緩いため、時間の経過とともに振動により接続が外れる可能性があります。 CNC 加工された部品は正確なネジピッチを提供します。それらはしっかりとロックされ、振動による緩みに耐えます。
最後に、サプライ チェーンのスケーラビリティを評価します。独自の金型セットアップでは、多くの場合、ねじの長さの延長や独自の六角サイズなど、カスタムの実行要件が必要になります。サプライヤーはカスタム ソリューションを提供するためのエンジニアリング能力を備えている必要があります。ただし、既製の大量の在庫も必要です。日曜日の午前 2 時に回線が切断された場合、マシンのダウンタイムを最小限に抑えるために、すぐにアクセスできる代替品に頼ることになります。サプライヤーの選択は、カスタムエンジニアリングの強みと現地の在庫深さの間でバランスをとって選択してください。
結論
射出成形冷却ラインを最適化するには、コンポーネントを慎重に選択する必要があります。適切な材料を採用し、ねじ規格に完全に適合させ、滑らかな内部ボアを確保することで、サイクル タイムが直接短縮されます。熱伝達が段階的に改善されるたびに、金型全体の寿命が延び、より高品質の部品が得られます。
現在の冷却回路の完全な技術監査を実施することをお勧めします。流量制限、ねじ山の不一致、または電気腐食の兆候を特定します。繰り返し漏れが発生している領域を文書化します。特定の配線の課題を確認するには、専門のエンジニアリング営業チームにお問い合わせください。次の工具セットアップでテストするための技術図面、流量データ、物理サンプルをリクエストしてください。
よくある質問
Q: 金型の冷却に真鍮の代わりにプラスチック製のフィッティングを使用できますか?
A: 工業用金型には通常、使用しないことをお勧めします。プラスチックは厳しい温度制限を受け、時間の経過とともに脆くなります。工具を頻繁に交換すると、機械的ストレスによりプラスチックのネジ山やバーブに亀裂が入りやすくなります。真鍮は、堅牢な製造作業に必要な非常に優れた耐久性、温度耐性、機械的強度を備えています。
Q: 真鍮のホースバーブから金型ベースで漏れが発生するのはなぜですか?
A: リークは通常、3 つの一般的な問題から発生します。まず、スレッドの不一致が考えられます (NPT を BSPT に強制するなど)。第二に、過剰なトルクにより、金型の雌ポートに亀裂が入ったり、変形したりした可能性があります。最後に、摩耗したバーブや浅いバーブは、圧力下でホースをしっかりと掴むことができません。 3 つの領域すべてを検査します。
Q: 真鍮の継手は熱媒油と互換性がありますか?
A: はい、多くの合成油と良好な化学的適合性を示します。ただし、温度定格を慎重に評価する必要があります。高温のオイル回路は、標準的な黄銅合金の安全な動作限界を超えることがよくあります。極度の高温のオイル用途では、代わりにステンレス鋼または炭素鋼コンポーネントを指定することを強くお勧めします。
Q: 真鍮製レデューサーと真鍮製アダプターのどちらを選択すればよいですか?
A: 選択は構造上の目的によって異なります。レデューサは、特にライン内のパイプ サイズを変更するために使用します (たとえば、1 インチのマニホールドから 1/2 インチのチャネルにステップダウンするなど)。アダプタを使用して、ネジの種類を変更したり (NPT から BSPT)、ネジの性別を変更したり (オスからメス) します。