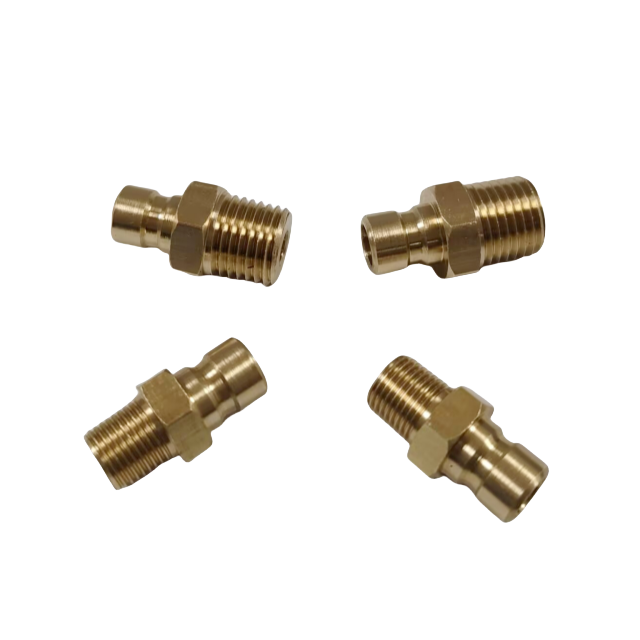
У литві під тиском тривалість циклу визначає прибутковість. Ефективність ваших ліній охолодження прес-форм безпосередньо контролює якість деталей і час безвідмовної роботи машини. Незначне обмеження потоку може спричинити катастрофічні затримки на всьому виробництві. Багато установ не помічають серйозних наслідків неправильного вибору компонентів у цих теплових системах. Коли оператори вибирають неправильне обладнання, ви стикаєтеся з незапланованим обслуговуванням через витоки, нерівномірне охолодження, що спричиняє гарячі точки, і прискорений знос інструменту. Ці збої руйнують виробничі графіки та пошкоджують дорогі форми.
Ця стаття надає інженерам-інструментам і менеджерам з обслуговування повну структуру технічної оцінки. Ви дізнаєтеся, як вибрати правильні компоненти для ефективної оптимізації контурів охолодження. Ми детально описуємо обмеження щодо матеріалів, сумісність потоків і динаміку потоку. Наш посібник допоможе вам зробити надійний вибір апаратного забезпечення, запобігти витокам і прискорити зміну форми.
Ключові висновки
Правильно підібраний латунний фітинг збалансовує термостійкість, вартість і стійкість до корозії для стандартних систем охолодження форм на основі води та гліколю.
Вибір компонента (наприклад, латунний ніпель шланга чи швидкороз'ємний ніпель) безпосередньо впливає на швидкість зміни форми та профілі падіння тиску.
Сумісність різьби (NPT проти BSPT) і пом’якшення гальванічної корозії є двома найважливішими факторами ризику при розгортанні.
Перевірка постачальника повинна надавати пріоритет перевіреним номіналам тиску та прецизійно обробленим внутрішнім отворам для забезпечення ламінарного потоку.
Чому Брас? Оцінка життєздатності матеріалу для охолодження форми
Латунь залишається беззаперечним промисловим стандартом для контурів охолодження. Інженери постійно обирають його замість пластику, вуглецевої сталі та нержавіючої сталі з дуже конкретних причин. Матеріал пропонує унікальний баланс теплопровідності, оброблюваності та властивої стійкості до корозії. Коли прес-форми швидко циклюють, навколишні компоненти повинні витримувати значні температурні коливання. Латунь відводить тепло ефективніше, ніж вуглецева сталь, запобігаючи локальному накопиченню тепла поблизу точок з’єднання.
Результати продуктивності значною мірою залежать від конкретного сплаву. Якісні сплави демонструють природну стійкість до знецинкування. Ця властивість запобігає руйнуванню металу при тривалому впливі вологи. Крім того, латунь забезпечує виняткову довговічність під час повторюваних змін форми. Ремонтні бригади постійно підключають і відключають лінії. Пластикові з'єднання тріскаються під дією механічного впливу, а вуглецева сталь іржавіє. Латунь поглинає механічні удари, не руйнуючись.
Однак ви повинні визнати матеріальні обмеження. Латунь виходить з ладу в певних середовищах. Він не підходить для високоагресивних хімічних охолоджувачів, кислотних рідин або абразивних суспензій. Ви ніколи не повинні використовувати його в гідравлічних лініях надзвичайно високого тиску, де сталь є обов’язковою. Хімічна сумісність визначає довгостроковий успіх.
Оцінимо сумісність теплоносія:
Міська вода: відмінна сумісність. Природні оксидні шари захищають внутрішні поверхні.
Суміші етилену/пропіленгліколю: висока сумісність. Склади гліколю зазвичай включають інгібітори, що запобігають деградації металу.
RO (зворотний осмос) Вода: Дійте обережно. Небуферизована RO вода агресивно атакує латунь, видаляючи цинк з матриці. Ви повинні ввести відповідні буферні агенти.
матеріал
Теплопровідність
Стійкість до корозії (вода)
Механічна міцність
Пластмаси (наприклад, нейлон)
Бідний
Чудово
Низький (схильний до розтріскування)
Вуглецева сталь
Помірний
Погано (високий ризик іржі)
Високий
Нержавіюча сталь
Помірний
Чудово
Дуже висока
Латунь
Високий
Високий (залежно від сплаву)
Високий
Конфігурації фітингів охолодження прес-форми (і коли їх розгортати)
Зіставлення конкретних компонентів з потребами структурної траси запобігає вузьким місцям усередині установки лиття під тиском. Кожна конфігурація виконує певну механічну мету. Вибір неправильної геометрії змушує рідину проходити через неефективні шляхи, що зрештою сповільнює ваш цикл охолодження.
Гнучкі підключення ліній
При прокладанні гнучких шлангів до ліній подачі низького та середнього тиску необхідно надійне кріплення. А латунний шланговий ніпель виконує саме цю функцію. Він забезпечує зубчастий профіль, що захоплює внутрішній діаметр гумової або силіконової трубки. Кількість зубців і глибина мають величезне значення. Неглибокі зубці призводять до катастрофічних проривів під час різких стрибків тиску. Завжди вказуйте глибоко нарізані зубці та закріплюйте їх за допомогою промислових шлангових хомутів. Така конфігурація забезпечує швидке розгортання та легку заміну лінії під час зміни інструменту.
Приєднання жіночих потоків
Ви часто стикаєтесь із ситуаціями, коли для безпечного підключення потрібні два порти з внутрішньою різьбою. А латунний шестигранний ніпель вирішує цю структурну проблему. Він має зовнішню різьбу на обох кінцях, розділених шестикутною центральною секцією. Шестигранний центр дозволяє технікам застосовувати точний крутний момент за допомогою гайкового ключа. Така конструкція не дозволяє операторам безпосередньо захоплювати різьбові секції, що спотворює внутрішній отвір і руйнує ущільнення.
Стандарти мостового обладнання
Глобальні виробничі підприємства часто поєднують європейські формувальні машини з інструментами, виготовленими в США. Ви не можете вставити метричну різьбу в стандартні імперські отвори. А латунний адаптер стає необхідним для переходу між невідповідними стандартами обладнання. Ці компоненти плавно змінюють типи або статі ниток, не обмежуючи імпульс рідини. Використання правильної перехідної деталі усуває ризик поперечного різьблення дорогих основ форм.
Управління колекторами подачі
Колектори охолодження розподіляють велику кількість води в менші окремі канали форми. Зменшення розміру труби вимагає a латунний редуктор . Тут необхідно звернути увагу на ризик перепадів тиску. Якщо внутрішня конусність сконструйована неправильно, рідина відчуває раптову турбулентність. Поступова внутрішня конусність звуження підтримує швидкість рідини, забезпечуючи адекватну передачу тепла в окремі порожнини форми.
Інженерні критерії: розмір, потоки та динаміка потоку
Ви повинні узгодити фізичні характеристики безпосередньо з бажаними результатами циклу. Система охолодження діє як гідравлічний контур. Будь-який недолік у розмірах компонентів погіршує загальну теплову ефективність.
Стандарти потоків являють собою найпоширенішу інженерну пастку. Ви зіткнетеся з трьома основними стандартами глобального інструментарію:
NPT (Національна трубна конусність): північноамериканський стандарт. Він герметизує за рахунок зчеплення ниток між собою.
BSPT (British Standard Pipe Taper): поширений у Європі та Азії. Кут різьби трохи відрізняється від NPT.
Метричні різьби: стандартизовані паралельні різьби, які потребують ущільнювального кільця або ущільнювальної шайби.
Ніколи не намагайтеся з’єднати несумісні нитки. Примусове вставлення втулки NPT у гніздо BSPT створює спіральні шляхи витоку. Ці мікровитоки розбризкують розпилену воду по виробничому цеху, створюючи загрозу безпеці та пошкоджуючи електричні датчики.
Обробка внутрішнього отвору значно впливає на ефективність охолодження. Поганий акторський склад Фітинг для охолодження прес-форми має внутрішні задирки та шорсткі поверхні. Ці недоліки порушують імпульс рідини, викликаючи турбулентність. Більш гладкі внутрішні отвори сприяють ламінарному потоку. Ламінарний потік забезпечує постійну, передбачувану передачу тепла від порожнин форми. Ви повинні віддати перевагу компонентам із високоякісною внутрішньою обробкою.
Інженери постійно збалансовують товщину стінок із обмеженнями просвіту. Формувальні пластини з високою кавітацією щільно об’єднують лінії охолодження. Вам потрібні тонкостінні компоненти, щоб відповідати цим вузьким фізичним зазорам. І навпаки, тонкі стінки легко ламаються під дією гідроудару. Ви повинні розрахувати максимальні стрибки тиску в системі та вибрати товщину стінки, здатну витримати ці зусилля, не займаючи зайвого місця на інструментальній пластині.
Зменшення ризиків впровадження: витоки та гальванічна корозія
Збої на полі рідко трапляються через властиві дефекти матеріалу. Вони майже завжди є результатом помилок встановлення, поганого обслуговування та хімічних помилок. Розуміння цих реалій запобігає дорогим простоям.
Гальванічна корозія являє собою тиху, серйозну загрозу. Безпосереднє сполучення латуні з алюмінієвою основою форми створює гальванічний елемент. Додайте електроліт, наприклад заводську воду для охолодження, і алюміній почне швидко кородувати. Згодом ви побачите серйозні ямки навколо водних каналів. Щоб пом’якшити цей ризик, ви повинні застосувати практичні стратегії. Використання діелектричних з’єднань порушує електропровідність між двома металами. Крім того, додавання спеціальних інгібіторів корозії до теплоносія із замкнутим циклом нейтралізує електролітичні властивості води.
Найкращі практики ущільнення визначають, чи система залишається сухою. Техніки сперечаються між тефлоновою стрічкою та анаеробними рідкими герметиками. Обидва діють ефективно при правильному застосуванні.
Застосування PTFE стрічки: Оберніть стрічку в напрямку ниток. Використовуйте лише два-три шари. Надлишок стрічки перешкоджає належному закріпленню різьблення та ламає внутрішні отвори.
Анаеробні герметики: ці рідкі сполуки твердіють за відсутності кисню. Вони ідеально заповнюють мікроскопічні прогалини. Однак для правильного з’єднання їм потрібні чисті, знежирені нитки.
Поширені помилки: надмірне затягування конічної різьби розтягує внутрішній порт. Після деформації порт буде витікати незалежно від використовуваного герметика.
Реалії технічного обслуговування вимагають встановлення суворих інтервалів візуального огляду. Доручіть своїй команді шукати ознаки децинкації. Біле порошкоподібне накопичення навколо точок з’єднання свідчить про раннє окислення. Виразне рожеве забарвлення означає, що цинк вимивається зі сплаву, залишаючи пористу ослаблену мідь. Компоненти з рожевим відтінком вимагають негайної заміни до того, як станеться катастрофічний вибух.
Короткий список і закупівлі: як перевірити свого постачальника
Перехід від технічної оцінки до закупівель вимагає суворої системи аудиту. Ви не можете розглядати ці компоненти як загальні товари. Поганий контроль якості на рівні виробництва безпосередньо загрожує безвідмовній роботі.
Почніть з перевірки сплаву. Коли ви отримуєте джерело a латунний фітинг , завжди вимагайте звіти про випробування матеріалів (MTR). Ці документи підтверджують, що постачальник використовує стандартні надійні сплави, такі як CA360 або CA377. Якщо на вашому підприємстві використовуються системи водопостачання подвійного призначення, підключені до питних ліній, перевірте відповідність вимогам щодо вмісту або відсутності свинцю, щоб відповідати нормативним стандартам.
Далі оцініть виробничі допуски. Точні компоненти, оброблені на верстаті з ЧПУ, значно перевищують стандартні литі альтернативи. Середовище лиття під тиском створює інтенсивну постійну вібрацію. Литі компоненти мають менші допуски на різьблення, що дозволяє вібрації з часом розірвати з’єднання. Деталі, оброблені на верстаті з ЧПУ, мають точний крок різьби. Вони щільно з’єднуються, протистоячи вібраційному ослабленню.
Нарешті, оцініть масштабованість ланцюжка поставок. Власні конфігурації прес-форм часто вимагають індивідуальних вимог, таких як збільшена довжина різьби або унікальні шестигранні розміри. Ваш постачальник повинен володіти інженерними можливостями для надання індивідуальних рішень. Однак вам також потрібна готова оптова доступність. Коли лінія ламається о 2:00 у неділю, ви покладаєтеся на миттєво доступні заміни, щоб мінімізувати час простою машини. Збалансуйте свій вибір постачальника між їхньою індивідуальною інженерною потужністю та локалізованою глибиною запасів.
Висновок
Оптимізація ліній охолодження для лиття під тиском вимагає ретельного вибору компонентів. Застосування правильних матеріалів, ідеальна відповідність стандартам різьблення та забезпечення рівних внутрішніх отворів безпосередньо скорочують час циклу. Кожне поступове вдосконалення теплопередачі подовжує загальний термін служби вашої прес-форми та забезпечує отримання деталей вищої якості.
Ми рекомендуємо провести повний технічний аудит ваших поточних контурів охолодження. Визначте будь-які обмеження потоку, невідповідність ниток або ознаки гальванічної корозії. Області документів, які періодично витікають. Зверніться до спеціалізованої команди з продажу інженерів, щоб розглянути ваші конкретні проблеми з маршрутизацією. Запитуйте технічні креслення, дані про швидкість потоку та фізичні зразки для перевірки під час наступного налаштування інструменту.
FAQ
З: Чи можу я використовувати пластикові фітинги замість латуні для охолодження форми?
A: Ми зазвичай не рекомендуємо використовувати це для промислових форм. Пластик зазнає серйозних температурних обмежень і з часом стає крихким. При частій зміні інструменту механічні навантаження легко тріскають пластикову різьбу і зубці. Латунь забезпечує надзвичайно високу довговічність, температурну стійкість і механічну міцність, необхідні для надійних виробничих операцій.
Питання: Чому мій латунний шланг протікає в основі форми?
A: Витоки зазвичай виникають через три поширені проблеми. По-перше, у вас може бути невідповідність потоку (наприклад, примусове переведення NPT у BSPT). По-друге, надмірне затягування могло призвести до тріщин або деформації внутрішнього порту форми. Нарешті, зношені або неглибокі зубці не можуть надійно захопити шланг під тиском. Огляньте всі три зони.
Питання: чи сумісні латунні фітинги з теплообмінними маслами?
A: Так, вони демонструють хорошу хімічну сумісність з багатьма синтетичними маслами. Однак ви повинні ретельно оцінити температурні показники. Високотемпературні масляні контури часто перевищують безпечні межі експлуатації стандартних латунних сплавів. Для екстремально високотемпературних застосувань масла ми настійно рекомендуємо вказувати компоненти з нержавіючої або вуглецевої сталі.
З: Як вибрати між латунним редуктором і латунним адаптером?
A: Вибір залежить від вашої структурної мети. Ви використовуєте редуктор спеціально для зміни розміру труби всередині лінії (наприклад, перехід від 1-дюймового колектора до 1/2-дюймового каналу). Ви використовуєте адаптер для зміни типу різьби (NPT на BSPT) або для зміни статі різьби (вихідна на жіночу).