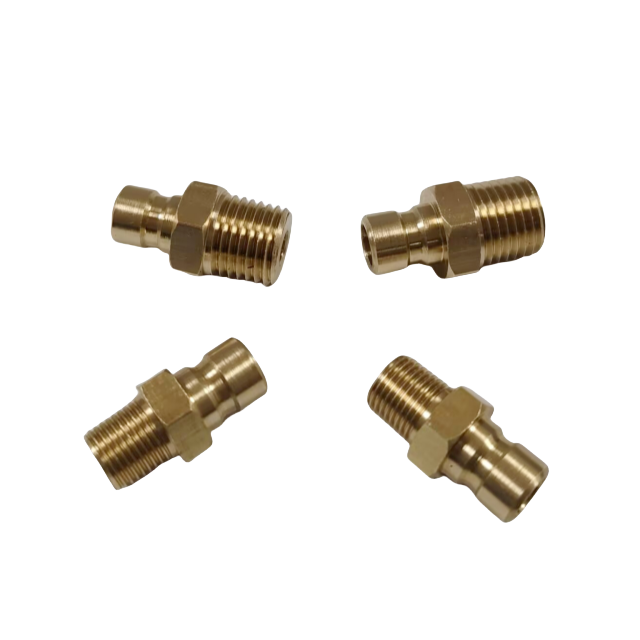
Enjeksiyon kalıplamada çevrim süreleri karlılığı belirler. Kalıp soğutma hatlarınızın verimliliği, parça kalitesini ve makinenin çalışma süresini doğrudan kontrol eder. Küçük bir akış kısıtlaması tüm üretim alanınızda ciddi gecikmelere neden olabilir. Çoğu tesis, bu termal sistemlerde yanlış bileşen seçiminin ciddi sonuçlarını göz ardı etmektedir. Operatörler yanlış donanımı seçtiğinde sızıntılar, dengesiz soğutmanın sıcak noktalara neden olması ve takımın daha hızlı aşınması nedeniyle planlanmamış bakımla karşı karşıya kalırsınız. Bu kesintiler üretim programlarını bozar ve pahalı kalıplara zarar verir.
Bu makale takım mühendislerine ve bakım yöneticilerine eksiksiz bir teknik değerlendirme çerçevesi sunmaktadır. Soğutma devrelerini etkili bir şekilde optimize etmek için doğru bileşenleri nasıl seçeceğinizi öğreneceksiniz. Malzeme sınırlarını, iplik uyumluluklarını ve akış dinamiklerini detaylandırıyoruz. Kılavuzumuz güvenilir donanım seçimleri yapmanızı, sızıntıları önlemenizi ve kalıp değişimlerini hızlandırmanızı sağlar.
Temel Çıkarımlar
Uygun şekilde belirlenmiş bir pirinç bağlantı parçası, standart su ve glikol bazlı kalıp soğutma sistemleri için termal toleransı, maliyeti ve korozyon direncini dengeler.
Bileşen seçimi (örneğin pirinç hortum ucu nipeli veya hızlı bağlantı kesme) kalıp değiştirme hızlarını ve basınç düşüşü profillerini doğrudan etkiler.
Diş uyumluluğu (NPT ve BSPT) ve galvanik korozyonun azaltılması, dağıtımdaki en kritik iki risk faktörüdür.
Tedarikçi doğrulamasında, laminer akışı sağlamak için doğrulanmış basınç değerlerine ve hassas şekilde işlenmiş iç deliklere öncelik verilmelidir.
Neden Pirinç? Kalıp Soğutma için Malzeme Uygunluğunun Değerlendirilmesi
Pirinç, soğutma devrelerinin işlenmesinde tartışmasız endüstri standardı olmaya devam ediyor. Mühendisler çok özel nedenlerden dolayı sürekli olarak plastik, karbon çeliği ve paslanmaz çeliği tercih ediyor. Malzeme benzersiz bir termal iletkenlik, işlenebilirlik ve doğal korozyon direnci dengesi sunar. Enjeksiyon kalıpları hızla döndüğünde çevredeki bileşenlerin ciddi termal dalgalanmalara dayanması gerekir. Pirinç, ısıyı karbon çeliğine göre daha verimli bir şekilde çekerek bağlantı noktalarının yakınında lokal ısı oluşumunu önler.
Performans sonuçları büyük ölçüde spesifik alaşıma bağlıdır. Kaliteli alaşımlar doğal çinkosuzlaşma direnci gösterir. Bu özellik metalin uzun süre neme maruz kaldığında bozulmasını önler. Ayrıca pirinç, tekrarlanan kalıp değiştirme stresi altında olağanüstü dayanıklılık sağlar. Bakım ekipleri sürekli olarak hatları birbirine bağlar ve bağlantısını keser. Bu mekanik gerilim altında plastik bağlantılar çatlar, karbon çeliği ise paslanır. Pirinç kırılmadan mekanik şoku emer.
Ancak maddi sınırlamaları kabul etmelisiniz. Pirinç belirli ortamlarda başarısız olur. Oldukça agresif kimyasal soğutucular, asidik sıvılar veya aşındırıcı çamurlar için uygun olmadığı kanıtlanmıştır. Çeliğin zorunlu olduğu aşırı yüksek basınçlı hidrolik hatlarda asla kullanmamalısınız. Kimyasal uyumluluk uzun vadeli başarıyı belirler.
Soğutma sıvısı uyumluluğunu değerlendirelim:
Belediye Suyu: Mükemmel uyumluluk. Doğal olarak oluşan oksit katmanları iç yüzeyleri korur.
Etilen/Propilen Glikol Karışımları: Son derece uyumludur. Glikol formülasyonları tipik olarak metal bozulmasını önleyen inhibitörleri içerir.
RO (Ters Ozmoz) Su: Dikkatli ilerleyin. Tamponlanmamış RO suyu, agresif bir şekilde pirince saldırır ve çinkoyu matristen soyar. Uygun tamponlama ajanlarını tanıtmalısınız.
Malzeme
Isı İletkenliği
Korozyon Direnci (Su)
Mekanik Dayanıklılık
Plastikler (örn. Naylon)
Fakir
Harika
Düşük (Çatlamaya eğilimli)
Karbon Çelik
Ilıman
Zayıf (Yüksek pas riski)
Yüksek
Paslanmaz çelik
Ilıman
Harika
Çok Yüksek
Pirinç
Yüksek
Yüksek (Alaşıma bağlı)
Yüksek
Çekirdek Kalıp Soğutma Bağlantısı Konfigürasyonları (ve Bunların Ne Zaman Kullanılacağı)
Belirli bileşenlerin yapısal yönlendirme ihtiyaçlarıyla eşleştirilmesi, enjeksiyon kalıplama kurulumundaki darboğazları önler. Her konfigürasyon farklı bir mekanik amaca hizmet eder. Yanlış geometrinin seçilmesi, sıvının verimsiz yollardan geçmesine neden olur ve sonuçta soğutma döngünüz yavaşlar.
Esnek Hat Bağlantıları
Esnek hortumları düşük ila orta basınçlı besleme hatlarına yönlendirirken güvenli bir tutmaya ihtiyacınız vardır. A pirinç hortum dikenli nipel tam olarak bu işlevi yerine getirir. Kauçuk veya silikon borunun iç çapını kavrayan tırtıklı bir profil sağlar. Diken sayısı ve derinliği son derece önemlidir. Sığ dikenler, ani basınç artışları sırasında yıkıcı patlamalara neden olur. Daima derin kesilmiş dikenler belirleyin ve bunları endüstriyel hortum kelepçeleriyle sabitleyin. Bu konfigürasyon, takım değişimleri sırasında hızlı dağıtım ve kolay hat değişimi sağlar.
Kadın Konularına Katılma
Güvenli bir şekilde bağlanmak için iki adet dişi dişli bağlantı noktası gerektiren durumlarla sıklıkla karşılaşırsınız. A pirinç altıgen nipel bu yapısal zorluğu çözer. Her iki ucunda altıgen bir orta bölümle ayrılmış erkek dişler bulunur. Altıgen merkez, teknisyenlerin bir anahtar kullanarak hassas tork uygulamasına olanak tanır. Bu tasarım, operatörlerin dişli bölümleri doğrudan kavramasını önler, bu da iç deliği bozar ve contayı bozar.
Köprüleme Ekipmanı Standartları
Küresel üretim tesisleri sıklıkla Avrupa kalıplama makinelerini ABD yapımı takımlarla karıştırmaktadır. Metrik dişleri standart emperyal bağlantı noktalarına zorlayamazsınız. A pirinç adaptör gerekli hale gelir. Uyumsuz ekipman standartları arasında geçiş yapmak için Bu bileşenler, akışkan momentumunu kısıtlamadan diş türlerini veya cinsiyetlerini sorunsuz bir şekilde değiştirir. Doğru geçiş parçasının kullanılması, pahalı kalıp tabanlarının çapraz işlenmesi riskini ortadan kaldırır.
Tedarik Manifoldlarını Yönetmek
Soğutma manifoldları, yüksek hacimli suyu daha küçük kalıp kanallarına dağıtır. Boru boyutunun küçültülmesi, pirinç redüktör . Burada basınç düşüşü riskini ele almalısınız. İç koniklik uygun şekilde tasarlanmazsa sıvı ani türbülansla karşılaşır. Kademeli bir iç redüksiyon konikliği sıvı hızını koruyarak bireysel kalıp boşluklarınızın yeterli termal transfer almasını sağlar.
Mühendislik Kriterleri: Boyutlandırma, Dişler ve Akış Dinamiği
Fiziksel özellikleri doğrudan istenen çevrim süresi sonuçlarıyla eşleştirmelisiniz. Soğutma sistemi hidrolik devre görevi görür. Bileşen boyutlarındaki herhangi bir kusur, genel termal verimliliği azaltır.
Diş standartları en yaygın mühendislik tuzağını sunar. Küresel takımlamada üç temel standartla karşılaşacaksınız:
NPT (Ulusal Boru Koniği): Kuzey Amerika standardı. Dişleri birbirine sıkıştırarak sızdırmazlık sağlar.
BSPT (İngiliz Standart Boru Koniği): Avrupa ve Asya'da yaygındır. Diş açısı NPT'den biraz farklıdır.
Metrik Dişler: O-halka veya sızdırmazlık contası gerektiren standartlaştırılmış paralel dişler.
Uyumsuz iplikleri asla birlikte zorlamayın. Bir NPT erkeğini bir BSPT dişisine zorlamak spiral sızıntı yolları oluşturur. Bu mikro sızıntılar üretim alanına atomize su püskürterek güvenlik tehlikeleri oluşturur ve elektrik sensörlerine zarar verir.
İç delik işleme soğutma verimliliğini önemli ölçüde etkiler. Kötü bir kadro kalıp soğutma tertibatı iç çapakları ve pürüzlü yüzeyleri barındırır. Bu kusurlar sıvının momentumunu bozarak türbülansa neden olur. Daha pürüzsüz iç delikler laminer akışı destekler. Laminer akış, kalıp boşluklarından tutarlı, öngörülebilir ısı aktarımı sağlar. Yüksek kaliteli iç kaplamalara sahip bileşenlere öncelik vermelisiniz.
Mühendisler duvar kalınlığını açıklık kısıtlamalarına karşı sürekli olarak dengeler. Yüksek kavitasyonlu kalıp plakaları, soğutma hatlarını sıkı bir şekilde bir araya getirir. Bu dar fiziksel açıklıklara uyum sağlamak için ince duvarlı bileşenlere ihtiyacınız var. Tersine, ince duvarlar su darbesi etkisi altında kolayca kırılır. Maksimum sistem basıncı artışlarını hesaplamalı ve alet plakasında gereksiz yer kaplamadan bu kuvvetlere dayanabilecek bir duvar kalınlığı seçmelisiniz.
Uygulama Risklerinin Azaltılması: Sızıntılar ve Galvanik Korozyon
Saha arızaları nadiren doğal malzeme kusurlarından dolayı meydana gelir. Bunlar neredeyse her zaman kurulum hatalarından, yetersiz bakımdan ve kimyasal gözetiminden kaynaklanır. Bu gerçekleri anlamak, maliyetli aksama sürelerini önler.
Galvanik korozyon sessiz ve ciddi bir tehdidi temsil eder. Pirinçin doğrudan alüminyum kalıp tabanıyla birleştirilmesi galvanik bir hücre oluşturur. Fabrika soğutma suyuna benzer bir elektrolit eklediğinizde alüminyum hızla paslanmaya başlar. Sonunda su kanallarının çevresinde ciddi çukurlaşmalar göreceksiniz. Bu riski azaltmak için pratik stratejiler uygulamalısınız. Dielektrik bağlantıların kullanılması iki metal arasındaki elektrik iletkenliğini kırar. Alternatif olarak, kapalı devre soğutucuya özel korozyon inhibitörlerinin eklenmesi suyun elektrolitik özelliklerini nötralize eder.
En iyi sızdırmazlık uygulamaları, sistemin kuru kalıp kalmayacağını belirler. Teknisyenler PTFE bant ile anaerobik sıvı sızdırmazlık malzemeleri arasında tartışıyor. Her ikisi de doğru uygulandığında etkili bir şekilde çalışır.
PTFE Bant Uygulaması: Bandı dişlerin yönünde sarın. Yalnızca iki ila üç katman kullanın. Fazla bant, dişin düzgün şekilde birbirine geçmesini engeller ve dişi portların kırılmasına neden olur.
Anaerobik Sızdırmazlık Malzemeleri: Bu sıvı bileşikler oksijen yokluğunda kürlenir. Mikroskobik boşlukları mükemmel şekilde doldururlar. Ancak doğru şekilde bağlanmak için temiz, yağsız dişlere ihtiyaç vardır.
Yaygın Hatalar: Konik dişlerin aşırı torklanması dişi portu uzatır. Deforme olduğunda port, kullanılan dolgu malzemesi ne olursa olsun sızıntı yapacaktır.
Bakım gerçekleri sıkı görsel denetim aralıklarının oluşturulmasını gerektirir. Ekibinize çinkosuzlaşma belirtileri aramaları talimatını verin. Bağlantı noktaları çevresinde beyaz toz oluşumu erken oksidasyonu gösterir. Belirgin pembemsi bir renk değişikliği, çinkonun alaşımdan sızdığı ve geride gözenekli, zayıflamış bakır bıraktığı anlamına gelir. Pembe renk tonu sergileyen bileşenlerin, yıkıcı bir patlama meydana gelmeden önce derhal değiştirilmesi gerekir.
Kısa Listeleme ve Tedarik: Tedarikçinizi Nasıl Denetleyebilirsiniz?
Teknik değerlendirmeden satın almaya geçiş, sıkı bir denetim çerçevesi gerektirir. Bu bileşenlere genel mallar olarak davranamazsınız. Üretim seviyesindeki zayıf kalite kontrolü, operasyonel çalışma sürenizi doğrudan tehdit eder.
Alaşım doğrulamasıyla başlayın. Bir kaynak oluşturduğunuzda pirinç bağlantı parçası , her zaman Malzeme Test Raporlarını (MTR'ler) isteyin. Bu belgeler, tedarikçinin CA360 veya CA377 gibi standart, güvenilir alaşımlar kullandığını kanıtlıyor. Tesisinizde içme hatlarına bağlanan çift kullanımlı su sistemleri çalışıyorsa, düzenleme standartlarını karşılamak için düşük kurşunlu veya kurşunsuz uyumluluğu doğrulayın.
Daha sonra üretim toleranslarını değerlendirin. Hassas CNC ile işlenmiş bileşenler, standart döküm alternatiflerinden önemli ölçüde daha uzun süre dayanır. Enjeksiyon kalıplama ortamları yoğun, sürekli titreşim üretir. Döküm bileşenler daha gevşek diş toleranslarına sahiptir ve titreşimin zamanla bağlantıları geri almasına olanak tanır. CNC ile işlenmiş parçalar hassas diş adımları sunar. Titreşimsel gevşemeye direnerek birbirlerine sıkıca kilitlenirler.
Son olarak tedarik zincirinin ölçeklenebilirliğini değerlendirin. Tescilli kalıp kurulumları genellikle uzatılmış diş uzunlukları veya benzersiz altıgen boyutları gibi özel çalışma gereksinimleri gerektirir. Tedarikçiniz özel çözümler sunabilecek mühendislik kapasitesine sahip olmalıdır. Ancak aynı zamanda hazır toplu kullanılabilirliğe de ihtiyacınız var. Pazar günü sabah saat 2:00'de bir hat koptuğunda, makinenin aksama süresini en aza indirmek için anında erişilebilen yedek parçalardan yararlanırsınız. Tedarikçi seçiminizi, özel mühendislik gücü ile yerelleştirilmiş envanter derinliği arasında dengeleyin.
Çözüm
Enjeksiyon kalıplama soğutma hatlarınızı optimize etmek, titiz bileşen seçimi gerektirir. Doğru malzemeleri kullanmak, diş standartlarını mükemmel şekilde eşleştirmek ve iç deliklerin düzgün olmasını sağlamak döngü sürelerinizi doğrudan azaltır. Isı transferindeki her artan iyileştirme, genel kalıp ömrünüzü uzatır ve daha kaliteli parçalar üretir.
Mevcut soğutma devrelerinizin tam teknik denetimini yapmanızı öneririz. Akış kısıtlamalarını, uyumsuz dişleri veya galvanik korozyon belirtilerini tanımlayın. Tekrarlanan sızıntıların yaşandığı alanları belgeleyin. Özel yönlendirme zorluklarınızı incelemek için uzman bir mühendislik satış ekibiyle iletişime geçin. Bir sonraki takım kurulumunuzda test etmek için teknik çizimler, akış hızı verileri ve fiziksel örnekler isteyin.
SSS
S: Kalıp soğutma için pirinç yerine plastik bağlantı parçaları kullanabilir miyim?
C: Endüstriyel kalıplar için genellikle buna karşı tavsiyede bulunuyoruz. Plastikler ciddi sıcaklık sınırlamalarına maruz kalır ve zamanla kırılgan hale gelir. Sık takım değiştirme sırasında mekanik stres, plastik dişleri ve dikenleri kolayca çatlatır. Pirinç, sağlam üretim operasyonları için gereken son derece üstün dayanıklılık, sıcaklık toleransı ve mekanik mukavemet sunar.
S: Pirinç hortum ucum neden kalıp tabanından sızdırıyor?
C: Sızıntılar genellikle üç yaygın sorundan kaynaklanır. İlk olarak, bir iş parçacığı uyumsuzluğu yaşayabilirsiniz (örneğin, NPT'yi BSPT'ye zorlamak). İkincisi, aşırı torklama kalıbın dişi portunu çatlatmış veya deforme etmiş olabilir. Son olarak, aşınmış veya sığ dikenler, basınç altında hortumu güvenli bir şekilde kavrayamaz. Her üç alanı da inceleyin.
S: Pirinç bağlantı parçaları ısı transfer yağlarıyla uyumlu mudur?
C: Evet, birçok sentetik yağla iyi kimyasal uyumluluk gösterirler. Ancak sıcaklık derecelerini dikkatlice değerlendirmelisiniz. Yüksek sıcaklıktaki yağ devreleri genellikle standart pirinç alaşımlarının güvenli çalışma sınırlarını aşar. Aşırı yüksek sıcaklıktaki yağ uygulamaları için, bunun yerine paslanmaz çelik veya karbon çeliği bileşenlerin belirtilmesini önemle tavsiye ederiz.
S: Pirinç redüktör ve pirinç adaptör arasında nasıl seçim yapabilirim?
C: Seçim yapısal hedefinize bağlıdır. Bir hat içindeki boru boyutunu değiştirmek için özel olarak bir redüktör kullanırsınız (örneğin, 1 inçlik bir manifolddan 1/2 inçlik bir kanala inmek). İplik türlerini (NPT'den BSPT'ye) veya iplik cinsiyetini (erkekten dişiye) değiştirmek için bir adaptör kullanırsınız.