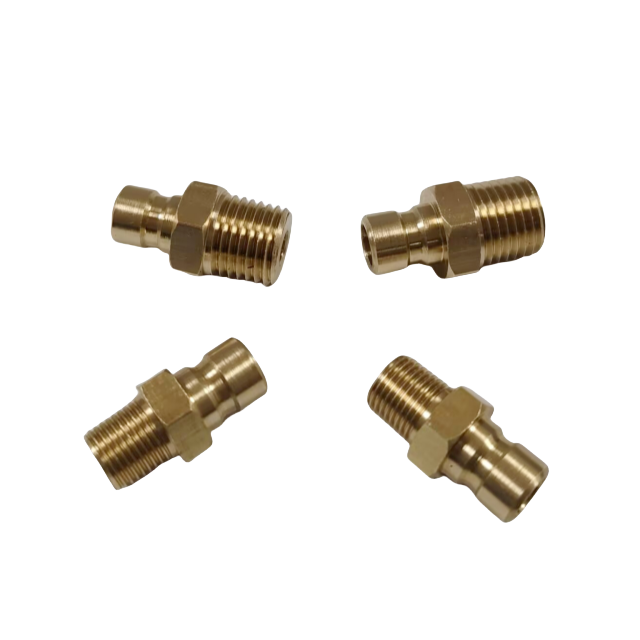
Na moldagem por injeção, os tempos de ciclo determinam a lucratividade. A eficiência de suas linhas de resfriamento de moldes controla diretamente a qualidade das peças e o tempo de atividade da máquina. Uma pequena restrição de fluxo pode causar atrasos catastróficos em toda a área de produção. Muitas instalações ignoram as graves consequências da seleção inadequada de componentes nesses sistemas térmicos. Quando os operadores selecionam o hardware errado, você enfrenta manutenção não planejada devido a vazamentos, resfriamento irregular que causa pontos quentes e desgaste acelerado da ferramenta. Essas interrupções destroem os cronogramas de produção e danificam moldes caros.
Este artigo fornece aos engenheiros de ferramentas e gerentes de manutenção uma estrutura completa de avaliação técnica. Você aprenderá como selecionar os componentes certos para otimizar os circuitos de refrigeração de forma eficaz. Detalhamos limites de materiais, compatibilidades de roscas e dinâmica de fluxo. Nosso guia permite que você faça escolhas confiáveis de hardware, evite vazamentos e acelere as trocas de moldes.
Principais conclusões
Uma conexão de latão devidamente especificada equilibra tolerância térmica, custo e resistência à corrosão para sistemas padrão de resfriamento de moldes à base de água e glicol.
A seleção de componentes (por exemplo, um bico de mangueira de latão versus um conector de desconexão rápida) impacta diretamente as velocidades de troca de molde e os perfis de queda de pressão.
A compatibilidade da rosca (NPT vs. BSPT) e a mitigação da corrosão galvânica são os dois fatores de risco mais críticos na implantação.
A validação do fornecedor deve priorizar classificações de pressão verificadas e furos internos usinados com precisão para garantir o fluxo laminar.
Por que latão? Avaliação da viabilidade do material para resfriamento de moldes
O latão continua sendo o padrão indiscutível da indústria para circuitos de resfriamento de ferramentas. Os engenheiros o escolhem continuamente em vez de plásticos, aço carbono e aço inoxidável por razões altamente específicas. O material oferece um equilíbrio único entre condutividade térmica, usinabilidade e resistência inerente à corrosão. Quando os moldes de injeção circulam rapidamente, os componentes circundantes devem suportar severas flutuações térmicas. O latão retira o calor com mais eficiência do que o aço carbono, evitando o acúmulo de calor localizado próximo aos pontos de conexão.
Os resultados de desempenho dependem muito da liga específica. Ligas de qualidade demonstram resistência natural à dezincificação. Esta propriedade evita a degradação do metal quando exposto à umidade prolongada. Além disso, o latão proporciona durabilidade excepcional sob tensões repetitivas de troca de molde. As equipes de manutenção conectam e desconectam constantemente as linhas. As conexões plásticas quebram sob esse estresse mecânico, enquanto o aço carbono enferruja. O latão absorve choques mecânicos sem fraturar.
No entanto, você deve reconhecer as limitações materiais. O latão falha em ambientes específicos. Ele se mostra inadequado para refrigerantes químicos altamente agressivos, fluidos ácidos ou lamas abrasivas. Você nunca deve implantá-lo em linhas hidráulicas de extrema alta pressão onde o aço é obrigatório. A compatibilidade química determina o sucesso a longo prazo.
Vamos avaliar a compatibilidade do refrigerante:
Água Municipal: Excelente compatibilidade. Camadas de óxido que se formam naturalmente protegem as superfícies internas.
Misturas de etileno/propilenoglicol: Altamente compatíveis. As formulações de glicol normalmente incluem inibidores que evitam a degradação do metal.
Água RO (Osmose Reversa): Proceda com cautela. A água RO sem buffer ataca agressivamente o latão, retirando o zinco da matriz. Você deve introduzir agentes tampão apropriados.
Material
Condutividade Térmica
Resistência à corrosão (água)
Durabilidade Mecânica
Plásticos (por exemplo, Nylon)
Pobre
Excelente
Baixo (propenso a rachar)
Aço carbono
Moderado
Ruim (alto risco de ferrugem)
Alto
Aço inoxidável
Moderado
Excelente
Muito alto
Latão
Alto
Alto (dependente de liga)
Alto
Configurações de ajuste de resfriamento do molde central (e quando implantá-las)
Mapear componentes específicos para necessidades de roteamento estrutural evita gargalos dentro da configuração de moldagem por injeção. Cada configuração serve a um propósito mecânico distinto. A seleção da geometria errada força o fluido por caminhos ineficientes, retardando, em última análise, o ciclo de resfriamento.
Conexões de linha flexíveis
Ao encaminhar mangueiras flexíveis para linhas de fornecimento de pressão baixa a média, você precisa de retenção segura. UM O bico farpado da mangueira de latão serve exatamente para essa função. Ele fornece um perfil serrilhado que segura o diâmetro interno da tubulação de borracha ou silicone. A contagem e a profundidade das farpas são imensamente importantes. Farpas superficiais levam a explosões catastróficas durante picos repentinos de pressão. Sempre especifique farpas de corte profundo e prenda-as com braçadeiras de mangueira industriais. Esta configuração garante implantação rápida e fácil substituição de linha durante trocas de ferramentas.
Unindo Tópicos Femininos
Você frequentemente encontra situações que exigem duas portas com rosca fêmea para conectar-se com segurança. UM o bocal hexagonal de latão resolve esse desafio estrutural. Possui roscas macho em ambas as extremidades separadas por uma seção central hexagonal. O centro hexagonal permite que os técnicos apliquem um torque preciso usando uma chave inglesa. Este projeto evita que os operadores segurem diretamente as seções roscadas, o que distorce o furo interno e prejudica a vedação.
Padrões de equipamentos de ponte
As fábricas globais misturam frequentemente máquinas de moldagem europeias com ferramentas fabricadas nos EUA. Você não pode forçar threads métricos em portas imperiais padrão. UM O adaptador de latão torna-se essencial para a transição entre padrões de equipamentos incompatíveis. Esses componentes alteram os tipos ou gêneros de rosca suavemente, sem restringir o impulso do fluido. Usar a peça de transição correta elimina o risco de rosqueamento cruzado de bases de molde caras.
Gerenciando coletores de suprimentos
Os coletores de resfriamento distribuem grandes volumes de água em canais de molde individuais menores. Diminuir o tamanho do tubo requer um redutor de latão . Você deve abordar o risco de quedas de pressão aqui. Se o cone interno não for projetado adequadamente, o fluido sofrerá turbulência repentina. Uma redução gradual interna mantém a velocidade do fluido, garantindo que as cavidades individuais do molde recebam transferência térmica adequada.
Critérios de Engenharia: Dimensionamento, Threads e Dinâmica de Fluxo
Você deve combinar as especificações físicas diretamente com os resultados de tempo de ciclo desejados. Um sistema de refrigeração atua como um circuito hidráulico. Qualquer falha nas dimensões dos componentes degrada a eficiência térmica geral.
Os padrões de rosca apresentam a armadilha de engenharia mais comum. Você encontrará três padrões principais em ferramentas globais:
NPT (National Pipe Taper): O padrão norte-americano. Ele sela unindo os fios.
BSPT (British Standard Pipe Taper): Comum na Europa e na Ásia. O ângulo da rosca difere ligeiramente do NPT.
Roscas Métricas: Roscas paralelas padronizadas que requerem um O-ring ou arruela de vedação.
Nunca force threads incompatíveis juntos. Forçar um macho NPT em uma fêmea BSPT cria caminhos de vazamento em espiral. Esses microvazamentos espalham água atomizada pela área de produção, representando riscos à segurança e danificando sensores elétricos.
A usinagem do furo interno impacta significativamente a eficiência do resfriamento. Um elenco mal o encaixe de resfriamento do molde abriga rebarbas internas e superfícies ásperas. Essas imperfeições perturbam o momento do fluido, causando turbulência. Furos internos mais suaves promovem fluxo laminar. O fluxo laminar garante uma transferência de calor consistente e previsível para longe das cavidades do molde. Você deve priorizar componentes com acabamentos internos de alta qualidade.
Os engenheiros equilibram constantemente a espessura da parede em relação às restrições de folga. Placas de molde de alta cavitação agrupam firmemente as linhas de resfriamento. Você precisa de componentes de paredes finas para se ajustar a esses espaços físicos restritos. Por outro lado, paredes finas fraturam facilmente sob efeitos de golpe de aríete. Você deve calcular os picos máximos de pressão do sistema e selecionar uma espessura de parede capaz de suportar essas forças sem consumir espaço desnecessário na placa de ferramentas.
Mitigando Riscos de Implementação: Vazamentos e Corrosão Galvânica
As falhas de campo raramente acontecem devido a falhas inerentes ao material. Quase sempre resultam de erros de instalação, má manutenção e descuidos químicos. Compreender essas realidades evita tempos de inatividade dispendiosos.
A corrosão galvânica representa uma ameaça silenciosa e grave. O acoplamento do latão diretamente com uma base de molde de alumínio cria uma célula galvânica. Adicione um eletrólito como a água de resfriamento de fábrica e o alumínio começará a corroer rapidamente. Você eventualmente verá corrosão severa ao redor dos canais de água. Para mitigar esse risco, você deve implementar estratégias práticas. O uso de uniões dielétricas quebra a condutividade elétrica entre os dois metais. Alternativamente, a adição de inibidores de corrosão especializados ao refrigerante de circuito fechado neutraliza as propriedades eletrolíticas da água.
As melhores práticas de vedação determinam se um sistema permanece seco. Técnicos debatem entre fita de PTFE e selantes líquidos anaeróbicos. Ambos funcionam de forma eficaz quando aplicados corretamente.
Aplicação da fita PTFE: Enrole a fita na direção das roscas. Use apenas duas a três camadas. O excesso de fita impede o encaixe adequado da rosca e fratura as portas fêmeas.
Selantes Anaeróbicos: Esses compostos líquidos curam na ausência de oxigênio. Eles preenchem perfeitamente as lacunas microscópicas. No entanto, eles exigem roscas limpas e isentas de óleo para uma ligação correta.
Erros comuns: O torque excessivo das roscas cônicas estica a porta fêmea. Uma vez deformada, a porta vazará, independentemente do selante utilizado.
As realidades de manutenção exigem o estabelecimento de intervalos rigorosos de inspeção visual. Instrua sua equipe a procurar sinais de dezincificação. Um acúmulo de pó branco ao redor dos pontos de conexão indica oxidação precoce. Uma distinta descoloração rosada significa que o zinco está vazando da liga, deixando para trás cobre poroso e enfraquecido. Os componentes que exibem uma tonalidade rosa requerem substituição imediata antes que ocorra uma explosão catastrófica.
Seleção e Aquisições: Como Auditar Seu Fornecedor
Passar da avaliação técnica para a aquisição exige um quadro de auditoria rigoroso. Você não pode tratar esses componentes como mercadorias genéricas. O controle de qualidade deficiente no nível de fabricação ameaça diretamente o tempo de atividade operacional.
Comece com a verificação da liga. Quando você fornece um conexão de latão , sempre solicite Relatórios de Teste de Material (MTRs). Esses documentos comprovam que o fornecedor utiliza ligas padrão e confiáveis, como CA360 ou CA377. Se a sua instalação possui sistemas de água de uso duplo conectados a linhas potáveis, verifique a conformidade com baixo ou nenhum chumbo para atender aos padrões regulatórios.
A seguir, avalie as tolerâncias de fabricação. Os componentes usinados em CNC de precisão duram significativamente mais que as alternativas fundidas padrão. Ambientes de moldagem por injeção geram vibração intensa e contínua. Os componentes fundidos apresentam tolerâncias de rosca mais frouxas, permitindo que a vibração desfaça as conexões ao longo do tempo. As peças usinadas em CNC oferecem passos de rosca exatos. Eles se travam firmemente, resistindo ao afrouxamento vibracional.
Finalmente, avalie a escalabilidade da cadeia de abastecimento. As configurações de moldes proprietários geralmente exigem requisitos de execução personalizados, como comprimentos de rosca estendidos ou tamanhos hexagonais exclusivos. Seu fornecedor deve possuir capacidade de engenharia para fornecer soluções personalizadas. No entanto, você também precisa de disponibilidade em massa pronta para uso. Quando uma linha quebra às 2h de um domingo, você conta com substituições imediatamente acessíveis para minimizar o tempo de inatividade da máquina. Equilibre a escolha do seu fornecedor entre a força da engenharia personalizada e a profundidade do estoque localizado.
Conclusão
A otimização de suas linhas de resfriamento de moldagem por injeção requer uma seleção meticulosa de componentes. A utilização dos materiais corretos, a correspondência perfeita com os padrões de rosca e a garantia de furos internos lisos reduzem diretamente os tempos de ciclo. Cada melhoria incremental na transferência de calor prolonga a vida útil geral do molde e produz peças de maior qualidade.
Recomendamos a realização de uma auditoria técnica completa dos seus circuitos de refrigeração atuais. Identifique quaisquer restrições de fluxo, roscas incompatíveis ou sinais de corrosão galvânica. Áreas de documentos com vazamentos recorrentes. Entre em contato com uma equipe de vendas de engenharia especializada para analisar seus desafios específicos de roteamento. Solicite desenhos técnicos, dados de vazão e amostras físicas para testar em sua próxima configuração de ferramentas.
Perguntas frequentes
P: Posso usar acessórios de plástico em vez de latão para resfriamento do molde?
R: Geralmente desaconselhamos isso para moldes industriais. Os plásticos sofrem severas limitações de temperatura e tornam-se quebradiços com o tempo. Durante trocas frequentes de ferramentas, o estresse mecânico quebra facilmente as roscas e rebarbas de plástico. O latão oferece durabilidade, tolerância à temperatura e resistência mecânica muito superiores, necessárias para operações de fabricação robustas.
P: Por que minha espiga de mangueira de latão está vazando na base do molde?
R: Os vazamentos geralmente resultam de três problemas comuns. Primeiro, você pode ter uma incompatibilidade de thread (por exemplo, forçando o NPT no BSPT). Segundo, o torque excessivo pode ter rachado ou deformado a porta fêmea do molde. Finalmente, as farpas gastas ou superficiais não conseguem segurar a mangueira com segurança sob pressão. Inspecione todas as três áreas.
P: As conexões de latão são compatíveis com óleos de transferência de calor?
R: Sim, eles apresentam boa compatibilidade química com muitos óleos sintéticos. No entanto, você deve avaliar cuidadosamente as classificações de temperatura. Os circuitos de óleo de alta temperatura geralmente excedem os limites operacionais seguros das ligas de latão padrão. Para aplicações de óleo em temperaturas extremamente altas, recomendamos fortemente a especificação de componentes de aço inoxidável ou aço carbono.
P: Como escolho entre um redutor de latão e um adaptador de latão?
R: A escolha depende do seu objetivo estrutural. Você usa um redutor especificamente para alterar o tamanho do tubo dentro de uma linha (por exemplo, descendo de um coletor de 1 polegada para um canal de 1/2 polegada). Você usa um adaptador para alterar os tipos de rosca (NPT para BSPT) ou para alterar o gênero da rosca (macho para fêmea).