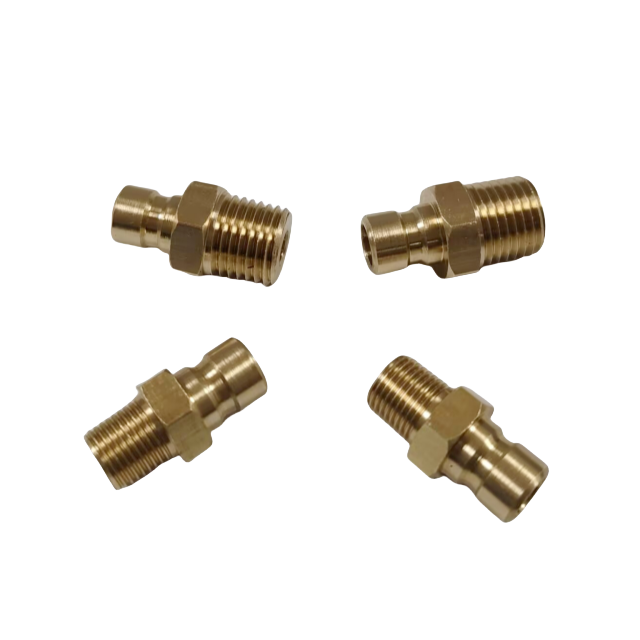
În turnarea prin injecție, timpii de ciclu dictează profitabilitatea. Eficiența liniilor dumneavoastră de răcire a matriței controlează direct calitatea pieselor și timpul de funcționare al mașinii. O restricție minoră de flux poate cauza întârzieri catastrofale în întregul nivel de producție. Multe instalații trec cu vederea consecințele severe ale selecției necorespunzătoare a componentelor în aceste sisteme termice. Atunci când operatorii selectează hardware-ul greșit, vă confruntați cu întreținere neplanificată din cauza scurgerilor, a răcirii neuniforme care cauzează puncte fierbinți și a uzurii accelerate a sculei. Aceste întreruperi distrug programele de producție și deteriorează matrițele scumpe.
Acest articol oferă inginerilor de scule și managerilor de întreținere un cadru complet de evaluare tehnică. Veți învăța cum să selectați componentele potrivite pentru a optimiza circuitele de răcire în mod eficient. Detaliem limitele materialelor, compatibilitatea firelor și dinamica fluxului. Ghidul nostru vă permite să faceți alegeri fiabile pentru hardware, să preveniți scurgerile și să accelerați schimbările de matriță.
Recomandări cheie
Un fiting din alamă specificat corespunzător echilibrează toleranța termică, costul și rezistența la coroziune pentru sistemele standard de răcire a matriței pe bază de apă și glicol.
Selectarea componentelor (de exemplu, un niplu din alamă pentru furtun vs. o deconectare rapidă) are un impact direct asupra vitezelor de schimbare a matriței și a profilurilor de cădere de presiune.
Compatibilitatea firelor (NPT vs. BSPT) și atenuarea coroziunii galvanice sunt cei mai critici doi factori de risc în implementare.
Validarea furnizorului trebuie să prioritizeze valorile de presiune verificate și alezajele interne prelucrate cu precizie pentru a asigura fluxul laminar.
De ce alama? Evaluarea viabilității materialelor pentru răcirea matriței
Alama rămâne standardul incontestabil al industriei pentru circuitele de răcire a sculelor. Inginerii o aleg în mod continuu în locul materialelor plastice, oțelului carbon și oțelului inoxidabil din motive foarte specifice. Materialul oferă un echilibru unic de conductivitate termică, prelucrabilitate și rezistență inerentă la coroziune. Când matrițele de injecție circulă rapid, componentele din jur trebuie să suporte fluctuații termice severe. Alama trage căldura mai eficient decât oțelul carbon, prevenind acumularea de căldură localizată în apropierea punctelor de conectare.
Rezultatele de performanță depind în mare măsură de aliajul specific. Aliajele de calitate demonstrează rezistență naturală la dezincificare. Această proprietate previne degradarea metalului atunci când este expus la umiditate prelungită. În plus, alama oferă o durabilitate excepțională în condiții de solicitare repetitivă de schimbare a matriței. Echipele de întreținere conectează și deconectează în mod constant liniile. Conexiunile din plastic crapă sub această solicitare mecanică, în timp ce oțelul carbon ruginește. Alama absoarbe șocurile mecanice fără a se fractura.
Cu toate acestea, trebuie să recunoașteți limitările materiale. Alama eșuează în medii specifice. Se dovedește nepotrivit pentru lichide de răcire chimice extrem de agresive, fluide acide sau șlamuri abrazive. Nu ar trebui să-l instalați niciodată în linii hidraulice de înaltă presiune extremă, unde oțelul este obligatoriu. Compatibilitatea chimică dictează succesul pe termen lung.
Să evaluăm compatibilitatea lichidului de răcire:
Apă municipală: compatibilitate excelentă. Straturile de oxid care se formează în mod natural protejează suprafețele interioare.
Amestec de etilen/propilen glicol: Foarte compatibil. Formulările de glicol includ de obicei inhibitori care previn degradarea metalelor.
RO (osmoza inversa) Apa: Procedati cu precautie. Apa RO netamponată atacă agresiv alama, eliminând zincul din matrice. Trebuie să introduceți agenți de tamponare adecvați.
Material
Conductivitate termică
Rezistență la coroziune (apă)
Durabilitate mecanică
Materiale plastice (de exemplu, nailon)
Sărac
Excelent
Scăzut (Supus la crăpare)
Oțel carbon
Moderat
Slab (risc ridicat de rugină)
Ridicat
Oţel inoxidabil
Moderat
Excelent
Foarte sus
Alamă
Ridicat
Ridicat (dependent de aliaj)
Ridicat
Configurații fitingurilor de răcire a matriței de bază (și când să le implementați)
Maparea componentelor specifice la nevoile de rutare structurală previne blocajele în interiorul configurației de turnare prin injecție. Fiecare configurație servește unui scop mecanic distinct. Selectarea unei geometrii greșite forțează fluidul să treacă pe căi ineficiente, în cele din urmă încetinind ciclul de răcire.
Conexiuni de linie flexibile
Atunci când direcționați furtunuri flexibile pe liniile de alimentare cu presiune joasă până la medie, aveți nevoie de o reținere sigură. O niplul din alamă pentru furtun servește exact această funcție. Oferă un profil zimțat care prinde diametrul interior al tubului de cauciuc sau silicon. Numărul de barb și adâncimea contează enorm. Barburile superficiale duc la explozii catastrofale în timpul creșterilor bruște de presiune. Specificați întotdeauna barbe tăiate adânc și fixați-le cu cleme de furtun industriale. Această configurație asigură o implementare rapidă și o înlocuire ușoară a liniei în timpul schimbării sculelor.
Aderarea la firele feminine
Întâmpinați frecvent situații care necesită două porturi cu filet femel pentru a se conecta în siguranță. O mamelonul hexagonal din alamă rezolvă această provocare structurală. Are filete tată la ambele capete separate printr-o secțiune centrală hexagonală. Centrul hexagonal permite tehnicienilor să aplice un cuplu precis folosind o cheie. Acest design împiedică operatorii să apuce direct secțiunile filetate, ceea ce deformează orificiul interior și distruge etanșarea.
Standarde de echipamente de legătură
Etajele de producție la nivel mondial amestecă frecvent mașinile de turnat europene cu sculele construite în SUA. Nu puteți forța firele metrice în porturile imperiale standard. O adaptorul din alamă devine esențial pentru trecerea între standardele de echipamente nepotrivite. Aceste componente schimbă fără probleme tipurile sau genurile firelor, fără a restricționa impulsul fluidului. Folosirea piesei corecte de tranziție elimină riscul de încrucișare a bazelor de matriță scumpe.
Gestionarea distribuitoarelor de alimentare
Distribuitoarele de răcire distribuie apa de mare volum în canale individuale mai mici ale matriței. Reducerea dimensiunii conductei necesită a reductor din alama . Aici trebuie să abordați riscul căderilor de presiune. Dacă conicitatea internă nu este proiectată corespunzător, fluidul experimentează turbulențe bruște. O reducere internă treptată conic menține viteza fluidului, asigurând cavitățile individuale ale matriței să primească un transfer termic adecvat.
Criterii de inginerie: dimensionare, filete și dinamica fluxului
Trebuie să potriviți specificațiile fizice direct cu rezultatele dorite în timpul ciclului. Un sistem de răcire acționează ca un circuit hidraulic. Orice defecțiune în dimensiunile componentelor degradează eficiența termică generală.
Standardele de fire prezintă cea mai comună capcană de inginerie. Veți întâlni trei standarde principale în instrumentele globale:
NPT (National Pipe Taper): Standardul nord-american. Se etanșează prin încordarea firelor împreună.
BSPT (British Standard Pipe Taper): comun în Europa și Asia. Unghiul filetului diferă ușor de NPT.
Filete metrice: filete paralele standardizate care necesită un inel O sau o șaibă de etanșare.
Nu forțați niciodată firele incompatibile împreună. Forțarea unui mascul NPT într-o femelă BSPT creează căi de scurgere în spirală. Aceste micro-scurgeri pulverizează apă atomizată peste etajul de producție, prezentând pericole pentru siguranță și dăunând senzorilor electrici.
Prelucrarea alezajului intern are un impact semnificativ asupra eficienței răcirii. O distribuție prost fitingul de răcire a matriței adăpostește bavuri interne și suprafețe rugoase. Aceste imperfecțiuni perturbă impulsul fluidului, provocând turbulențe. Alezurile interne mai netede promovează fluxul laminar. Fluxul laminar asigură un transfer de căldură constant și previzibil departe de cavitățile matriței. Trebuie să acordați prioritate componentelor cu finisaje interne de înaltă calitate.
Inginerii echilibrează în mod constant grosimea peretelui cu constrângerile de spațiu liber. Plăcile de matriță cu cavitație mare împachetează strâns liniile de răcire. Aveți nevoie de componente cu pereți subțiri pentru a se potrivi cu aceste distanțe fizice strânse. Dimpotrivă, pereții subțiri se fracturează cu ușurință sub efectele ciocanului de berbec. Trebuie să calculați vârfurile maxime de presiune din sistem și să selectați o grosime a peretelui capabilă să reziste acestor forțe fără a consuma spațiu inutil pe placa sculei.
Atenuarea riscurilor de implementare: Scurgeri și coroziune galvanică
Eșecurile câmpului apar rar din cauza defectelor materiale inerente. Aproape întotdeauna rezultă din erori de instalare, întreținere slabă și neglijeri chimice. Înțelegerea acestor realități previne timpii de nefuncționare costisitoare.
Coroziunea galvanică reprezintă o amenințare tăcută, gravă. Împerecherea alamei direct cu o bază de matriță din aluminiu creează o celulă galvanică. Adăugați un electrolit, cum ar fi apa de răcire din fabrică, iar aluminiul începe să se corodeze rapid. În cele din urmă, veți vedea gropi severe în jurul canalelor de apă. Pentru a reduce acest risc, trebuie să implementați strategii practice. Folosirea îmbinărilor dielectrice rupe conductivitatea electrică dintre cele două metale. Alternativ, adăugarea inhibitorilor de coroziune specializați la lichidul de răcire cu circuit închis neutralizează proprietățile electrolitice ale apei.
Cele mai bune practici de etanșare dictează dacă un sistem rămâne uscat. Tehnicienii dezbat între banda PTFE și etanșanții lichidi anaerobi. Ambele funcționează eficient atunci când sunt aplicate corect.
Aplicarea benzii PTFE: Înfășurați banda în direcția firelor. Folosiți doar două până la trei straturi. Excesul de bandă împiedică cuplarea corectă a filetului și rupe porturile femele.
Etanșanti anaerobi: Acești compuși lichizi se întăresc în absența oxigenului. Ele umplu perfect golurile microscopice. Cu toate acestea, au nevoie de fire curate, fără ulei pentru a se lega corect.
Greșeli obișnuite: Supra-strângerea filetelor conice întinde portul mamă. Odată deformat, orificiul se va scurge indiferent de materialul de etanșare utilizat.
Realitățile de întreținere necesită stabilirea unor intervale stricte de inspecție vizuală. Instruiți-vă echipa să caute semne de dezincificare. O acumulare de pulbere albă în jurul punctelor de conectare indică oxidarea timpurie. O decolorare roz distinctă înseamnă că zincul se scurge din aliaj, lăsând în urmă cupru poros și slăbit. Componentele care prezintă o nuanță roz necesită înlocuire imediată înainte de a avea loc o explozie catastrofală.
Lista scurtă și achiziții: Cum să vă auditați furnizorul
Trecerea de la evaluarea tehnică la achiziții necesită un cadru de audit riguros. Nu puteți trata aceste componente ca mărfuri generice. Controlul slab al calității la nivel de producție amenință direct timpul de funcționare.
Începeți cu verificarea aliajului. Când sursați a armătură din alamă , solicitați întotdeauna rapoarte de testare a materialelor (MTR). Aceste documente dovedesc că furnizorul folosește aliaje standard, fiabile, precum CA360 sau CA377. Dacă instalația dvs. rulează sisteme de apă cu dublă utilizare care se conectează la liniile potabile, verificați conformitatea cu conținut scăzut de plumb sau fără plumb pentru a îndeplini standardele de reglementare.
Apoi, evaluați toleranțele de fabricație. Componentele de precizie prelucrate CNC supraviețuiesc semnificativ alternativelor standard turnate. Mediile de turnare prin injecție generează vibrații intense și continue. Componentele turnate au toleranțe mai slabe ale filetului, permițând vibrațiilor să respingă conexiunile în timp. Piesele prelucrate cu CNC oferă pasuri precise ale filetului. Ele se blochează strâns împreună, rezistând slăbirii vibraționale.
În cele din urmă, evaluați scalabilitatea lanțului de aprovizionare. Configurațiile patentate ale matriței necesită adesea cerințe de rulare personalizate, cum ar fi lungimi extinse ale filetului sau dimensiuni unice hexagonale. Furnizorul dvs. trebuie să aibă capacitatea de inginerie pentru a furniza soluții personalizate. Cu toate acestea, aveți nevoie și de disponibilitate în vrac de la raft. Când o linie se blochează la ora 2:00 duminică, vă bazați pe înlocuitori accesibile imediat pentru a minimiza timpul de nefuncționare al mașinii. Echilibrați alegerea furnizorului între puterea lor de inginerie personalizată și adâncimea stocului local.
Concluzie
Optimizarea liniilor de răcire prin turnare prin injecție necesită o selecție meticuloasă a componentelor. Implementarea materialelor corecte, potrivirea perfectă a standardelor de filet și asigurarea unor găuri interne netede reduce direct timpii de ciclu. Fiecare îmbunătățire progresivă a transferului de căldură prelungește durata de viață generală a matriței și produce piese de calitate superioară.
Vă recomandăm să efectuați un audit tehnic complet al circuitelor dumneavoastră de răcire actuale. Identificați orice restricții de debit, fire nepotrivite sau semne de coroziune galvanică. Documentați zonele care se confruntă cu scurgeri recurente. Contactați o echipă de vânzări specializată în inginerie pentru a vă revizui provocările specifice de rutare. Solicitați desene tehnice, date privind debitul și mostre fizice pentru a testa următoarea configurație de scule.
FAQ
Î: Pot folosi fitinguri din plastic în loc de alamă pentru răcirea matriței?
R: În general, îl sfătuim împotriva matrițelor industriale. Materialele plastice suferă limitări severe de temperatură și devin fragile în timp. În timpul schimbărilor frecvente de scule, efortul mecanic sparge cu ușurință firele și ghimpile de plastic. Alama oferă durabilitate superioară, toleranță la temperatură și rezistență mecanică necesare pentru operațiuni de fabricație robuste.
Î: De ce curge bara de alamă a furtunului la baza matriței?
R: Scurgerile provin de obicei din trei probleme comune. În primul rând, este posibil să aveți o nepotrivire a firelor (de exemplu, forțarea NPT în BSPT). În al doilea rând, suprastrângerea poate să fi fisurat sau deformat portul mamă al matriței. În cele din urmă, barbii uzați sau puțin adânci nu reușesc să prindă furtunul în siguranță sub presiune. Inspectați toate cele trei zone.
Î: Sunt fitingurile din alamă compatibile cu uleiurile de transfer termic?
R: Da, prezintă o bună compatibilitate chimică cu multe uleiuri sintetice. Cu toate acestea, trebuie să evaluați cu atenție evaluările de temperatură. Circuitele de ulei de înaltă temperatură depășesc adesea limitele operaționale sigure ale aliajelor standard de alamă. Pentru aplicații cu uleiuri extrem de înalte, vă recomandăm insistent să specificați componente din oțel inoxidabil sau oțel carbon.
Î: Cum aleg între un reductor din alamă și un adaptor din alamă?
R: Alegerea depinde de obiectivul dumneavoastră structural. Utilizați un reductor special pentru a modifica dimensiunea țevii într-o linie (de exemplu, coborând de la un colector de 1 inch la un canal de 1/2 inch). Folosiți un adaptor pentru a schimba tipurile de filet (NPT la BSPT) sau pentru a schimba genul firului (masculin în femel).